

密封件尺寸波動大?密煉機保養重點可能在參數管控
密煉機保養不到位,最先報警的往往是密封件尺寸
混煉膠出現焦燒、門尼黏度波動,或者硫化后密封件尺寸超差時,很多工廠先調配方、改硫化條件,折騰一圈才發現問題出在密煉機日常保養沒有跟上。設備磨損帶來的實際影響,常常被工藝參數波動掩蓋,直到廢品率升高才暴露。
對橡膠密封件生產而言,密煉機不是“能轉就行”的粗放設備。分散均勻性、溫度歷史、排膠狀態,每一項都直接決定最終制品的致密度和尺寸穩定性。日常保養如果只停留在表面清理和例行加油,等于把最重要的工藝變量交給了運氣。
下面從三個容易被忽略的角度,說說密煉機日常保養如何與工藝控制結合。
一、溫控系統:保養的核心是“控得住”,不是“轉得動”
密封件混煉對溫度極其敏感。膠料超過安全溫度,焦燒時間縮短,流動性變差,硫化后尺寸收縮率不一致。密煉機日常保養中,溫控系統是重點關注對象。
- 轉子內部循環水通道:水質差的工廠,水垢沉積會直接降低熱交換效率。定期檢查流量和進出水溫差,比單純換密封件更有意義。溫差變小,說明通道已有堵塞跡象。
- 測溫元件校準:一年不校準的鉑電阻,偏差可能達到3-5℃。這個誤差會直接改寫混煉工藝窗口,導致同一配方在不同批次間表現不一致。
- 冷卻塔與管路匹配:夏季水溫升高時,密煉機實際控溫能力會打折。保養計劃要覆蓋冷卻系統的散熱能力評估,而不只是設備本體。
二、填充系數與轉子狀態:保養影響的是“有效容積”
密封件配方中,生膠和填充劑的密度差異大,混煉室實際有效容積會因轉子磨損而改變。很多工廠固定按配方投料,卻忽略了轉子和混煉室內壁的間隙變化。
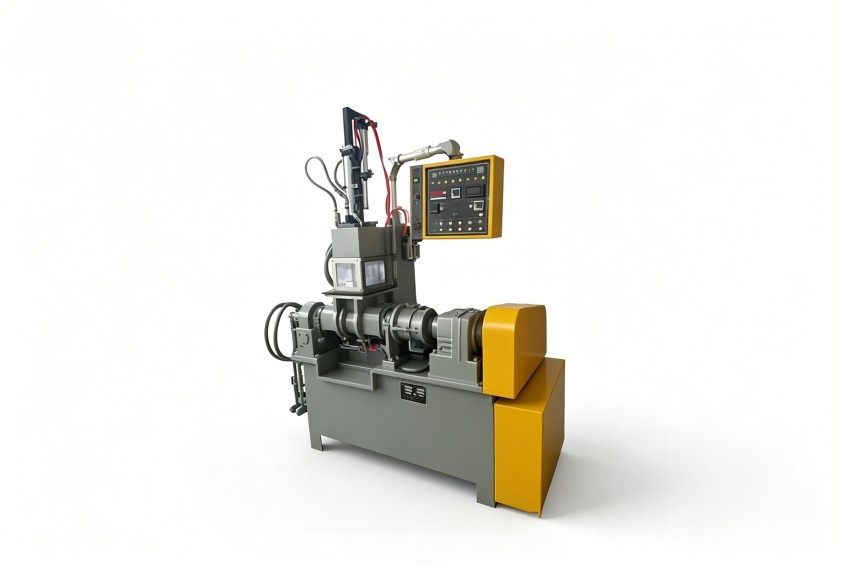
- 轉子棱頂間隙增大:間隙變大后,膠料在捏合區的剪切作用減弱,分散效果變差。這時只靠延長混煉時間,反而增加熱歷史,帶來焦燒風險。
- 填充系數漂移:設備磨損導致實際有效容積減小,原有填充系數下,膠料在混煉室內無法獲得充分翻攪。保養時測量轉子直徑和混煉室壁厚,是校準投料量的基礎,也是密煉機日常保養中容易缺失的一環。
三、易損件點檢機制:把“壞了再修”改成“趨勢管理”
密封件生產企業的檢修窗口有限,突發故障造成的停機損失遠超備件成本。建立基于趨勢判斷的點檢機制,比按固定周期更換更實用。
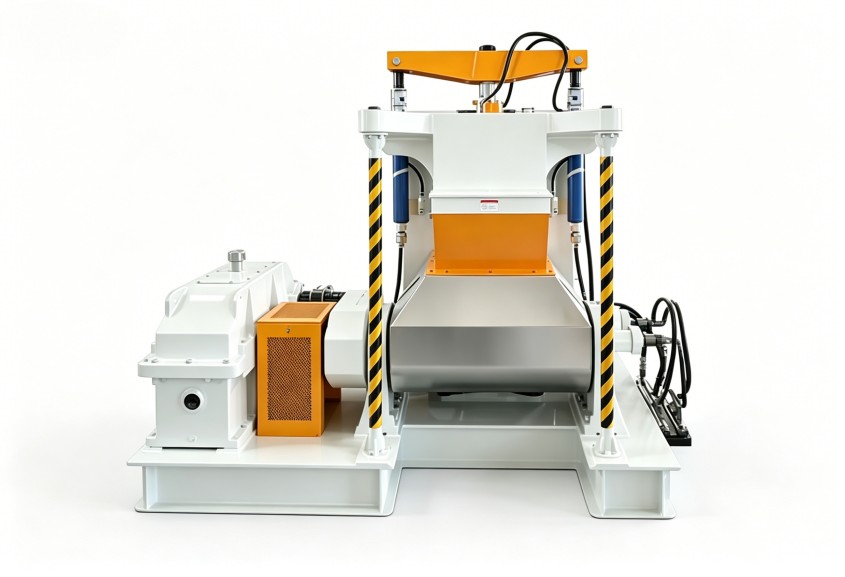
- 端面密封泄漏量記錄:每次生產結束后記錄泄漏量變化,形成趨勢曲線。泄漏量緩慢爬升時安排計劃性更換,避免突發失效污染膠料。
- 卸料門密封條檢查:密封條老化會導致卸料門關不嚴,混煉過程中漏粉、漏膠,不僅浪費物料,還改變實際密煉室壓力。檢查密封條壓縮回彈量,是低成本高收益的保養項目。
四、保養記錄要能指導工藝調整
密煉機日常保養最有價值的產出,不是完成清單打勾,而是形成可追溯的設備狀態檔案。結合生產批次的工藝數據(混煉電流曲線、溫度曲線、排膠能量),可以發現設備劣化的早期信號。
例:某批次混煉電流明顯偏高,排除膠料批次問題后,檢查轉子軸承潤滑狀態和傳動皮帶張力,往往能提前避免一次設備故障。這種設備與工藝聯動的分析邏輯,比單獨看任何一組數據都有效。
密煉機日常保養的意義,不是讓設備保持“看起來正常”,而是讓每一次混煉都在可控的物理條件下完成。密封件尺寸穩定的基礎,正是設備狀態與工藝參數的高度一致。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
