

線纜料密煉機對比評測:升溫慢與混煉不均怎么查
同型號密煉機,為什么做線纜料時差異這么大?
做電線電纜料的朋友常遇到一個困惑:兩臺標稱參數差不多的密煉機,加工同一批PVC或XLPE料,實際效果卻差不少。一臺升溫到工藝溫度要等半天,另一臺混煉出來還有"生料"顆粒。問題往往不在操作工,而在機器的溫控精度和結構設計上。
很多人在對比設備時只盯著容積和電機功率,忽略了溫度控制對電纜料品質的決定性影響。本文不列參數表,而是從實際生產角度拆解溫控方式、轉子結構、排料穩定性三個維度,幫您看懂密煉機之間的真正差異。
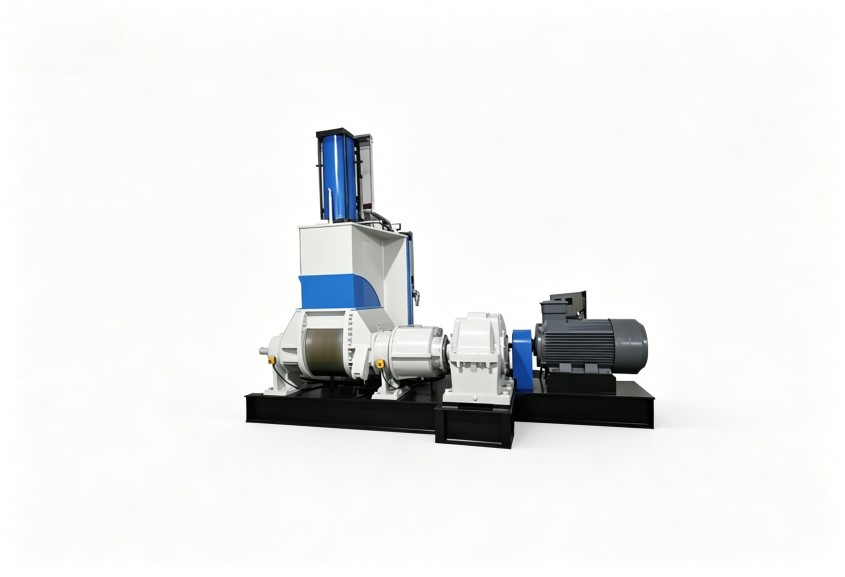
溫控精度:升溫慢和過燒是同一根病根
電線電纜料的加工窗口窄,溫度低了塑化不充分,溫度高了材料容易分解變色。密煉機對比評測中,最值得關注的不是"能不能加熱",而是升到設定溫度后能否穩住。
- 加熱方式:蒸汽加熱升溫快但溫度波動大;電加熱可控性好,但升溫速度取決于加熱功率與分布設計。判斷設備好壞,要看測溫點位置是否貼近混煉室內部。
- 冷卻響應:線纜料混煉中摩擦生熱明顯,若冷卻跟不上,溫度會持續爬升。有的設備冷卻水道短,或水流方向與混煉室接觸不充分,降溫效率低,直接影響批次穩定性。
- 溫控邏輯:好的溫控系統會根據實時溫度自動調節加熱與冷卻的比例,而不是等到超溫再被動干預。
現場快速判斷方法:讓設備空轉升溫到設定值,觀察溫度波動范圍。波動超過±3℃的,做彩色線纜料時出現色差的概率會明顯增加。
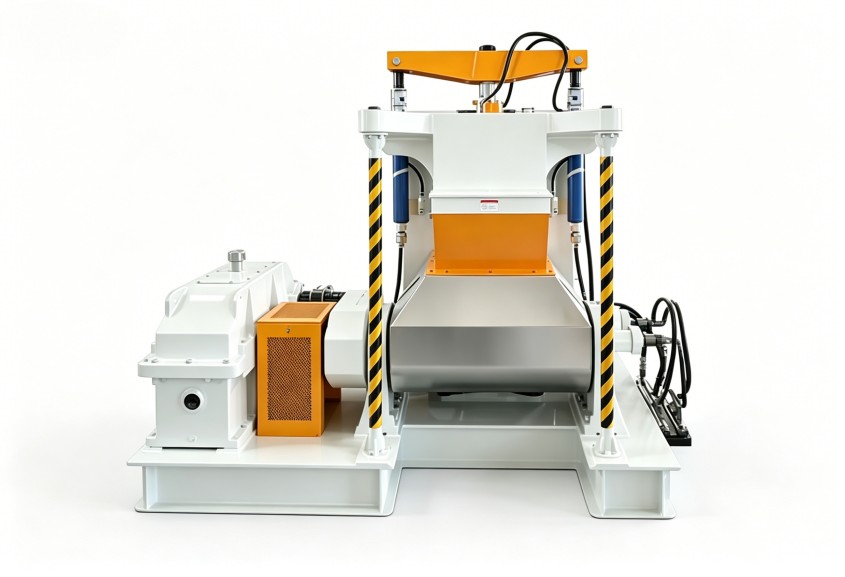
轉子結構決定混煉均不均勻
同樣的混煉時間,有的設備出來的料均勻細膩,有的卻存在分散不良的"魚眼"。問題出在轉子構型與速比上。
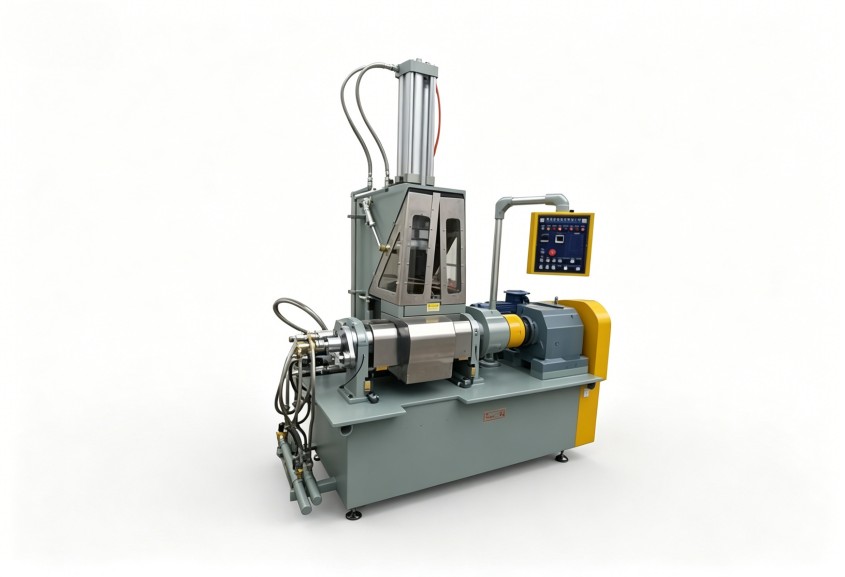
線纜料對填料(如氫氧化鋁、炭黑)的分散要求高。轉子棱的角度、長度和螺旋方向不同,物料在混煉室內的軸向流動和徑向剪切效果差異很大。有些設備標稱"高速",實際是快轉速堆在局部區域,中后段物料參與剪切不足。
對比評測時,建議要求廠家提供同類型材料在不同轉子構型下的混煉效果參考,重點觀察:物料翻轉是否充分、是否有死角;卸料時團塊是否松散、斷面是否均勻。另外,轉子間隙直接影響剪切效率,間隙過大容易打滑,過小則過載風險高,要結合膠料硬度做匹配。
排料穩定性影響批次一致性和日產能
電線電纜料廠通常是連續生產,一批不均就可能導致整卷線纜報廢。對比設備時,排料相關的兩個細節容易被忽略。
- 卸料門密封結構:密封不嚴會導致混煉室內壓力不穩,影響密煉效果,還可能漏料或混入雜質。要看密封結構的耐磨性與更換便捷性。
- 翻轉角度與卸料速度:角度不夠或卸料慢,會在混煉室底部殘留物料,下一批混入后影響顏色和阻燃性能。
比對設備先看工況要求
密煉機對比評測沒有絕對的好壞,脫離具體膠料和工藝談設備都是空談。建議根據自身的線纜料配方特性(軟質PVC還是交聯聚乙烯)、產能節拍、溫控要求列出優先級,再讓設備廠家針對性說明其溫控響應機制與適用膠料范圍。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
