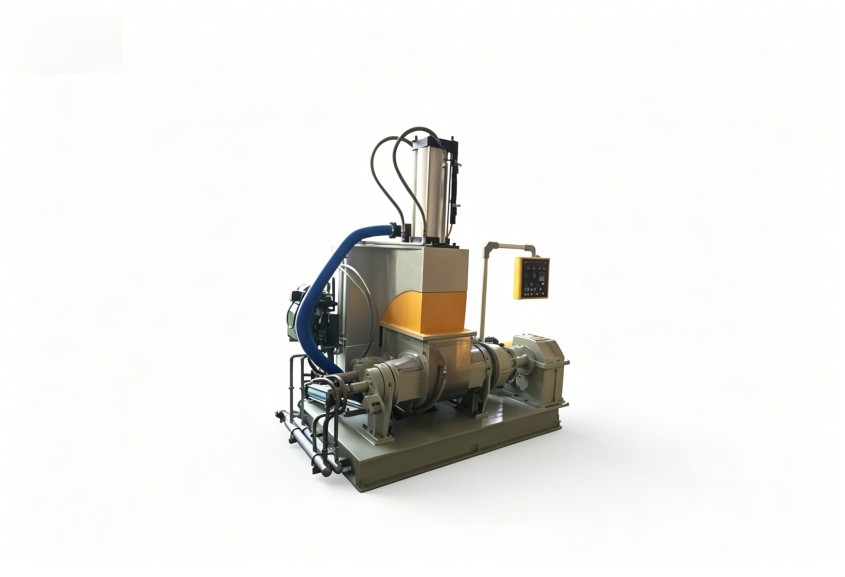
橡膠密封件炭黑分散不良,密煉機混煉參數(shù)怎么調(diào)才有效
密封件生產(chǎn)遇炭黑分散不均?先檢查這四個混煉參數(shù)
很多做橡膠密封件的生產(chǎn)廠家,都碰到過炭黑分散不均的問題,大家第一反應往往是更換炭黑品牌或者直接增加混煉時間,但這么做下來收效往往甚微。橡膠密封件的使用壽命還有密封性能,很大程度上取決于炭黑在膠料中的分布狀態(tài);炭黑分散不良的話,輕則導致產(chǎn)品表面粗糙、尺寸不穩(wěn)定,重則還會引發(fā)早期龜裂、力學性能驟降,廢品率也就跟著往上漲。實際上,密煉機炭黑分散效果不佳,多數(shù)情況下就和混煉工藝參數(shù)的設定直接相關。
填充系數(shù):不是越多越好,也不是越少越穩(wěn)
填充系數(shù),決定了密煉室內(nèi)部膠料和各類配合劑的實際受壓狀態(tài)的;系數(shù)要是調(diào)得太高,膠料沒法在轉子間隙里形成有效翻滾,炭黑很難被剪切力徹底打散,很容易出現(xiàn)局部團聚的情況;系數(shù)要是調(diào)得太低,膠料又會在密煉室內(nèi)打滑,剪切生熱不夠,同樣不利于炭黑和橡膠的均勻混合。一般來說,密封件生產(chǎn)常用的高硬度膠料,填充系數(shù)通常需要控制在0.65至0.75之間,具體數(shù)值還得結合密煉機的轉子構型和上頂栓壓力綜合判斷。
混煉時間與排膠溫度:一對需要聯(lián)動的變量
炭黑分散本身就是一個逐步推進的過程,混煉時間太短,炭黑團塊根本來不及被充分潤濕和剪切;混煉時間太長,膠料又會過熱,反而可能引發(fā)焦燒,導致炭黑沒辦法繼續(xù)分散。排膠溫度是判斷混煉終點的重要依據(jù),要是排膠溫度偏低,說明剪切生熱不足,炭黑分散大概率不充分;要是排膠溫度偏高,膠料的流動性會急劇下降,同樣會阻礙炭黑的進一步分布。通常情況下,比較理想的狀態(tài)就是,在排膠溫度到達設定值之前,混煉時間剛好足夠讓炭黑均勻鋪展開來。
轉子轉速與上頂栓壓力:剪切力的直接來源
轉子轉速決定了膠料通過轉子間隙的頻率,轉速越高,膠料受到的剪切次數(shù)就越多,越有利于炭黑團塊的破碎;但轉速調(diào)得太高也不行,會帶來劇烈的溫升,直接縮短安全操作的窗口。上頂栓壓力則會影響膠料和轉子表面的接觸緊密程度,壓力不足的時候,膠料容易在密煉室底部打滑,炭黑很難獲得充分的剪切作用。實際生產(chǎn)過程中,建議先固定一個合適的轉速區(qū)間,再通過調(diào)整上頂栓壓力觀察電流曲線的變化,逐步摸索出適配的工藝窗口。
從工藝調(diào)整到設備保障的落地路徑
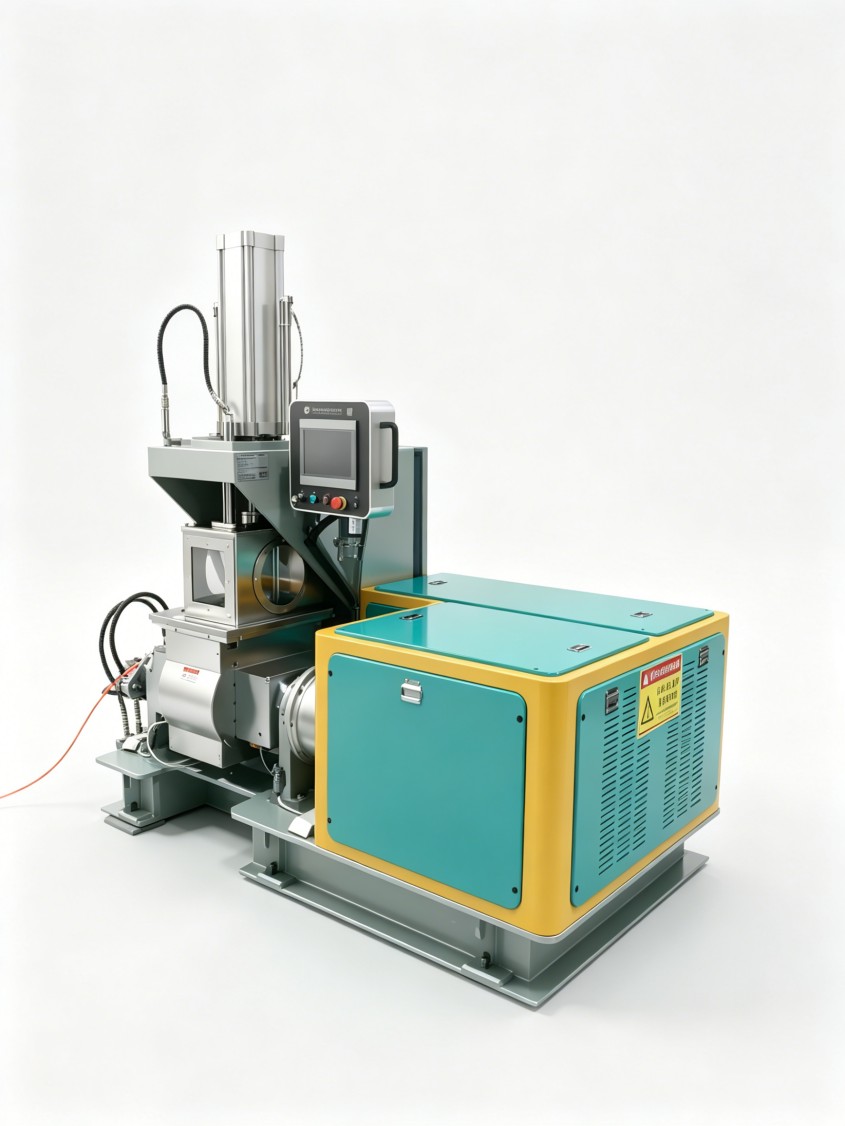
工藝參數(shù)的調(diào)整,離不開設備狀態(tài)的支撐的;轉子磨損之后間隙會變大,就算參數(shù)設置得完全合理,密煉機的炭黑分散效果也會大打折扣。除此之外,溫控系統(tǒng)的響應速度,直接關系到排膠溫度的控制精度,要是設備老化導致溫控響應滯后,工藝參數(shù)的重復性就根本無從談起。定期檢查轉子棱頂間隙、測溫探頭靈敏度以及液壓系統(tǒng)的壓力穩(wěn)定性,是保障混煉工藝順利落地的前提。
當工藝參數(shù)和設備狀態(tài)都已經(jīng)逐一排查過,炭黑分散還是達不到要求的時候,就需要考慮密煉機的選型是不是匹配當前的膠料體系了;不同轉子構型對炭黑分散的適應性有明顯差異,嚙合型轉子的剪切能力強,適合高填充配方;剪切型轉子生熱更低,對溫度敏感的膠料會更友好。
要是需要結合您這邊的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估定制方案,完全可以和利拿實業(yè)的技術團隊進一步溝通對接。