

色母粒混煉出現黑點雜質?從密煉機工藝參數找原因
密煉機混煉色母粒時出現分散不良,問題多半就出在三個工藝參數上
色母粒生產過程里,大家平時最頭疼的狀況,莫過于顏料團聚體沒有被真正打散的情況,它不會直接造成設備停機,卻會慢慢體現在濾網壓力飆升,下游做出來的制品表面出現色點、條紋這些問題上;很多廠家碰到這種情況第一反應就是延長混煉時間,但這么做往往效果有限,反而還容易讓物料溫度過高,混煉時間本來就只是整個混煉過程里的一個維度而已,要找到分散不良的根源,得回到密煉機的實際工作原理里,搞清楚時間、填充系數和溫控精度這三個參數是怎么協同起作用的。
轉子轉動不是全部,密煉機工作原理的核心在于“捏煉效應”
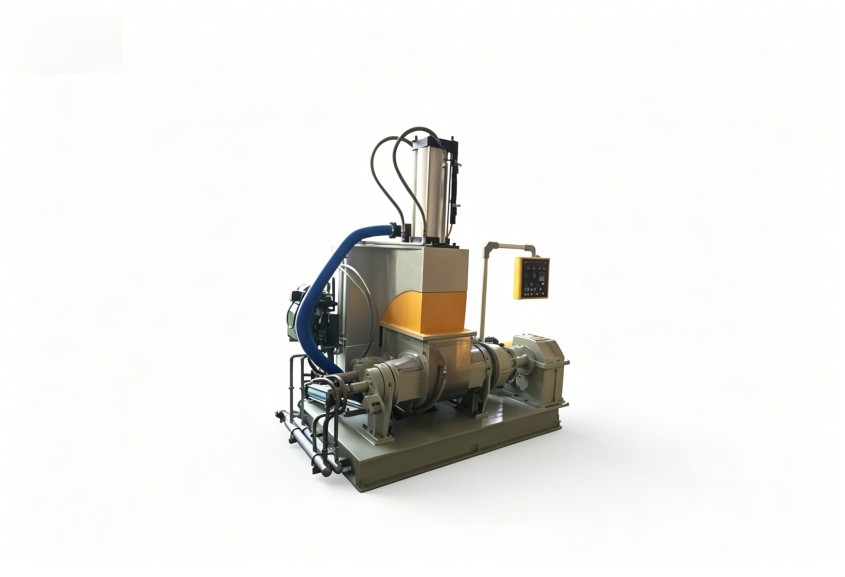
密煉機和普通的簡單攪拌設備不一樣的地方,就在于它的轉子幾何形狀還有速比設計,一般來說,當兩個轉子相對轉動的時候,密煉室內的物料會經歷反復的剪切、拉伸還有折疊,這個過程我們就叫它捏煉效應;顏料團聚體得在足夠大的剪切力作用下,才能被逐步剝離、潤濕,最后均勻分布到載體樹脂里面。
剪切力的大小也不是固定不變的,它取決于轉子凸棱頂部和密煉室壁之間的間隙、轉子轉速,還有物料在這個間隙里的通過頻率,而通過頻率又和轉子轉速、混煉時間直接掛鉤,這也能解釋為什么單純延長混煉時間不一定有用,如果填充系數太低或者溫度控制沒做好,物料在密煉室內打滑,轉子哪怕轉再多圈,剪切力也沒法有效傳遞到顏料團聚體上。
三個工藝參數的聯動關系,決定分散效果的最終上限
填充系數其實就是密煉室容積利用率的直觀體現,過低的填充系數會讓物料在轉子表面打滑,剪切力的傳遞效率直接降下來,顏料團聚體很難被有效破碎;過高的填充系數則會擠占溫控的調整空間,造成局部過熱,甚至引發樹脂降解,色母粒配方里顏料占比高、不同粉體堆密度差異大的時候,填充系數的波動對分散效果的影響還會更明顯。
混煉時間得配合轉子轉速來設定,轉速快、時間短的話,剪切次數是夠了,但剪切應力的累積可能達不到要求;轉速慢、時間太長的話,物料反復承受剪切,溫度升上去之后熔體黏度會下降,后續的剪切效率也跟著變低,這里的關鍵是要找到剪切力和溫度上升之間的平衡點。
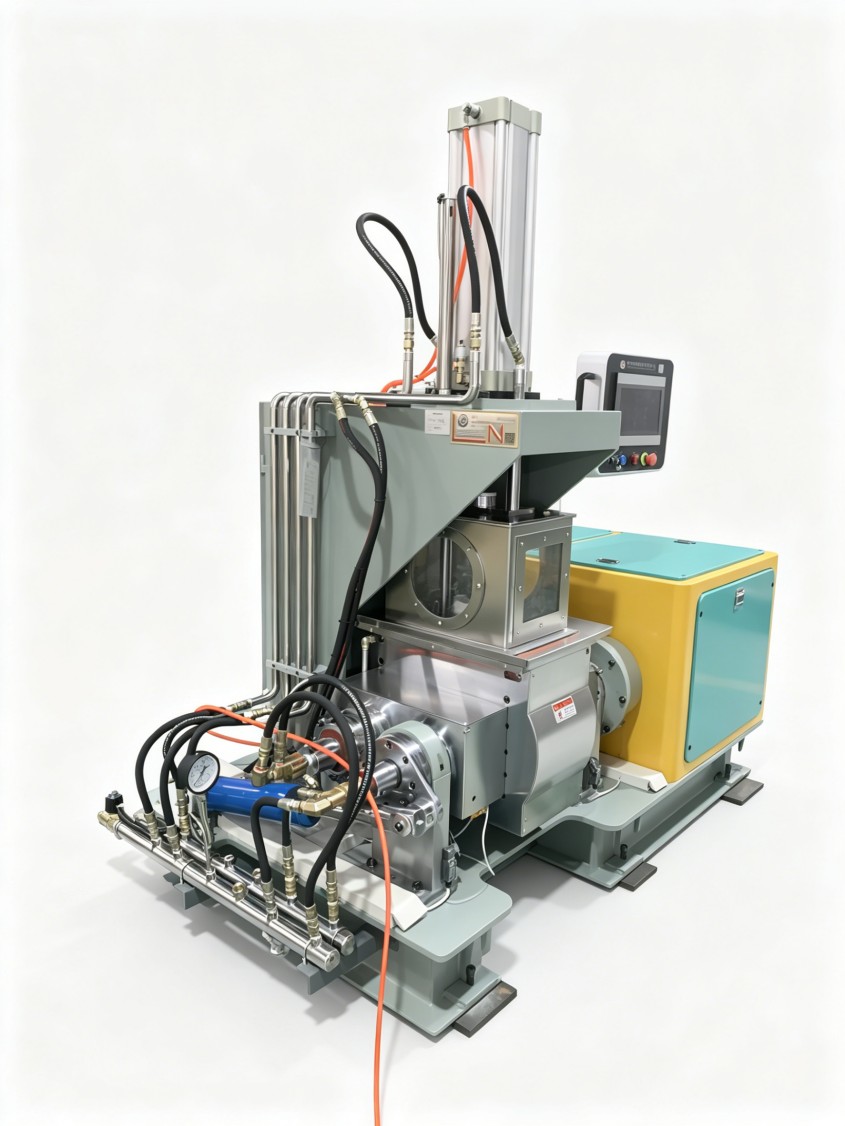
溫控精度算是密煉機工作原理里經常被大家忽略的一環,溫度直接決定了載體樹脂的熔體黏度,黏度過低的話,剪切力根本傳不到物料內部;黏度過高的話,顏料團聚體又很難被潤濕,更重要的是,溫度波動會直接導致不同批次之間的一致性變差,同一條配方,夏天和冬天生產出來的分散效果完全不一樣。
這三個參數本來就不是各自獨立運行的,而是互相制約的,填充系數變了的話,哪怕用同樣的混煉時間和溫度設定,實際的剪切效果也會不一樣,這也是很多廠家在色母粒生產過程里碰到批次不穩定問題的根本原因。
排查分散不良,建議按“溫度—填充量—時間”的先后順序驗證
從我們實際處理過的項目經驗來看,通常情況下建議大家先檢查溫控精度,密煉室壁溫和轉子芯部溫度是不是和設定值保持一致,測溫探頭的安裝位置合不合理,冷卻水的流量穩不穩定,這些問題看起來都很基礎,卻直接影響熔體黏度和剪切力的傳遞,如果確認溫度相關的參數都沒問題,再去核算填充系數是不是符合工藝卡片的要求,尤其要留意不同批次原料的堆密度差異,最后才去調整混煉時間,每次調整以10-15秒為步長做試驗,對比濾網壓力還有色母粒的過濾壓力值變化就可以。
要是能把這三個維度都做全面的排查和調整,多數分散不良的問題都可以在現有設備的基礎上得到明顯改善,利拿實業在橡塑混煉設備領域已經有15年以上的研發經驗,要是您在色母粒混煉過程里也碰到類似的質量波動問題,歡迎和我們的技術團隊交流工藝參數優化的具體思路,需要結合您這邊的具體膠種配方、產能要求還有生產工況評估方案的話,也可以和利拿實業的技術團隊做進一步溝通。
