

混煉溫度偏差5°C,輪胎胎面性能可能差多少?
輪胎膠料混煉溫度偏差,根源往往不在溫控系統
輪胎胎面膠混煉過程里要是溫度波動了5°C,門尼粘度就有可能跟著變化3個點,后續還會帶出擠出尺寸不穩定、硫化程度不均這類問題;不少生產廠家碰到這類情況第一反應就是去調整溫控系統的PID參數,可實際上溫度偏差的根源,常常藏在溫控系統之外的其他工藝環節里。
溫控一致性:溫度偏差的真實來源是什么
一般來說混煉過程里膠料的升溫速率還有最終的排膠溫度,并不單純由冷卻水溫或者轉子轉速來決定的,填料分散、剪切生熱與熱量傳導三者之間的失衡,才是溫度失效的底層原因;行業里很多時候會忽略兩個維度的問題。
多數密煉機的測溫元件,也就是熱電偶,一般都是安裝在卸料門或者側壁位置,它反饋的是腔體內部的平均溫度,沒法捕捉到轉子棱峰和腔壁之間高剪切區的瞬態峰值溫度,要是配方里加了高結構炭黑或者白炭黑的話,局部的溫升會比設備顯示值高出8-12°C。
同步轉子與嚙合轉子在相同轉速下的剪切功輸出是有差異的,直接導致生熱曲線不一樣,要是僅憑經驗沿用上一臺設備的工藝參數,就算溫控系統本身完全合規,實際的混煉溫度也早就偏移了。
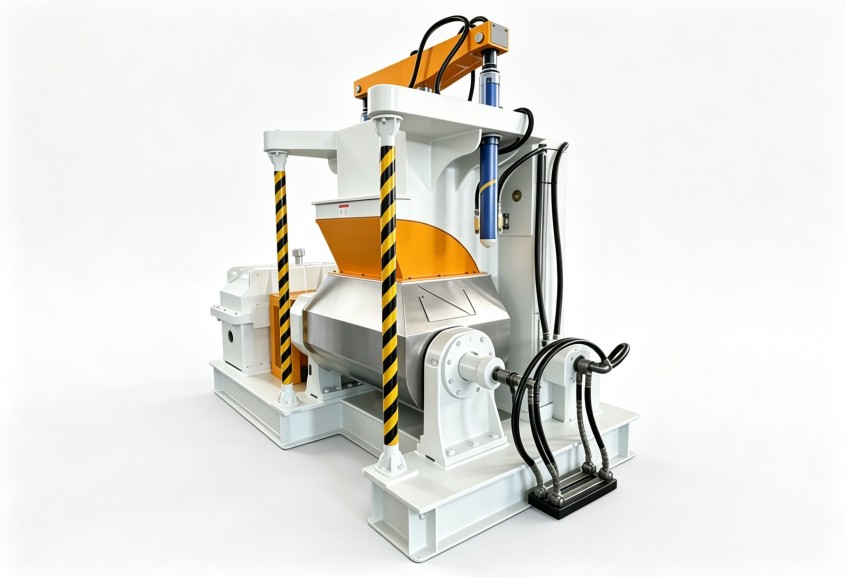
選用帶有轉子端面測溫或者紅外測溫接口的密煉機配置,就有助于更精確地識別真實混煉溫度,也能為后續的工藝參數調整提供可靠依據。
填充系數與混煉工藝窗口的門檻效應
填充系數每往上提0.05,混煉的單位能耗就能下降8%-12%,但對應的溫度場均勻性也會出現顯著惡化;通常情況下當填充系數超過設備設計范圍的臨界值,膠料在腔體內部的流動模式就會從“軸向往返”轉為“局部死區纏繞”,出現結構性的升溫。
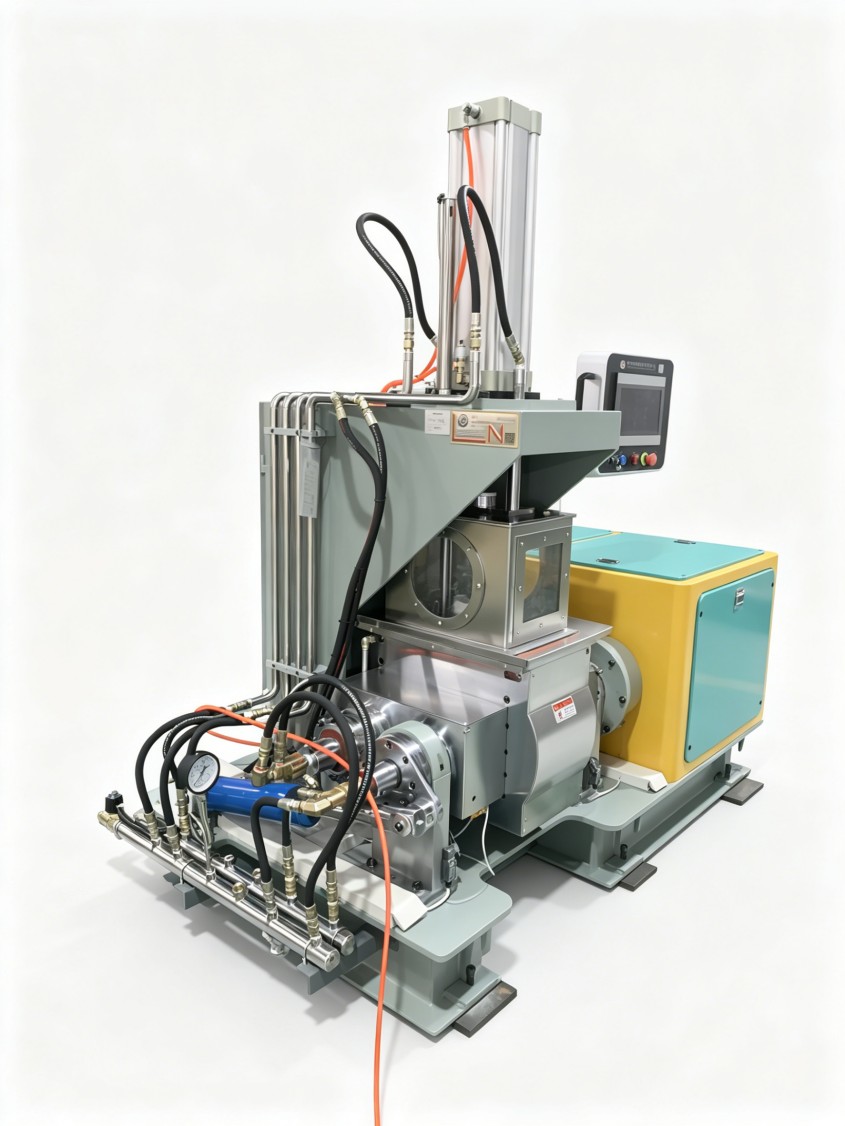
輪胎胎面膠的填充系數通常落在0.65-0.75的區間里,不過也得根據配方的含膠率、生膠門尼黏度、填料比表面積重新做校準,高白炭黑配方的填充系數適合往下調0.05-0.08。
要是混煉電流曲線出現不規則的毛刺,或者卸料的時候膠料斷面能看到明顯的未分散斑塊,就說明填充系數已經靠近臨界值了。
在密煉機選型的階段就預留5%-10%的容積余量,能給后續的配方調整或者換產留出更大的工藝窗口。
操作方法:同一臺設備為何用出兩種效果
操作層面的軟因素很多時候都被大家忽略了,但帶來的影響還挺直接的,投料順序、壓砣壓力和上頂栓工作方式,都會影響混煉溫度曲線的整體走勢。
壓砣壓力不足2MPa的時候,膠料沒法形成有效密實填充,轉子空轉剪切的占比會增加,轉速明明沒變化但有效混煉功下降,排膠溫度反而會因為混煉時間拉長而升高。
沒經過預粉碎的大塊生膠直接投進去之后,轉子負載會出現急劇波動,溫控系統的響應也會滯后,很容易出現短期超溫的情況,對熱敏性膠料造成的影響就更明顯了。
工藝診斷與設備配套的整體思路
排查溫度偏差的時候不能只盯著溫控部件看,從轉子類型、填充系數設定到日常的操作習慣,每個環節都有可能成為溫度失穩的源頭;對于需要多配方、多膠種頻繁換產的輪胎工廠來說,固化一套可量化的工藝參數標定流程,比依賴單次的經驗調試要更可靠。
利拿實業可以根據您的實際生產需求,提供全流程非標定制化的橡塑混煉成型解決方案。
