

橡膠密封件煉膠波動大?先查密煉機煉膠的排膠與溫控
排膠不準、溫控不穩?橡膠密封件密煉機煉膠的兩大根源排查
一般來說,橡膠密封件對混煉膠料的均勻性的要求是很高的,在密煉機煉膠的過程里,要是出現排膠時間來回波動、最終出料溫度不一致的情況,后面的模壓成型環節,就容易出尺寸偏差、局部缺料或者硫化程度不一樣的問題,這類問題大多和設備本身的動作控制邏輯,還有溫控系統的響應狀態掛鉤的。
排膠標準不能只靠時間設定
很多密封件膠料像NBR、FKM這類,對混煉溫度的敏感度很高,要是單純靠固定時間來設定排膠節點,很容易因為不同批次的原料差異、環境溫度變化或者設備散熱狀態不一樣,最后出來的膠料門尼粘度就不穩定,設備過完磨合期之后,操作人員要重新標定對應特定膠種、特定填充系數下的最佳排膠狀態的。
正確的操作邏輯是設定“溫度為主、時間為輔”的排膠條件,也就是系統檢測到膠料達到預設門尼粘度對應的溫度窗口的時候,就自動卸料,同時系統會記錄下該批次膠料塑化狀態對應的最優時間,作為后續參數調整的輔助基準。
溫控系統精度是混煉穩定的基礎
橡膠密封件的膠料配方,通常會摻有多種補強劑和硫化體系,混煉的時候升溫太慢或者出現局部過熱的情況,都會影響各類組分的分散效果,實際生產過程里,有時候碰到管壁粘膠或者積料的情況,根源大多是轉子和混煉室內壁的溫度控制不均勻導致的。
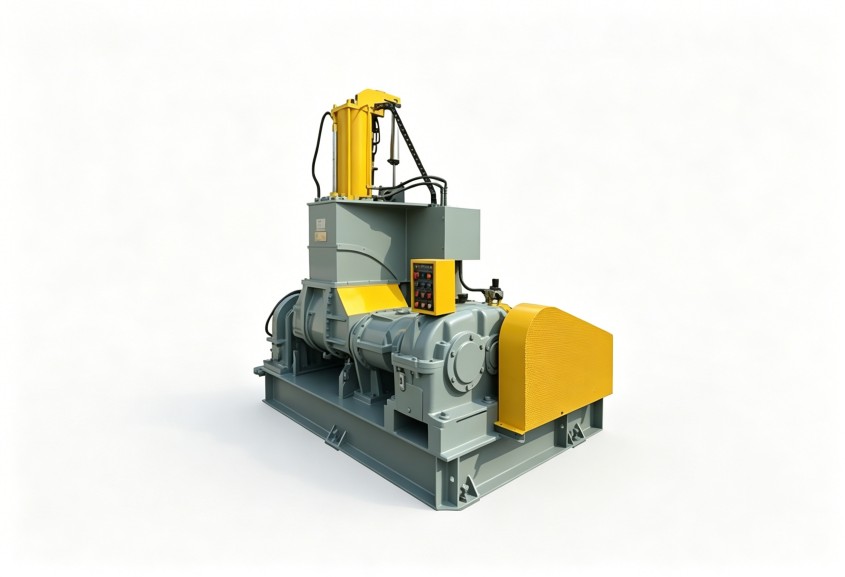
通常情況下,要定期檢查溫控系統的循環介質流量和換熱效率,重點核對測溫探頭有沒有出現滯后偏差的問題,連續生產的密煉機,還得留意溫控系統的最小響應時長,冷卻水切入之后要是溫度掉得太快,很容易造成膠料的“假降溫”現象,要是系統響應太慢的話,還可能引發局部焦燒的問題。
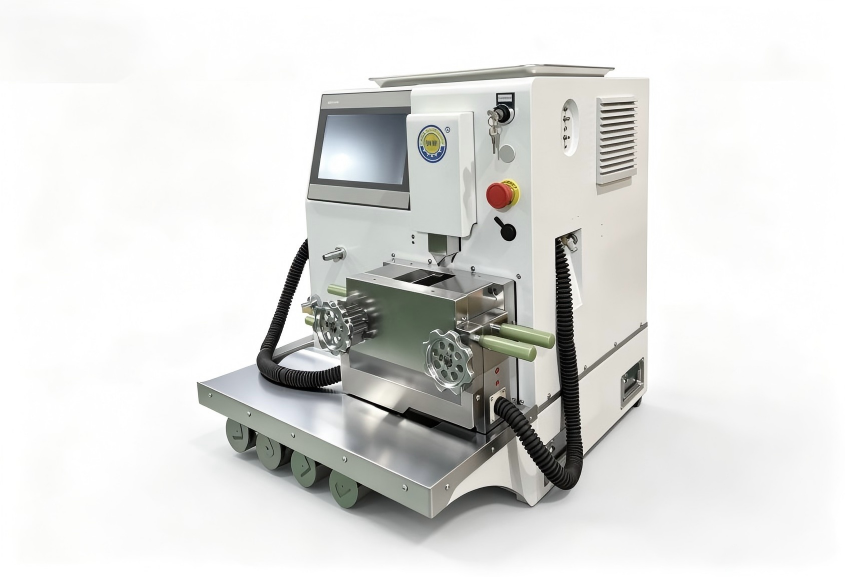
關注轉子軸密封與排膠門動作同步性
排膠過程的流暢度,也會直接影響不同批次膠料的均勻性,排膠門開啟的時候,要是能快速完成卸料還沒有殘留,下一批次的膠料就能保持一致的初始工況。
日常做設備維護的時候,建議多觀察排膠門的驅動機構有沒有出現磨損延遲的情況,還有轉子軸密封位置的冷卻潤滑供給夠不夠,一線操作人員常碰到的“吃料慢”的問題,也可以通過檢查壓砣下降速度和轉子轉速的匹配邏輯來排查,不能簡單把問題歸到硬件故障上。
針對橡膠密封件的生產特性,想要拿到更穩定的混煉效果,還得結合具體膠種的粘度和填充量,調整轉子構型或者轉速曲線,這部分的調整投入,在生產效率和產品一致性上面,通常能拿到很明顯的正向回報。
要是你這邊需要結合自身的具體膠種配方、產能要求和實際生產工況做方案評估的話,可以直接和利拿實業的技術團隊做進一步溝通就行。
