08 09
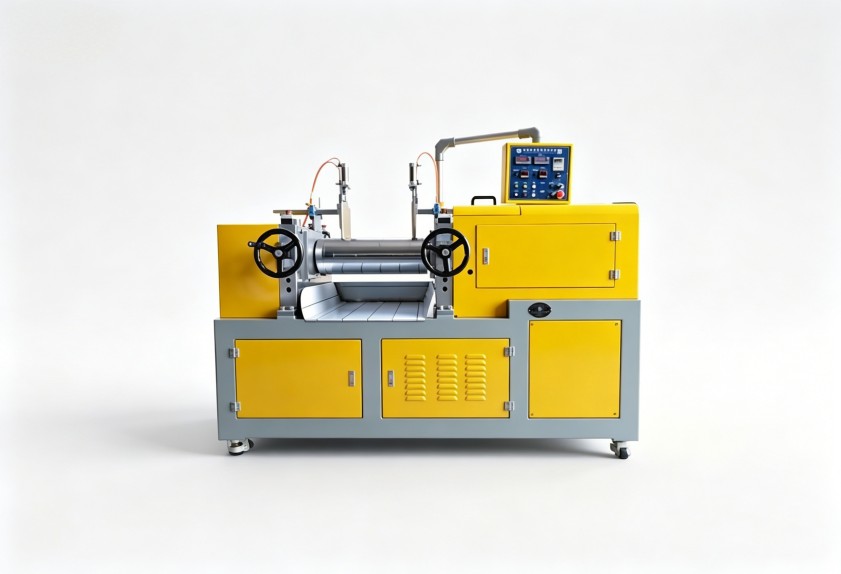
開煉機混煉溫度起伏大?密封件氣孔缺陷從這三點排查
橡膠密封件硫化后出現氣孔,常與開煉機混煉時間、填充系數及溫控精度波動有關。本文從這三個工藝參數維度分析缺陷成因,幫助您建...

橡膠密封件硫化后出現氣孔,常與開煉機混煉時間、填充系數及溫控精度波動有關。本文從這三個工藝參數維度分析缺陷成因,幫助您建...
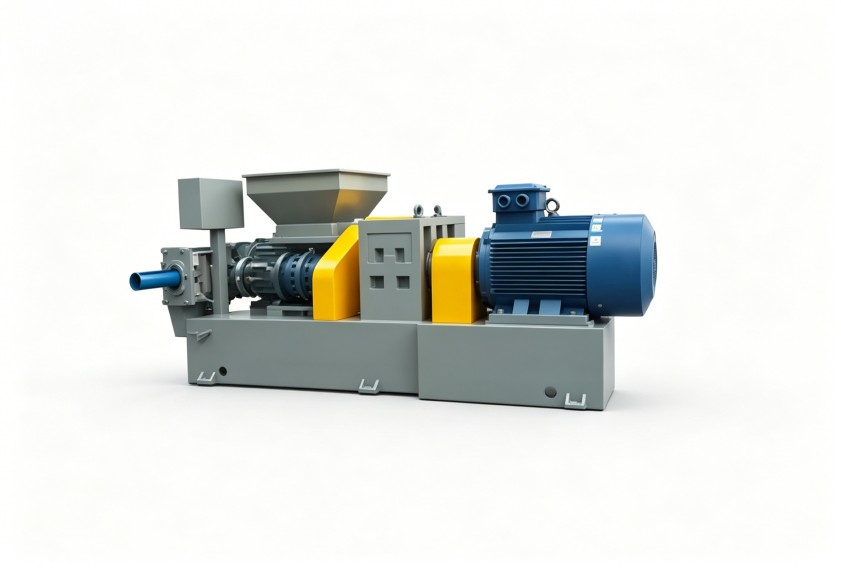
塑料改性產線中,擠出機收卷機張力波動常導致收卷褶皺、斷料。本文從操作習慣、張力輥清潔、力矩匹配三個維度剖析故障根因,幫助...
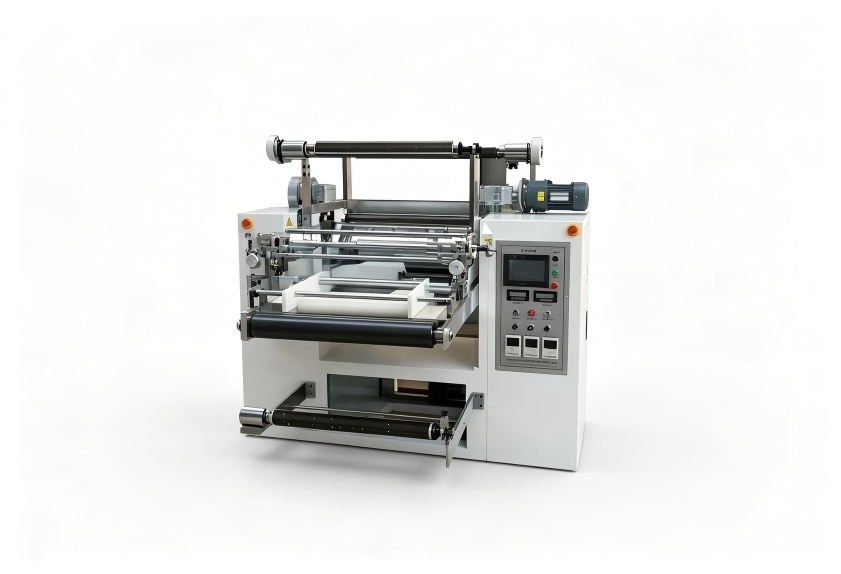
橡膠密封件對膠片厚度和均勻性要求高,壓延機選型只看產能規格容易踩坑。本文從輥筒精度、輥溫控制系統、整機剛性三個工藝參數維...
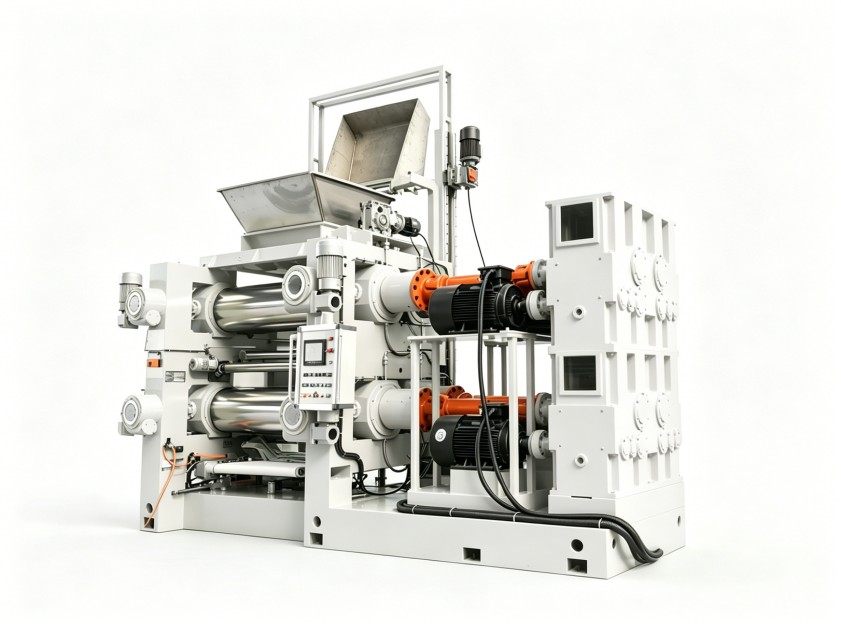
橡膠密封件生產中出現黑點、膠料發脆或轉子抱死,往往與堆疊式煉膠機潤滑方式不當有關。本文從油路分配、密封結構、維護周期三個...
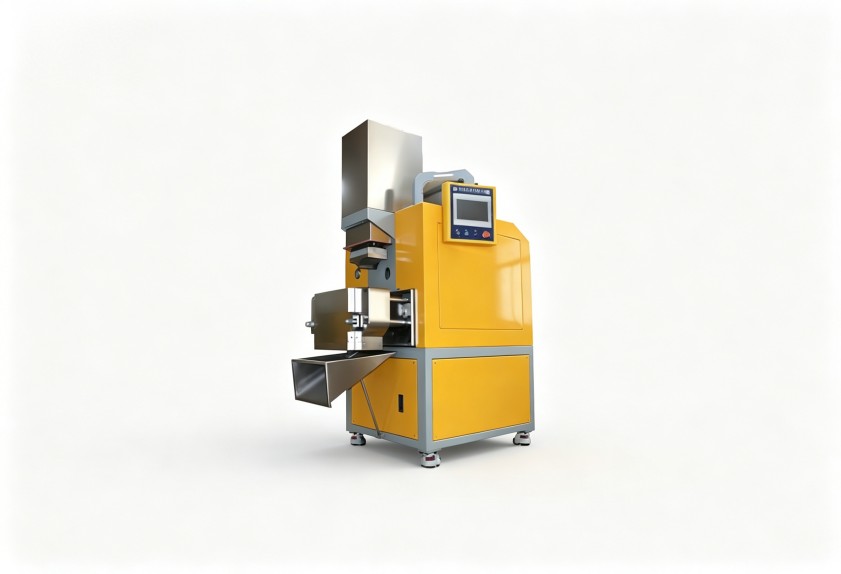
橡膠密封件生產常因加熱方式不當出現焦燒或硫化不均,本文從升溫效率、溫度均勻性、控溫精度三個維度分析金屬密煉機加熱方式差異...
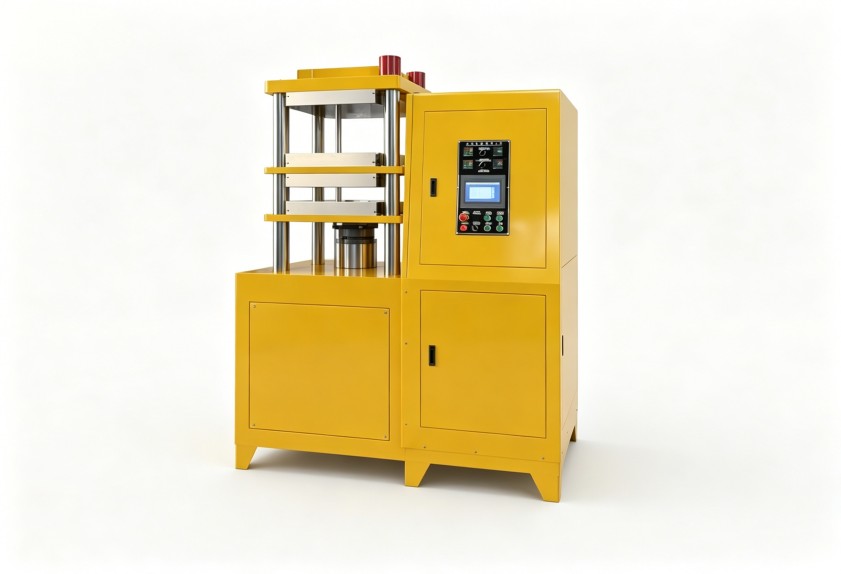
輪胎硫化過程中熱板溫差偏大,胎面硫化程度不一致,往往與日常維保方式有關。本文從故障前巡檢、售后響應效率、維修后知識沉淀三...
咨詢熱線
18046916153

掃碼添加微信
掃碼添加微信