
色母粒換色頻繁出料不穩(wěn)?小規(guī)格擠出機(jī)的螺桿與溫控這樣調(diào)
色母粒換色頻繁、出料不穩(wěn)?小型擠出機(jī)的螺桿與溫控要這樣排查
色母粒車間常遇到小批量、多顏色訂單,換色后出現(xiàn)串色、出料忽快忽慢、粒子粗細(xì)不均等問題,輕則增加返工,重則拖慢交期。很多工廠先把問題歸結(jié)為操作不熟練,卻忽略了小規(guī)格擠出設(shè)備在螺桿構(gòu)型、溫控精度和清機(jī)方式上的匹配度。本文圍繞這三個環(huán)節(jié),說明如何判斷異常來源,并為設(shè)備選型和工藝調(diào)整提供可落地的參考。
出料波動,先看螺桿構(gòu)型是否匹配物料
小型擠出機(jī)承擔(dān)小批量色母粒試產(chǎn)或多品種換產(chǎn)時,螺桿并非“能轉(zhuǎn)就能用”。顏料、載體樹脂和助劑的組合不同,物料在螺槽內(nèi)的輸送、熔融、剪切和均化節(jié)奏也不同。若螺桿壓縮段、混煉段與物料黏度不匹配,容易出現(xiàn)局部剪切不足,顏料團(tuán)聚體無法充分打開;剪切過強(qiáng)又可能造成溫升偏高,影響熔體穩(wěn)定性。
三個直觀判斷方向
- 出料節(jié)奏不穩(wěn):優(yōu)先檢查螺桿輸送段與喂料量是否匹配,避免喂料忽多忽少造成螺槽填充不均。
- 分散效果差、色點反復(fù):關(guān)注混煉元件的剪切與分布能力,而不是單純提高轉(zhuǎn)速。
- 熔體溫度異常升高:需判斷是否因螺桿構(gòu)型導(dǎo)致內(nèi)耗過大,再結(jié)合溫控系統(tǒng)調(diào)整。
對色母粒這類配方差異明顯的物料,設(shè)備配置應(yīng)預(yù)留工藝調(diào)整空間,而不是只用一套固定結(jié)構(gòu)應(yīng)對所有顏色和載體。
溫控偏差為什么會放大換色問題
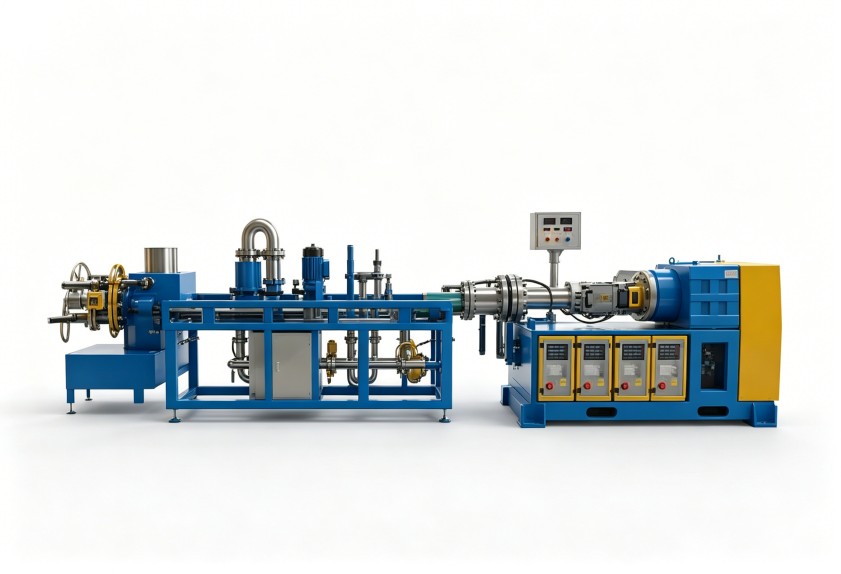
色母粒對溫度波動較敏感。溫度偏低時,載體熔融不充分,顏料潤濕和分散受阻;溫度偏高時,熔體黏度下降,出料穩(wěn)定性和粒子成型都可能受影響。小規(guī)格設(shè)備的機(jī)筒、模頭和連接段熱容相對有限,若溫控區(qū)間劃分過粗,換色過程中的熱量殘留更容易暴露出來。
溫控調(diào)整的基本思路
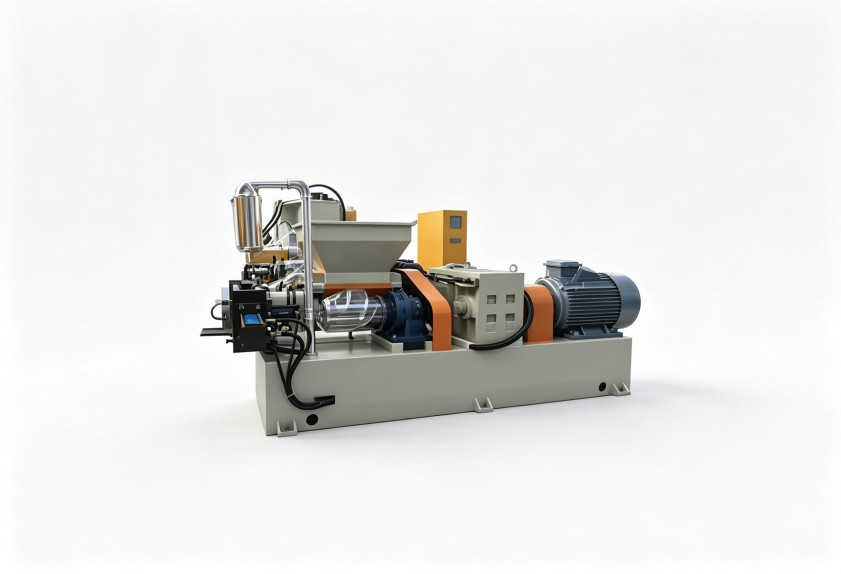
- 分段設(shè)定,不追求全機(jī)筒同一溫度:喂料段、熔融段、均化段和模頭應(yīng)承擔(dān)不同功能,溫度設(shè)定要服從物料狀態(tài)變化。
- 關(guān)注顯示溫度與實際熔體狀態(tài):儀表穩(wěn)定不等于熔體已經(jīng)均勻,換色初期應(yīng)結(jié)合出料外觀、電流負(fù)載和熔體狀態(tài)綜合判斷。
- 換色前預(yù)留熱平衡時間:尤其是深色轉(zhuǎn)淺色時,不能只憑到達(dá)設(shè)定溫度就立即投料。
合理的溫控設(shè)計可以減少反復(fù)調(diào)機(jī),讓小批量訂單也能保持較穩(wěn)定的批次表現(xiàn)。
清機(jī)維護(hù)不到位,再高配置也容易串色
頻繁換色的車間,清機(jī)不是簡單“沖一遍料”。小型擠出機(jī)內(nèi)部流道、螺桿間隙、模頭和換網(wǎng)部位都可能殘留前一批顏料。若只在開機(jī)后發(fā)現(xiàn)串色再處理,往往已經(jīng)產(chǎn)生廢料。
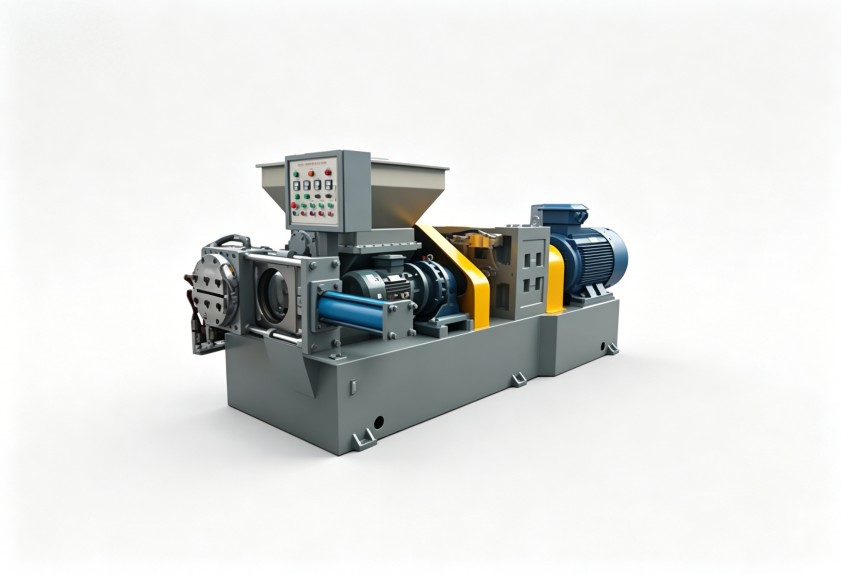
維護(hù)上應(yīng)建立與顏色深淺、物料黏度相匹配的清機(jī)順序:先處理容易積料的模頭和過濾部位,再按工藝要求完成螺桿和機(jī)筒清理。日常點檢還要關(guān)注加熱圈、測溫元件、密封部位和傳動系統(tǒng),避免溫控失靈或磨損間隙變化被誤判為配方問題。
選型時不要只比較設(shè)備大小
采購小規(guī)格擠出設(shè)備時,若只關(guān)注外形尺寸或基礎(chǔ)轉(zhuǎn)速,很容易忽視色母粒生產(chǎn)的真實工況。更穩(wěn)妥的評估方式,是把顏料類型、載體樹脂、常用配方、批量大小、換色頻率和后續(xù)自動化需求一并納入方案。
利拿實業(yè)可結(jié)合橡塑混煉成型經(jīng)驗,從螺桿、溫控、清機(jī)維護(hù)和非標(biāo)配置等方面進(jìn)行系統(tǒng)匹配,幫助客戶減少換產(chǎn)損耗,并兼顧環(huán)保合規(guī)與長期維護(hù)便利性。
如需獲取針對性的設(shè)備選型建議與工藝優(yōu)化方向,可聯(lián)系利拿實業(yè)技術(shù)團(tuán)隊。