

色母粒開煉機分散不均?先核對溫控、輥距與維護
色母粒開煉機分散不均,生產廠家應先看溫控與輥距
色母粒生產中,顏料團聚、批次色差、包輥不穩定等問題,會直接影響后續注塑、吹膜或擠出制品的外觀一致性。很多企業一遇到分散異常,就先調整配方,卻忽略了開煉機的溫控、輥距和日常維護是否匹配當前物料。可靠的開煉機生產廠家通常會把設備配置、工藝參數和現場管理放在一起判斷,而不是只看單機價格。本文圍繞色母粒場景,梳理分散異常的常見排查路徑和選型關注點。
輥溫波動為什么會放大顏料分散問題
溫度不是越高越好
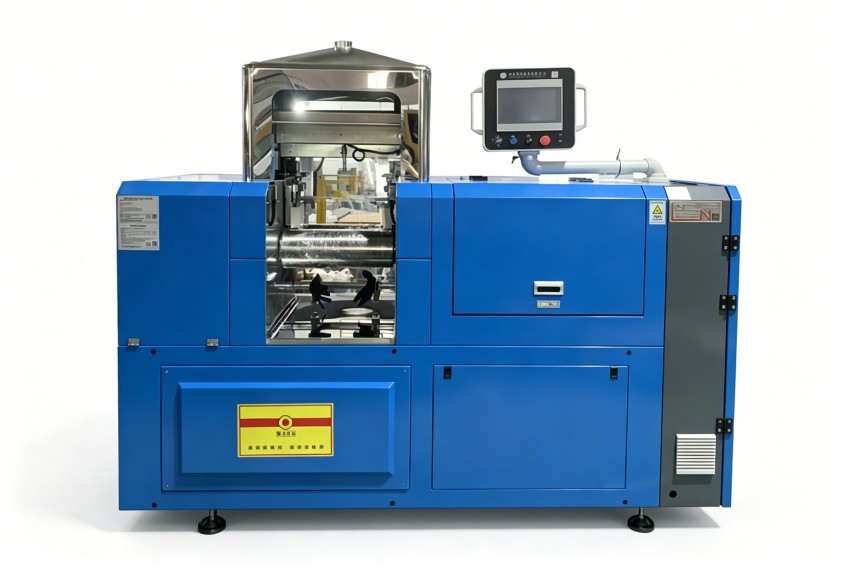
色母粒體系通常包含載體樹脂、顏料及相關助劑。輥溫過高,物料容易過度軟化,剪切作用下降,顏料顆粒難以被充分拉開;輥溫過低,則可能造成包輥困難、負荷波動,甚至影響連續作業穩定性。
溫控精度比單段溫度更重要
不同配方對輥筒表面溫度的敏感度不同。若兩側輥溫不一致,物料在輥隙間受到的剪切和擠壓也會出現偏差,表現為色條、色差或分散不勻。排查時可重點關注:
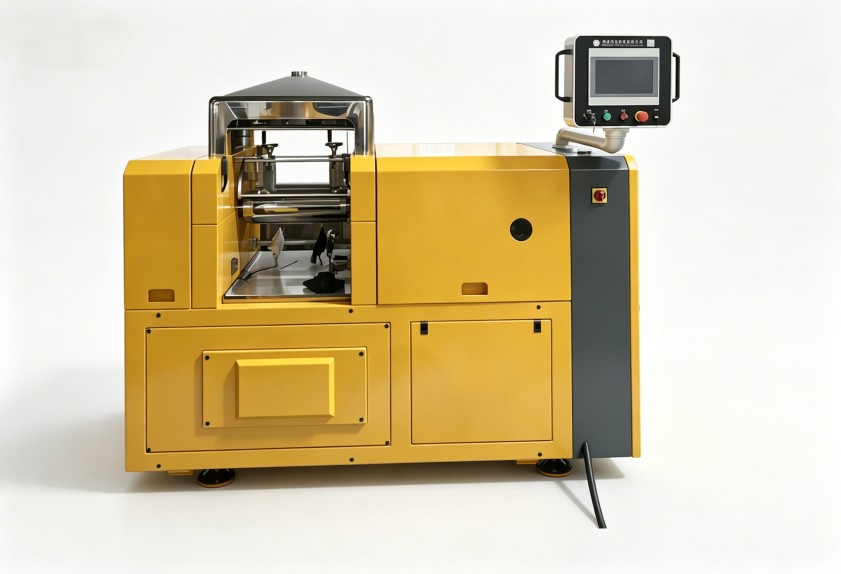
- 輥筒兩側溫差是否穩定;
- 升溫、降溫響應是否跟得上生產節奏;
- 溫控系統與配方工藝窗口是否匹配;
- 長時間連續運行后溫度是否漂移。
因此,選擇開煉機時,不能只詢問加熱方式,還應結合色母粒物料特性評估溫控結構、測溫位置和控制邏輯。
輥距、填充量與翻煉方式要形成配合
輥距決定剪切強弱
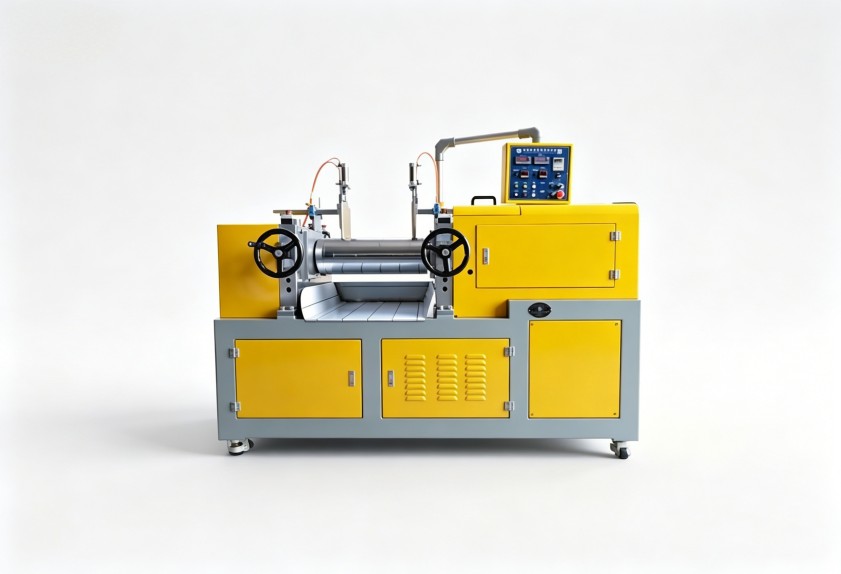
輥距過小,剪切增強,但可能帶來負荷上升、出料不連續;輥距過大,物料通過輥隙時受到的擠壓和剪切不足,顏料團聚體不易被打開。對于色母粒生產,輥距調整應與物料狀態、批次量和后續工藝聯動,而不是固定使用一個經驗值。
填充系數影響混煉均勻性
一次投料過多,輥隙上方堆積量過大,物料不能均勻進入剪切區,容易出現局部過煉或混煉不足;投料過少,又可能降低設備利用率,并影響包輥穩定性。合理的填充量需要結合輥筒規格、物料流動性和工藝節奏確定。
翻煉節奏影響批次一致性
人工翻煉、打三角包或切翻操作,如果每次時間、次數和位置不一致,也會造成批次差異。管理較規范的產線,會把投料量、輥距、翻煉次數、出片順序等寫入作業標準,減少對個人經驗的依賴。
維護不到位,再好的配置也難穩定運行
色母粒生產往往涉及頻繁換色,若清機不徹底,殘留料可能污染下一批次。輥筒表面狀態、軸承潤滑、傳動部件、安全防護和溫控回路,都應納入定期點檢。
與專業開煉機生產廠家溝通時,可以重點了解三方面內容:
- 設備是否便于清機、換色和日常檢修;
- 輥距調節、溫控系統和安全裝置是否適配現場操作習慣;
- 廠家是否能結合配方、產能和場地條件提供非標配置,而不是只給出固定機型。
利拿實業擁有15年以上橡塑設備研發經驗,并具備70多項自主專利技術,可圍繞色母粒混煉場景提供設備配置與工藝協同建議,幫助企業兼顧穩定生產、能耗管理和環保合規要求。
選型前先把工況講清楚
如果企業正在評估新設備,建議提前整理物料類型、常用配方、批次規模、換色頻率、溫控要求、自動化程度和后續交付范圍。信息越完整,廠家越容易判斷輥筒規格、溫控方式、輥距控制和維護結構,而不是僅憑單一產能需求推薦設備。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
