

橡膠密封件起泡難根治?真空硫化機溫控與排氣這樣調
橡膠密封件起泡反復?真空硫化機排氣、溫控與模具配合怎么調
橡膠密封件看起來件小,但對表面致密性、尺寸穩定性和批次一致性要求很高。生產中一旦出現氣泡、缺膠、飛邊偏厚或硫化不均,后續返修、挑選和停機調試都會吞噬利潤。不少工廠把問題簡單歸為膠料配方,卻忽略了硫化設備的真空建立、溫度均勻性和開合模節奏。本文圍繞工藝參數、設備配置與維護管理,說明這類異常該如何系統排查,也為設備選型提供可落地的判斷方向。
先判斷氣泡來自排氣不足還是硫化節奏失衡
密封件常帶有薄壁、溝槽或復雜截面,膠料在模腔內流動時容易包裹空氣。若真空抽取不充分,殘留氣體無法及時排出,制品表面就可能出現鼓包、針孔或局部缺膠。
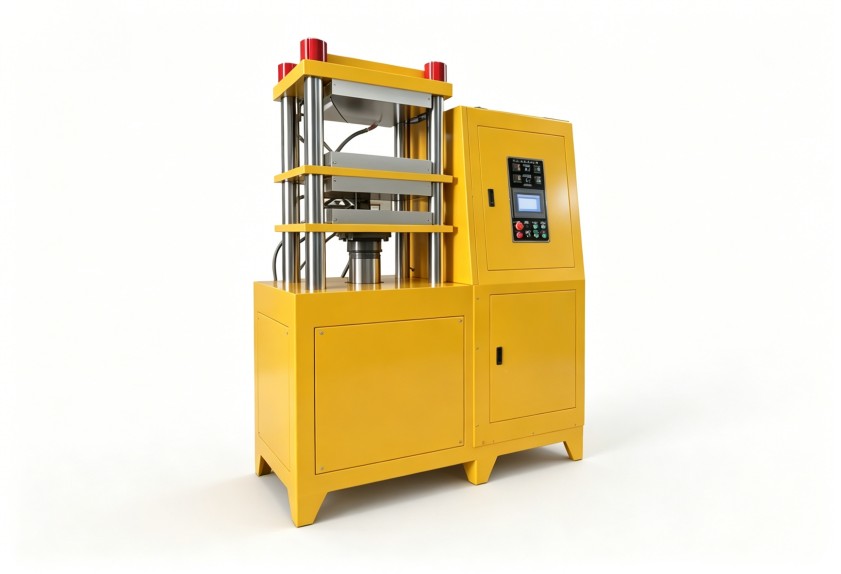
排查時不要只盯著最終成品,可先記錄三個現象:
- 氣泡位置是否固定在模具深腔、匯合線或薄厚過渡處;
- 異常是否在換料、換模或調整合模速度后集中出現;
- 同一模腔中問題是否反復發生在特定點位。
如果位置相對固定,優先檢查模具排氣結構、真空管路和密封狀態;如果批次間波動明顯,則要結合硫化溫度、保持時間和膠料流動性一起判斷。真空硫化機的價值不只是“抽走空氣”,更在于讓抽真空、合模、保壓和硫化動作形成穩定配合。
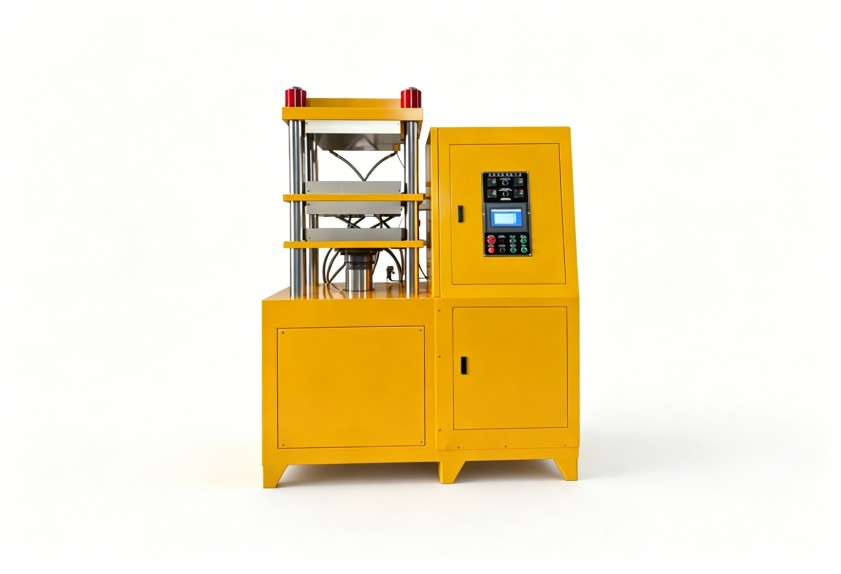
溫控偏差為什么會放大密封件尺寸問題
密封件對壓縮永久變形和尺寸公差較敏感,溫度波動會直接影響硫化程度。局部溫度偏高,可能帶來過硫、表面發脆或飛邊加重;溫度偏低,則可能造成硫化不足、脫模變形和后續尺寸回彈不穩定。
調整時可從以下環節入手:
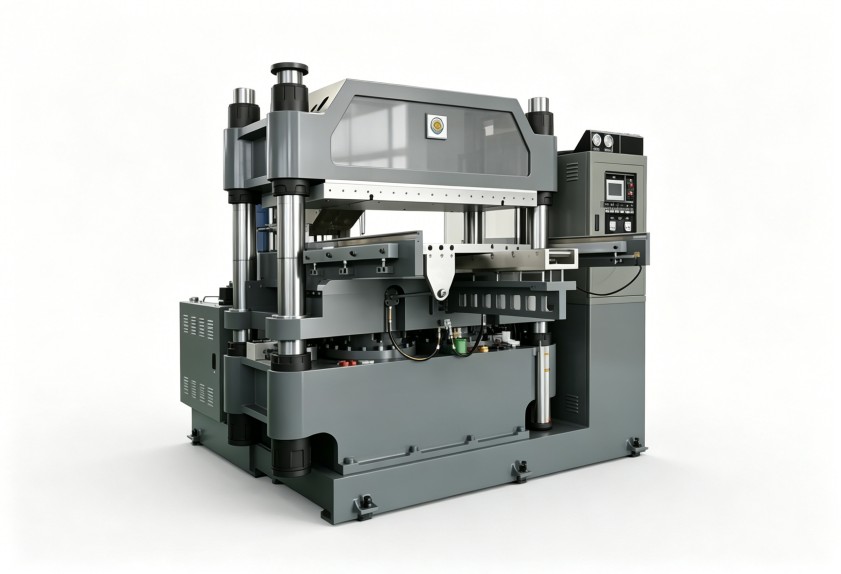
- 區分設定溫度與模具實際溫度,關注不同模腔、不同區域的溫差;
- 開機后給予足夠熱平衡時間,避免冷模階段直接進入正常節拍;
- 調整溫控參數時同步觀察膠料流動和充模狀態,不要只憑經驗延長硫化時間;
- 對厚壁與薄壁共存的制品,檢查熱傳導路徑是否匹配膠料固化節奏。
工藝參數并非孤立存在。填充量、合模速度、抽真空時長和保壓壓力需要聯動調整,單改某一項往往只能暫時壓住問題,難以形成穩定的批次控制。
設備配置要匹配密封件的長期工況
選型時不能只比較工作臺面或公稱能力,還要回到產品結構、膠種特性和換模頻率。復雜結構密封件更關注真空系統響應、模板平行度、溫控分區能力以及開合模控制的平穩性。
若工廠多品種、小批量生產,換模便捷性、參數可追溯性和操作界面的清晰度會影響日常效率;若產品批量較大、節拍穩定,則應更關注設備持續運行中的溫控一致性、維護可達性和易損件管理。合理的配置應服務于工藝穩定,而不是盲目堆疊功能。
日常維護別等真空度下降才處理
很多硫化異常并非突然發生,而是維護滯后逐步積累的結果。真空管路泄漏、密封件老化、過濾通道堵塞或加熱元件狀態變化,都會讓原本穩定的工藝窗口變窄。
建議把維護重點放在三類項目上:
- 定期檢查真空回路、閥門和連接部位,減少緩慢泄漏;
- 關注溫控元件與加熱區域狀態,避免局部溫差長期存在;
- 建立換模、清潔、潤滑和點檢記錄,讓異常能追溯到具體工序。
人員培訓同樣重要。操作人員若能理解抽真空、溫度、保壓與膠料流動之間的關系,就不會在出現氣泡時只靠反復延長時間處理,從而減少能耗和無效等待。
選型前先把工藝邊界講清楚
評估一臺真空硫化設備是否適合密封件生產,建議先整理膠種、制品結構、單模腔數、節拍要求、換模頻率和質量判定標準。信息越完整,設備容積、溫控分區、真空配置和自動化程度越容易匹配真實需求,也能減少后期改造帶來的額外成本。
利拿實業在橡塑設備領域積累了15年以上研發經驗,并擁有70多項自主專利技術,可結合橡膠制品的混煉與成型需求,提供降本增效、環保合規的整體解決方案。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
