

電線電纜料擠出雜質堵網?冷喂料換網先看溫控與壓力
電線電纜料堵網頻發,冷喂料擠出機濾網更換要先看溫控與壓力
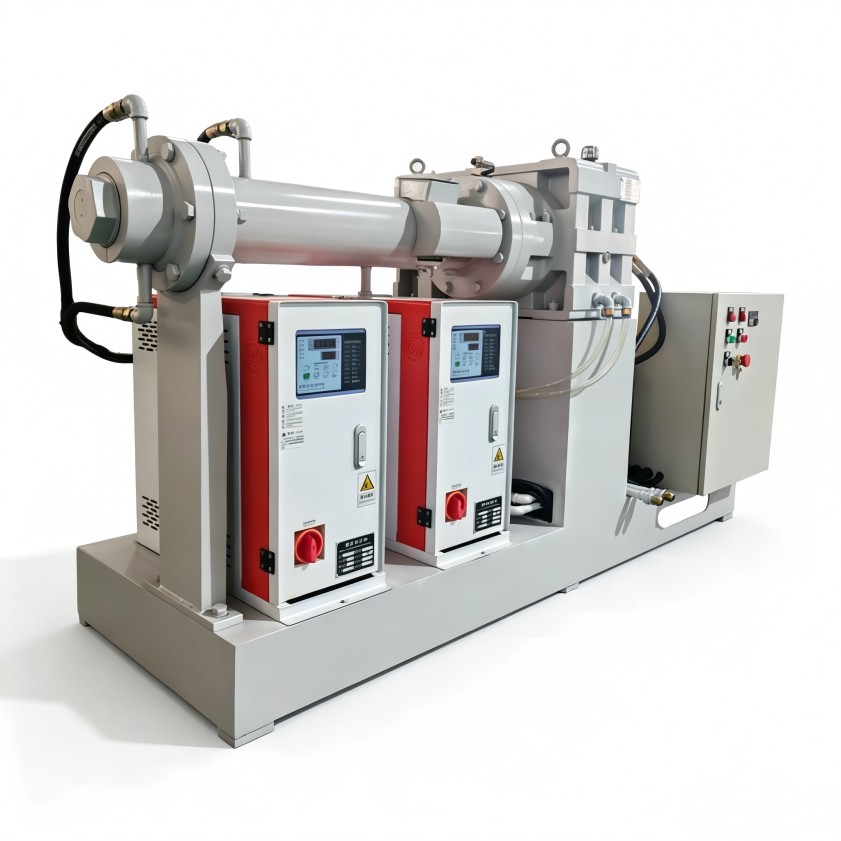
電線電纜料對外觀、雜質控制和擠出連續性要求較高。生產中若頻繁出現濾網壓差上升、料流不穩、表面顆粒增多,操作人員常會直接加密濾網或縮短換網周期,但這樣可能讓停機次數進一步增加。利拿冷喂料擠出機濾網更換不能只看成一次拆裝動作,更應結合溫控、壓力波動和物料狀態判斷堵網來源,才能減少非計劃停機。
堵網不一定是濾網精度過高
濾網承擔攔截雜質、分散不均顆粒和穩定出料的作用,但堵網速度受上游混煉、喂料均勻性、溫控精度等多因素影響。若膠料或塑料粒料中存在未充分塑化顆粒,濾網前壓力會持續抬高;若溫度設定與物料特性不匹配,熔體流動性變化也會表現為類似堵網的壓力異常。
判斷時可先區分兩類情況:
- 壓力緩慢上升:多與雜質累積、濾網精度、物料潔凈度有關;
- 短時間壓力突增:應優先排查溫控異常、喂料波動、焦燒或異物進入。
因此,換網前記錄壓力、溫度和出料狀態,有助于避免把工藝問題誤判成濾網壽命問題。
換網操作要兼顧密封與連續性
冷喂料擠出機通常需要在保持料流穩定的前提下完成換網。操作前應確認機身、機頭和濾網區域溫度達到工藝要求,避免低溫狀態下強行拆動造成密封面損傷。安裝新濾網時,還要檢查接觸面是否有殘留料、劃痕或裝配不到位,防止后續出現漏料、壓力不穩。

利拿冷喂料擠出機濾網更換周期不宜照搬固定班次,而應建立基于壓差、產品外觀和物料批次的判斷方式。對于電線電纜料這類對雜質敏感的場景,可把換網記錄與原料批次、溫控曲線放在一起復盤,找出堵網是否由某一環節反復引起。
溫控和工藝參數決定換網節奏
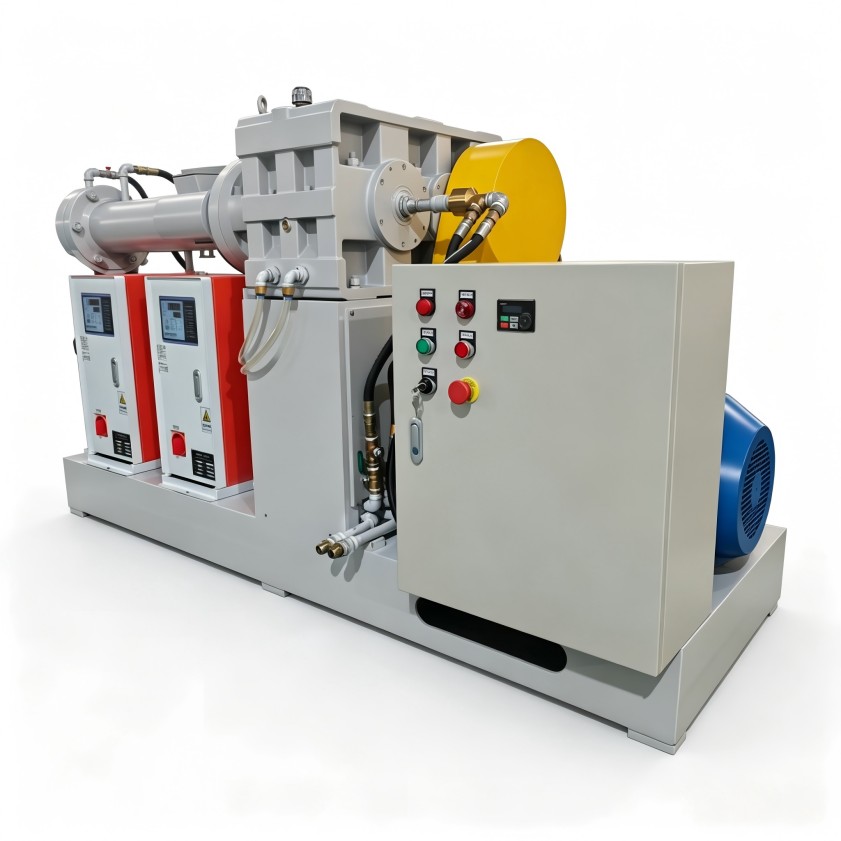
冷喂料工藝沒有外部熱煉供料,設備需要通過螺桿剪切和溫控系統完成物料塑化。若溫控波動偏大,物料粘度變化會直接反映在機頭壓力上;若喂料速度與螺桿轉速匹配不當,也可能造成局部積料或剪切過熱。
優化時可從三個方面入手:
- 核對各段溫度設定:結合材料特性確認進料段、塑化段和機頭段的溫度銜接;
- 觀察壓力曲線:把正常生產、接近換網和異常堵網的壓力變化區分開;
- 規范停機升溫流程:減少低溫啟動、長時間停機后殘料老化帶來的堵網風險。
這些調整不需要盲目增加濾網層數,而是通過穩定塑化狀態來延長合理的換網間隔。
日常維護比臨時搶修更重要
濾網更換頻繁時,維護記錄往往能暴露問題來源。建議重點檢查濾網座密封、機頭連接、螺桿清理效果和喂料系統潔凈度。換下來的濾網也不要直接丟棄,可觀察雜質形態:若以焦燒顆粒為主,應回看溫控與停留時間;若以外來雜質為主,則要追溯投料、儲存和清理環節。
同時,操作人員需要理解壓力、溫度和換網動作之間的關系,而不是只按經驗停機處理。規范培訓能減少裝配偏差、溫度未到位和誤判報警等問題,讓設備維護從被動響應轉向過程控制。
選型階段就應考慮換網工況
如果新產品含填料比例較高、雜質控制更嚴格,或生產線要求連續運行,設備選型時就要明確換網方式、自動化程度、溫控配置和維護空間。僅關注螺桿直徑或產能,后續可能在濾網維護、清潔和停機損失上承受額外壓力。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
