

橡膠密封件厚度不穩?壓延機售后先查溫控與輥隙
橡膠密封件厚度不穩,壓延機售后服務要先看溫控和輥隙
橡膠密封件對尺寸一致性、表面狀態和壓縮回彈性要求較高。壓延片材一旦出現厚薄波動、橫向紋路、局部收縮,后續沖切、硫化和裝配都可能受影響。很多工廠把問題簡單歸因于膠料,卻忽略了輥筒溫度、輥隙漂移、軸承狀態和潤滑系統的聯動影響。本文從異常排查、參數復核和維保安排三個方面,說明壓延機售后服務應如何介入,幫助設備管理者縮短停機判斷時間。
先區分故障來自膠料、工藝還是設備
厚度異常不能只靠反復調整刻度處理。服務人員到場后,通常會先核對近期配方、膠料停放時間、開煉供片溫度以及壓延速度,再判斷異常是否具有固定位置或周期性。
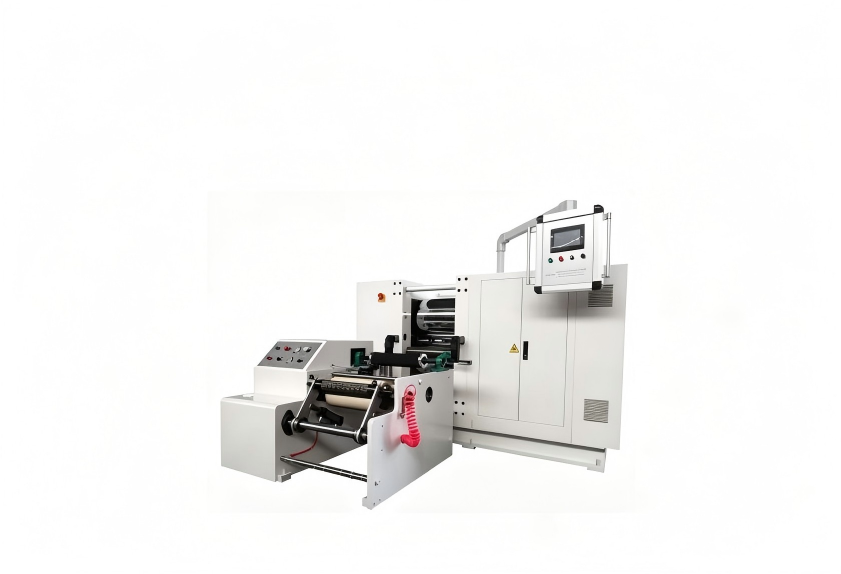
- 若厚薄差沿片材橫向固定出現,應重點檢查輥隙平行度、輥筒磨損和軸承間隙。
- 若異常按一定周期重復,可能與傳動部件、輥筒跳動或張力波動有關。
- 若片材表面發黏、收縮大、邊緣不穩定,應結合溫控曲線和供膠連續性排查。
- 若更換膠種后問題明顯,應重新評估溫度、速度、堆積膠量與冷卻路徑。
這種分層判斷能避免“只調參數、不查根源”,也能減少不必要的拆檢。
溫控與輥隙為什么要一起復核
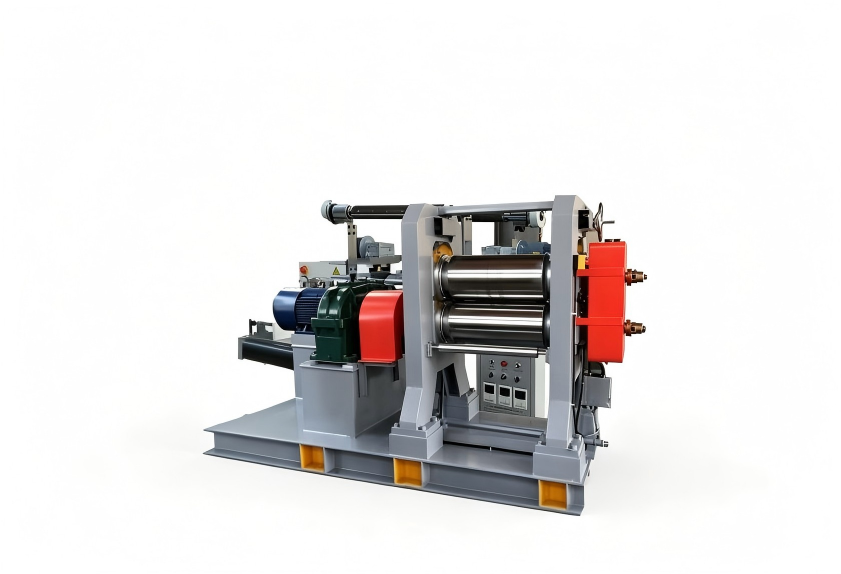
橡膠密封件膠料往往對溫度敏感。輥筒溫度不均,會使膠料流動性和收縮狀態發生變化;此時單靠輥隙補償,可能短時間內厚度合格,卻帶來表面紋路、卷取張力不穩等新問題。
溫控檢查不只看設定值
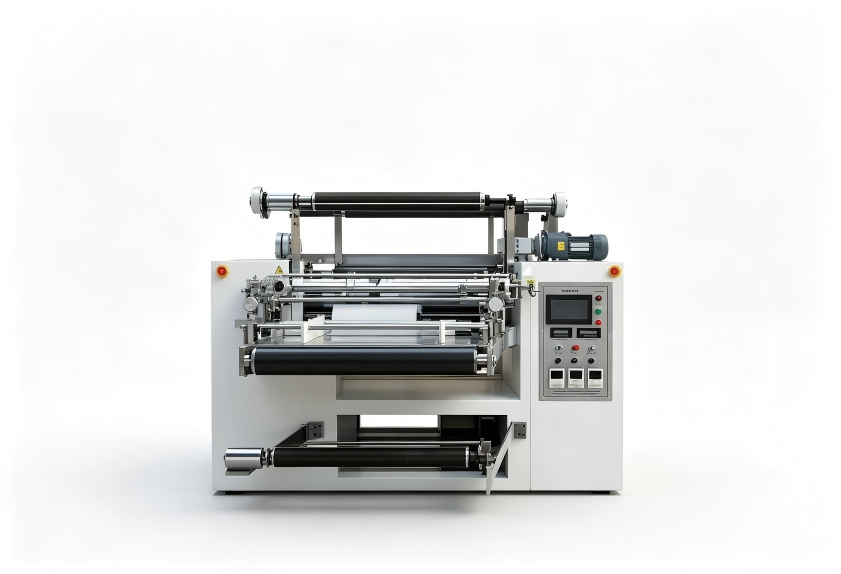
售后服務應核對各區實際溫度與顯示值是否一致,關注升溫速度、溫區差異和溫控精度。溫度傳感器松動、換熱介質狀態異常或循環管路不暢,都可能讓設定溫度與輥面真實溫度存在偏差。
輥隙調整要看長期穩定性
輥隙確認應結合空機狀態、帶料狀態和連續運行后的變化。若設備冷機時正常、運行一段時間后漂移,就不能只記錄一次刻度,還要檢查熱膨脹、潤滑、軸承和機架受力狀態。對于多品種、小批量的密封件產線,換料后的參數復位和首件確認尤其重要。
好的服務不止故障維修
壓延機售后服務的價值,不只體現在緊急搶修。更合理的方式,是把點檢、清潔、潤滑、易損件更換和操作培訓納入連續管理。
設備管理者可要求服務方提供以下支持:
- 按運行狀態梳理潤滑、密封、傳動、溫控等檢查項目;
- 對常見異常建立初步判斷路徑,讓現場人員先保留片材樣品、參數記錄和報警信息;
- 在更換膠種、調整線速度或改變制品厚度前,復核溫度、輥隙和張力匹配;
- 對操作人員進行換輥、清潔、升溫、停機冷卻等規范培訓,減少人為因素造成的波動。
利拿實業擁有15年以上橡塑設備研發經驗,并依托全球本地化售后服務網絡,可協助客戶把單次維修延伸到運行穩定性管理。對于密封件生產中常見的溫控偏差、輥隙不穩、換料適配等問題,可結合設備狀態和工藝條件制定非標處理方案。
聯系服務前應準備哪些信息
為提高溝通效率,建議提前整理設備運行年限、制品規格、膠種類型、異常出現位置、近期參數變化、報警記錄和維修歷史。若能提供橫向厚度差異、表面缺陷照片或連續生產中的變化規律,服務人員更容易判斷是機械、溫控還是工藝匹配問題。
不要等到設備無法啟動才安排檢查。厚度波動、溫差異常、異響、潤滑滲漏等早期信號若被忽視,往往會發展成更長時間的停機。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
