

冷喂料擠出機(jī)出料不穩(wěn)?密封件產(chǎn)線先查溫控與螺桿
橡膠密封件擠出波動(dòng)?冷喂料擠出機(jī)故障排除先看溫控、螺桿與喂料
橡膠密封件對(duì)尺寸穩(wěn)定、表面致密和批次一致性要求較高。冷喂料設(shè)備一旦出現(xiàn)出膠忽快忽慢、口型紋路異常、溫升難控,常導(dǎo)致修邊增加、廢品上升,甚至打斷連續(xù)硫化節(jié)拍。很多維修一上來(lái)就調(diào)整轉(zhuǎn)速,卻忽略溫控精度、螺桿狀態(tài)和膠料喂料節(jié)奏之間的聯(lián)動(dòng)。做好冷喂料擠出機(jī)故障排除,應(yīng)先把異常分成溫度、輸送、壓力與機(jī)械磨損幾類(lèi),再逐項(xiàng)確認(rèn)。
先判斷異常來(lái)自溫度還是輸送能力
冷喂料擠出不需要額外熱煉,設(shè)備要在較短路徑內(nèi)完成膠料輸送、壓縮、塑化和均勻擠出。若機(jī)身各區(qū)溫度設(shè)定不合理,膠料可能在前段過(guò)早變軟,造成喂料打滑;也可能因后段熱量不足,使出料阻力增大、電機(jī)負(fù)荷波動(dòng)。
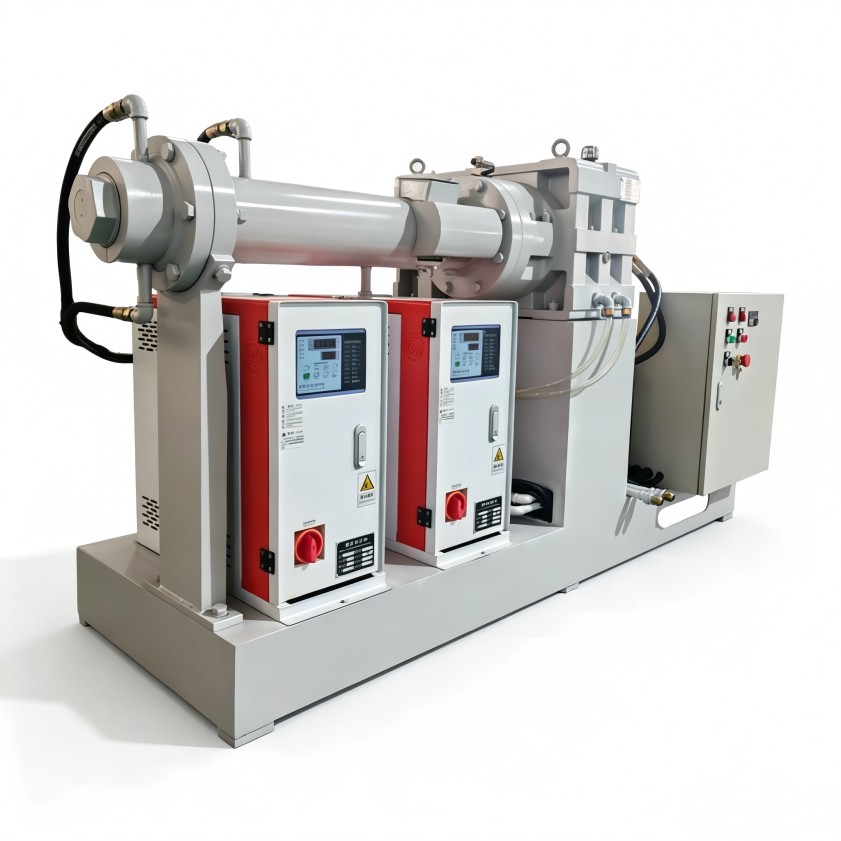
排查時(shí)不要只看溫控表顯示值,還要結(jié)合測(cè)溫點(diǎn)位置、冷卻水狀態(tài)、加熱響應(yīng)和環(huán)境變化。密封件膠料硬度、含膠率和配方差異較大,同一組溫度參數(shù)不能直接套用到所有膠種。若表面出現(xiàn)粗糙、焦燒跡象或擠出壓力不穩(wěn),應(yīng)先復(fù)核各區(qū)溫度曲線,再判斷是否需要調(diào)整螺桿轉(zhuǎn)速與喂料量。
螺桿、襯套和機(jī)頭壓力要一起看
螺桿磨損會(huì)放大工藝波動(dòng)
螺桿與襯套間隙變大后,膠料回流增加,直觀表現(xiàn)為出料量下降、壓力不穩(wěn)、驅(qū)動(dòng)電流波動(dòng)。單靠提高轉(zhuǎn)速有時(shí)能暫時(shí)增加產(chǎn)量,卻會(huì)加劇剪切升溫,使密封件斷面尺寸更難穩(wěn)定。檢查時(shí)可結(jié)合運(yùn)行時(shí)長(zhǎng)、物料類(lèi)型、歷史維修記錄和電流變化,判斷磨損是否已影響正常輸送。

機(jī)頭與口型通道不能被孤立處理
濾網(wǎng)堵塞、分流器設(shè)計(jì)不當(dāng)、口型裝配不清潔,也會(huì)造成壓力升高或表面痕跡。更換濾網(wǎng)后若短時(shí)間內(nèi)再次堵塞,需要向前追溯膠料中的雜質(zhì)、停放條件以及前道混煉分散情況,而不是只反復(fù)拆洗機(jī)頭。
工藝參數(shù)要圍繞膠料狀態(tài)調(diào)整
密封件生產(chǎn)常見(jiàn)的誤區(qū),是把故障全部歸為設(shè)備問(wèn)題。膠料返回料比例、停放時(shí)間、加料均勻性都會(huì)影響擠出穩(wěn)定性。若人工加料忽多忽少,喂料口形成架橋或堆積,螺桿輸送節(jié)奏就會(huì)被打亂,出膠斷面也隨之變化。
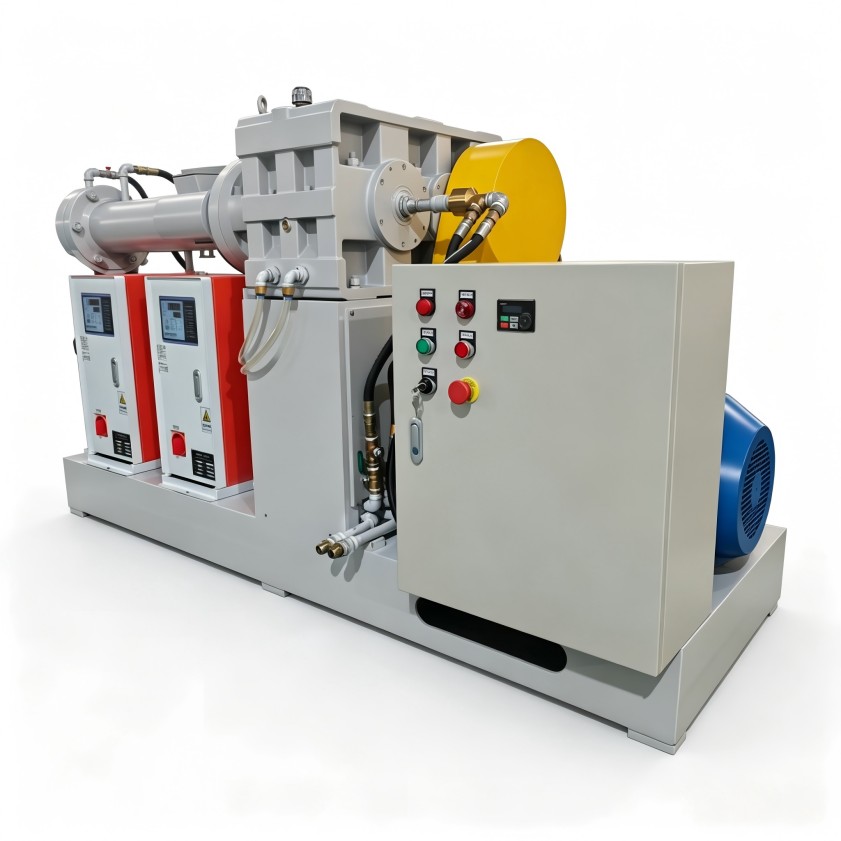
參數(shù)調(diào)整建議按順序進(jìn)行:
- 固定膠料批次、停放條件和返回料比例,減少變量。
- 復(fù)核機(jī)身、機(jī)頭、口型各區(qū)溫度,避免局部過(guò)熱或冷卻不足。
- 在穩(wěn)定喂料的前提下觀察電流、壓力和出料狀態(tài),再微調(diào)轉(zhuǎn)速。
- 記錄每次調(diào)整對(duì)應(yīng)的膠料、溫度和產(chǎn)品缺陷,便于形成班組可執(zhí)行的排查表。
這種方法比頻繁改動(dòng)多個(gè)參數(shù)更容易找到真正原因。對(duì)于多品種、小批量的密封件產(chǎn)線,溫控精度、轉(zhuǎn)子及螺桿結(jié)構(gòu)、喂料方式和自動(dòng)化配置,應(yīng)在設(shè)備選型或改造階段就結(jié)合膠種與產(chǎn)能綜合考慮。
把維護(hù)從“停機(jī)搶修”前移到日常點(diǎn)檢
許多異常并非突然發(fā)生。冷卻水結(jié)垢、溫控閥響應(yīng)遲滯、潤(rùn)滑不到位、緊固件松動(dòng)、螺桿殘留物碳化,都會(huì)逐步演變?yōu)槌隽先毕荨H粘|c(diǎn)檢可重點(diǎn)關(guān)注溫度偏差、壓力變化、異響、電流波動(dòng)和密封部位滲漏。
班組還需要理解簡(jiǎn)單的因果關(guān)系:溫度異常可能影響喂料,喂料不穩(wěn)可能放大壓力波動(dòng),壓力異常又會(huì)反映到產(chǎn)品尺寸。設(shè)備人員、工藝人員和操作人員使用同一份記錄,冷喂料擠出機(jī)故障排除才能減少反復(fù)試錯(cuò)。利拿實(shí)業(yè)在橡塑設(shè)備研發(fā)與非標(biāo)方案上的積累,也可幫助企業(yè)從設(shè)備配置、工藝匹配和維護(hù)管理三方面系統(tǒng)改善。
如需獲取針對(duì)性的設(shè)備選型建議與工藝優(yōu)化方向,可聯(lián)系利拿實(shí)業(yè)技術(shù)團(tuán)隊(duì)。
