

密封件欠硫、焦燒總反復(fù)?利拿硫化機(jī)調(diào)試從溫控與時(shí)間查起
密封件欠硫焦燒反復(fù)?硫化機(jī)調(diào)試先核對(duì)溫度、時(shí)間與排氣
O型圈、骨架油封、墊片這類(lèi)橡膠密封件,批量生產(chǎn)中最怕一種情況:試模時(shí)合格,量產(chǎn)卻欠硫;把硫化時(shí)間拉長(zhǎng),又出現(xiàn)焦燒、飛邊發(fā)脆。問(wèn)題集中在硫化環(huán)節(jié),但根源未必在配方。不少現(xiàn)場(chǎng)的第一反應(yīng)是調(diào)膠料、延時(shí)間,結(jié)果換了機(jī)臺(tái)或模具,異常照樣重來(lái)。本文從溫控核對(duì)、硫化時(shí)間起算、排氣與壓力配合三個(gè)維度,梳理一套可復(fù)用的調(diào)試核對(duì)順序,幫助現(xiàn)場(chǎng)人員把問(wèn)題定位到具體環(huán)節(jié),少走彎路。
先分清:是膠料問(wèn)題,還是設(shè)備狀態(tài)問(wèn)題
欠硫、過(guò)硫、氣泡、脫模撕裂,這些異常表面相似,歸因卻完全不同。調(diào)試第一步不是改參數(shù),而是固定變量做排除:
- 同一批膠料、同一副模具,只換機(jī)臺(tái),異常是否跟隨?跟隨,則問(wèn)題多在膠料或模具;不跟隨,則查機(jī)臺(tái)狀態(tài)。
- 同一機(jī)臺(tái)上,異常是否固定出現(xiàn)在某一模腔?固定腔位出問(wèn)題,多半是模溫不均或排氣不暢。
這一步能排除掉大量誤判,避免把設(shè)備溫差當(dāng)成配方缺陷去反復(fù)調(diào)膠。
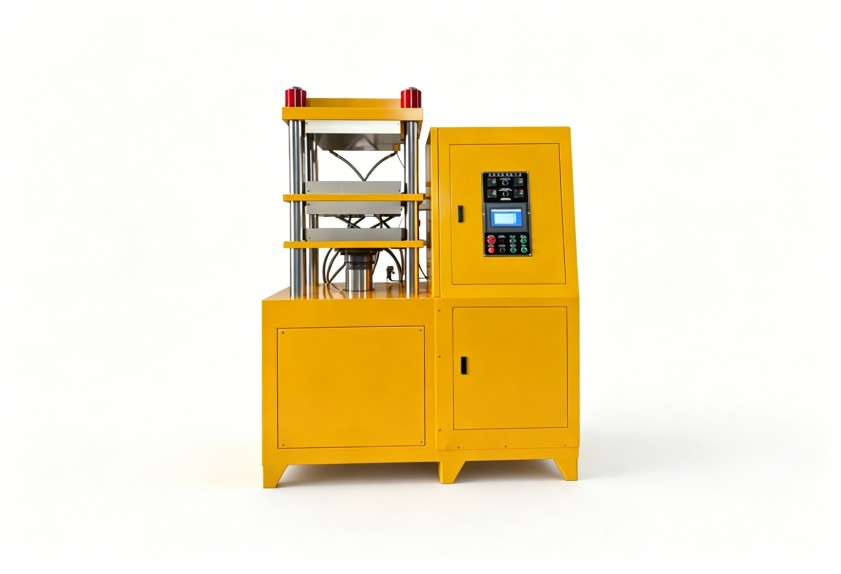
溫度核對(duì):表顯溫度不等于模腔實(shí)際溫度
硫化機(jī)調(diào)試中最常見(jiàn)的偏差來(lái)自溫度。控制柜顯示正常,模腔實(shí)測(cè)卻可能低一截,原因包括熱電偶安裝位置、加熱板狀態(tài)、模具與熱板接觸不良等。核對(duì)要點(diǎn)有三個(gè):
- 用表面測(cè)溫儀實(shí)測(cè)模具各腔溫度,而不是只看控制柜讀數(shù);
- 多點(diǎn)測(cè)量確認(rèn)模面溫差,密封件多腔模具對(duì)溫差尤其敏感;
- 記錄升溫曲線,升溫過(guò)慢會(huì)壓縮有效硫化時(shí)間。
利拿硫化機(jī)調(diào)試服務(wù)中,溫控系統(tǒng)校驗(yàn)通常是第一個(gè)動(dòng)作——先把"實(shí)際模溫"這個(gè)基準(zhǔn)立住,后續(xù)的參數(shù)核對(duì)才有意義。
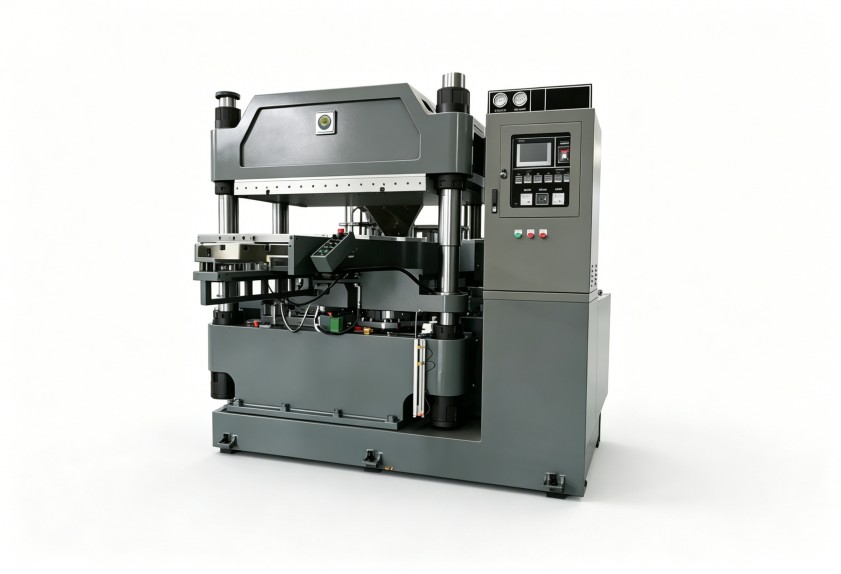
硫化時(shí)間從何時(shí)起算,比設(shè)多久更重要
硫化時(shí)間的起算點(diǎn)直接影響有效硫化程度。從合模到位、壓力建立完成才開(kāi)始計(jì)時(shí),與按下按鈕就計(jì)時(shí),在厚壁制品上可能差出幾十秒,足以造成欠硫與過(guò)硫之間的誤判。
核對(duì)時(shí),先確認(rèn)設(shè)備計(jì)時(shí)邏輯與工藝文件一致;厚壁密封件重點(diǎn)關(guān)注熱傳導(dǎo)時(shí)間,薄壁件則關(guān)注排氣后的壓力保持。排氣次數(shù)也需按膠料流動(dòng)性匹配:次數(shù)過(guò)多會(huì)損失模溫,過(guò)少則氣泡排不凈,兩類(lèi)問(wèn)題在密封件上都很常見(jiàn)。
調(diào)完之后,用記錄把穩(wěn)定性留住
一次調(diào)合格不難,難的是幾個(gè)月后依然穩(wěn)定。建議將每模的實(shí)際模溫、壓力曲線、硫化時(shí)間形成基準(zhǔn)記錄;換模、換膠料后重新核對(duì),不沿用舊參數(shù);同時(shí)定期校驗(yàn)溫控與壓力系統(tǒng),把調(diào)試從"救火"變成"點(diǎn)檢"。這也是利拿硫化機(jī)調(diào)試服務(wù)中反復(fù)強(qiáng)調(diào)的一步。
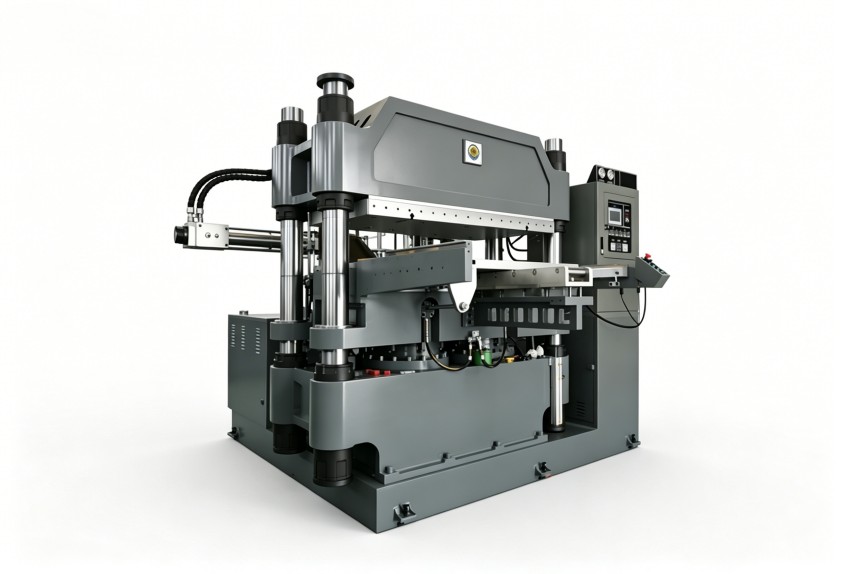
若現(xiàn)場(chǎng)缺乏系統(tǒng)的調(diào)試流程,可借助設(shè)備供應(yīng)商的技術(shù)力量建立基準(zhǔn)。利拿實(shí)業(yè)的全球本地化售后服務(wù)網(wǎng)絡(luò),正是為這類(lèi)現(xiàn)場(chǎng)問(wèn)題提供支持。
如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評(píng)估方案,可與利拿實(shí)業(yè)技術(shù)團(tuán)隊(duì)進(jìn)一步溝通。
