

色母粒打樣老粘輥、色差大?問題多出在開煉機輥溫與速比上
用塑料開煉機做色母粒,粘輥和色差先從這三處查起
色母粒生產里最頭疼的場景之一:打樣時顏色漂亮,一上量就出批次色差;或者料片死死粘在輥筒上,停機清輥一清就是小半天。碰到這類問題,很多車間的第一反應是改配方、換分散劑,或者把責任推給操作工,折騰幾輪問題依舊。其實相當一部分粘輥和色差,根源在塑料開煉機的輥溫、速比設定和翻煉操作上。下面按這三個維度把排查思路拆開講清楚,幫你少走彎路、少浪費原料。
先別急著改配方,把三類癥狀分清楚
動手排查前,先記錄現象,不同癥狀指向不同方向:
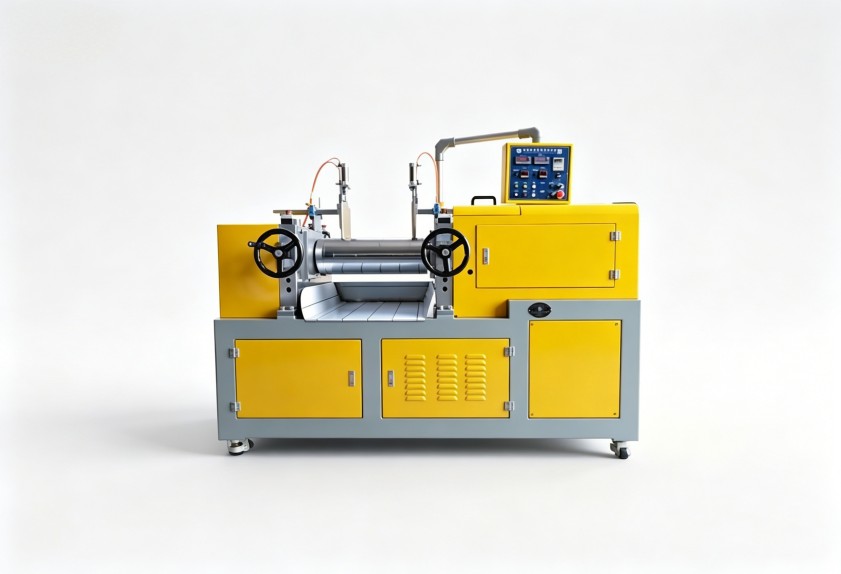
- 粘輥:料片包不緊輥、剝離費力,通常和輥溫直接相關;
- 色差、分散不均:同一片料深淺不一,或有未打散的顏料點,多和剪切不足、翻煉不勻有關;
- 塑化不良:料片粗糙、有夾生顆粒,往往是溫度偏低或輥距偏大。
把現象記準,后面的排查才有方向。
輥溫失控,是粘輥的主要嫌疑
輥溫偏高,物料過軟發粘,容易糊在輥面上,熱敏性顏料還可能變色;輥溫偏低,塑化不透、分散變差。比溫度高低更隱蔽的是輥面溫度不均:輥筒兩端和中段存在溫差,同一片料一邊發粘一邊夾生,操作工怎么調手法都沒用。
建議別只信溫控表的顯數,用接觸式測溫儀在輥面多點實測。如果實測溫度波動大、均溫性差,就要檢查溫控系統的響應速度,以及輥筒內部流道是否結垢影響了導熱。
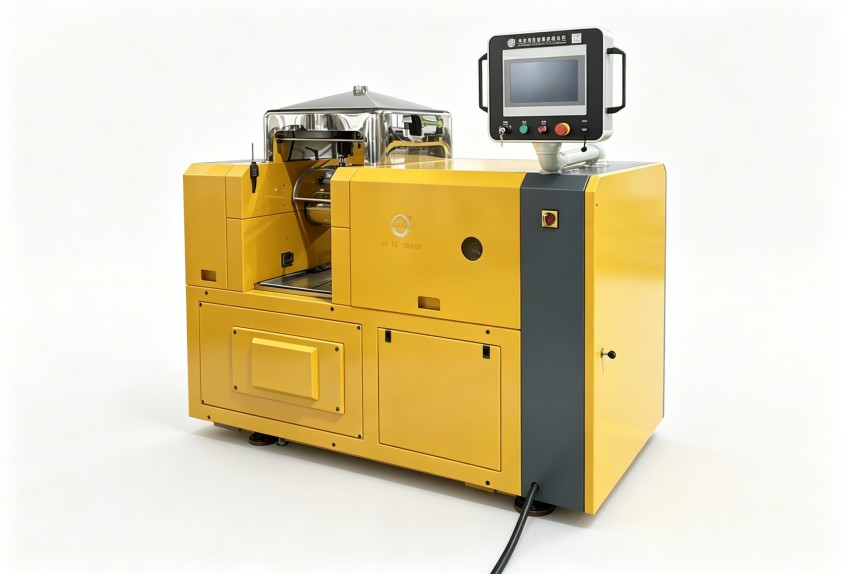
剪切夠不夠,取決于輥距與速比
開煉機的分散能力來自剪切。輥距偏大,剪切弱,顏料聚集體很難打散;輥距過小,剪切上去了,但吃料變慢、摩擦升溫也明顯。速比同樣是雙刃劍:速比大則剪切強,但生熱更多,對熱敏體系并不友好。
不同載體樹脂對溫度和剪切的耐受差別很大,參數不能一套通用。打樣合格、放大生產就出色差,常見原因之一正是輥距放大后剪切不足。
翻煉憑手感,批次色差就難以控制
兩輥開煉的均勻性,一半靠設備,一半靠翻煉。只壓片不翻煉,物料受剪機會不均,分散自然打折扣。打三角包、橫包、薄通的次數不同,效果就不同;不同班次手法各異,批次色差便跟著來了。
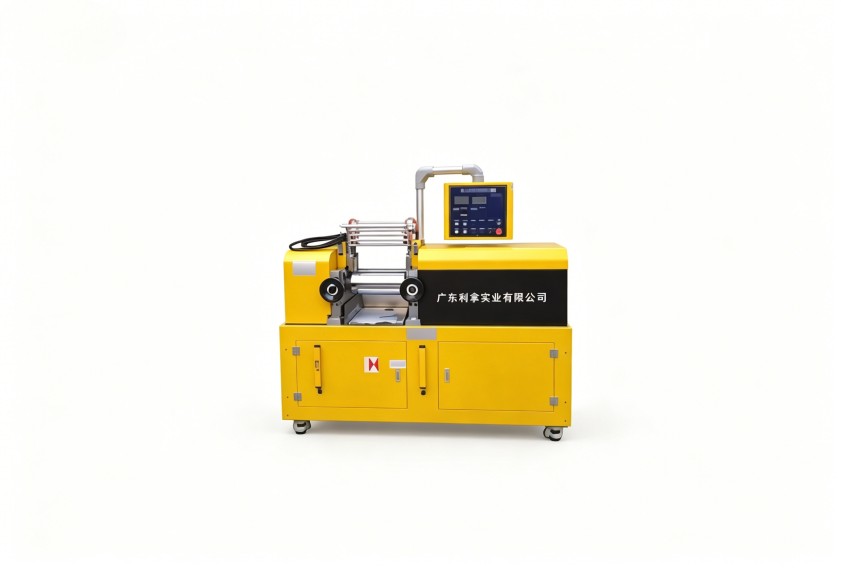
改善辦法不復雜:把翻煉次數、薄通遍數、下片時間固化進作業指導,減少人為隨意性;有條件的產線,可以考慮配自動翻膠裝置,把人的變量降到最低。
工藝都對還不穩?該查設備本身了
如果溫度、輥距、翻煉都規范了,問題仍反復出現,就要把視線轉向塑料開煉機本身:輥筒的加工精度和表面狀態,決定輥距是否真正一致;長期使用后輥面磨損、流道結垢,也會讓溫控和分散能力悄悄下滑。
選型或定制設備時,輥徑規格、輥面處理方式、溫控分區能力、調距與安全配置,都應結合具體工藝來談。利拿實業主營開煉機、密煉機等橡塑成型設備,擁有70多項自主專利技術,支持全流程非標定制,可針對色母粒的載體體系和產能要求匹配方案。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
