

電線電纜料擠出塑化不良?先核對冷喂料擠出機核心參數
電線電纜料塑化異常?從冷喂料擠出機技術參數找原因
電線電纜料對絕緣層平整度、厚度公差和塑化均勻度要求較高,一旦擠出成品出現表面麻點、偏芯或者力學性能不達標,整批物料都可能降級報廢。不少運維人員遇到問題先更換原料配方,反復調整輔機牽引速度,卻忽略了冷喂料擠出機技術參數與膠料特性的匹配度。本文結合線纜料的生產特性,拆解三類核心參數的調整邏輯,幫你快速定位異常原因,降低試錯成本。
溫控參數:分段設置適配物料受熱節奏
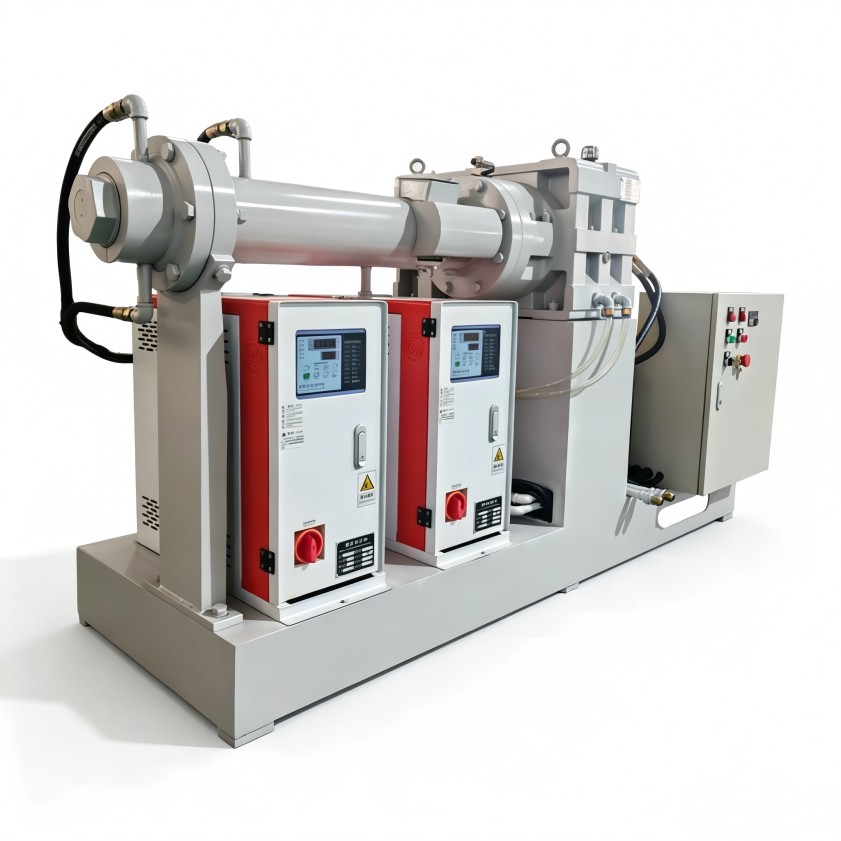
冷喂料擠出機的溫控系統多為分段獨立控制,不同區段承擔的功能不同,參數設置不能一概而論。不少操作人員習慣把機筒溫度統一調高,認為溫度越高塑化越充分,實際上加料段溫度過高會讓線纜料顆粒提前熔融抱附螺桿,導致下料不暢、產能波動;壓縮段溫度不足則會讓填料、助劑分散不均,最終在成品表面形成顆粒或麻點。除了設定溫度,溫控精度的波動幅度也會直接影響生產穩定性,溫度頻繁起伏會改變熔體黏度,連帶造成絕緣層厚度偏差。
轉速與壓力是平衡產能與塑化質量的核心
螺桿轉速決定了物料在機筒內承受剪切、受熱的時長,是調機時最常調整的參數之一。轉速過高會使線纜料內部的熱敏性助劑提前分解,埋下絕緣性能不達標的隱患;轉速過低則會拉長物料受熱時間,推高單位產能的能耗。機頭壓力參數對應熔體的致密性與出料穩定性,壓力持續偏低會導致絕緣層結構松散,壓力波動過大則會讓擠出口出料速度忽快忽慢,引發壁厚偏芯問題。排查異常時不要只核對設定值,還要調取設備實際運行的負載曲線,確認冷喂料擠出機技術參數是否在設計允許的合理區間。
選型階段就要確認參數范圍適配長期需求
不少企業采購設備時只關注標稱產能,投用后才發現冷喂料擠出機技術參數的可調范圍覆蓋不了常用線纜料的加工要求,后期改造既耽誤交付也會增加額外成本。核對參數時不要只看標稱最大值,要結合常用配方的熔融溫度、填料占比、目標產能,確認螺桿調速區間、壓力耐受冗余、溫控精度等指標是否適配,預留足夠的調機空間。日常生產中可以為不同配方建立專屬參數檔案,換料時按區段逐步調整,不要直接套用其他物料的設置。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。

