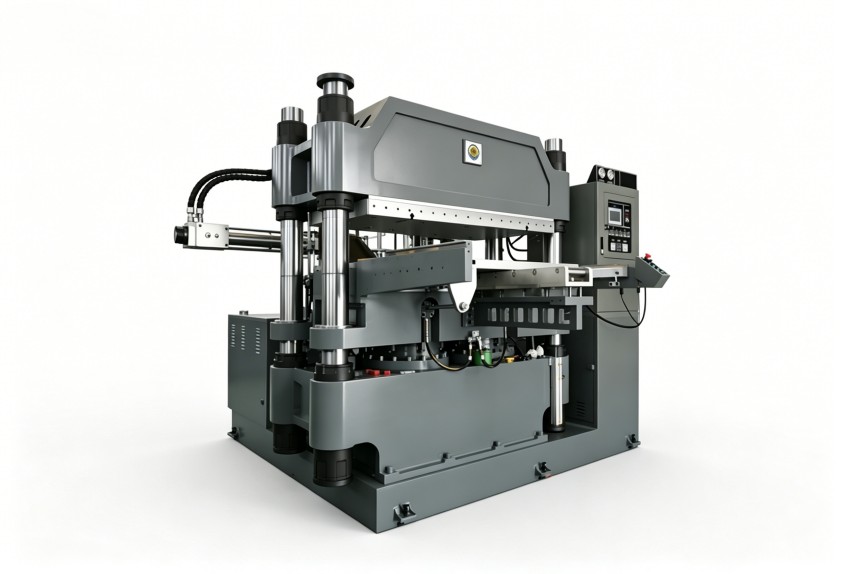
橡膠密封件硫化次品率波動?按規范流程排查硫化機運行故障
橡膠密封件生產場景下的硫化機故障排除與運維優化
橡膠密封件對尺寸精度、硫化均勻度要求較高,硫化機一旦出現異常,輕則產生批量飛邊、欠硫次品,重則導致模具損傷、非計劃停線,增加膠料與交期雙重壓力。不少運維人員遇到故障習慣直接更換配件,反而忽略了日常點檢疏漏、參數偏移等可快速修正的誘因。以下結合密封件生產的運維實際,梳理可落地的排查邏輯與維護要點,幫助團隊縮短故障處理時間。
先排查日常維護疏漏類顯性故障
油路與密封件的常規檢查
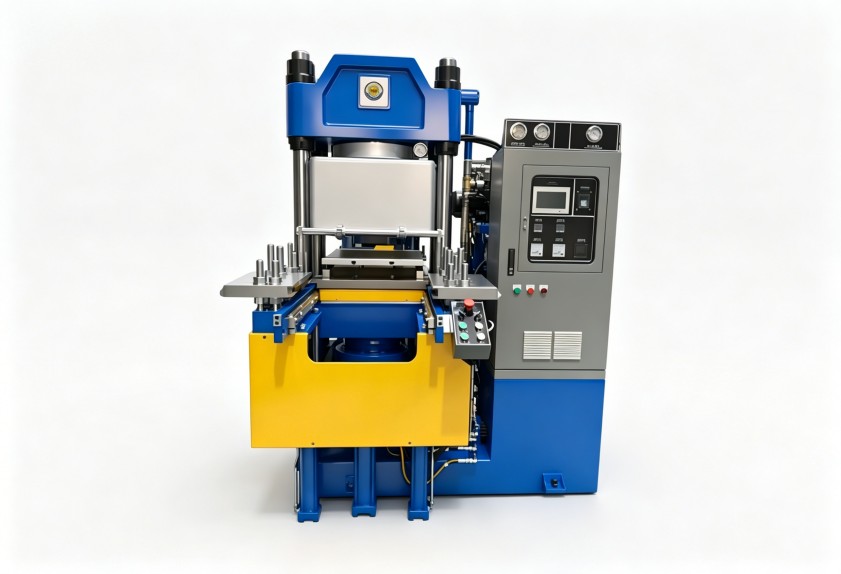
硫化機的液壓系統壓力不穩,是導致密封件飛邊超差、合模錯位的常見誘因,排查時可先確認液壓油位是否在標準區間、油路接口有無滲漏,油缸密封圈是否存在老化形變。這類問題大多可通過日常班前點檢發現,無需等待維修人員拆解設備,現場操作人員即可完成初步核驗。
溫控組件的運行狀態核驗
溫控偏差會直接造成密封件欠硫或過硫,排查時可先核對加熱板各區段顯示溫度與實測值的差值,檢查熱電偶是否松動、積膠是否覆蓋感溫探頭。不少偶發的硫化度不達標問題,只是探頭位移導致的參數誤判,重新校準即可恢復正常。
再核對工藝參數與設備狀態的匹配度
很多被判定為“設備故障”的異常,本質是工藝參數調整后未同步校準設備配置。比如生產薄型油封、O型圈這類小規格密封件時,若合模壓力、硫化時間仍沿用厚件參數,即便設備本身無硬件損壞,也會出現批量次品。排查時可對照當前生產的膠種、制品規格,核對填充系數、保壓時長、排氣次數等參數是否與設備額定輸出匹配,排除參數錯配導致的假性故障。
建立標準化溯源邏輯減少反復停機
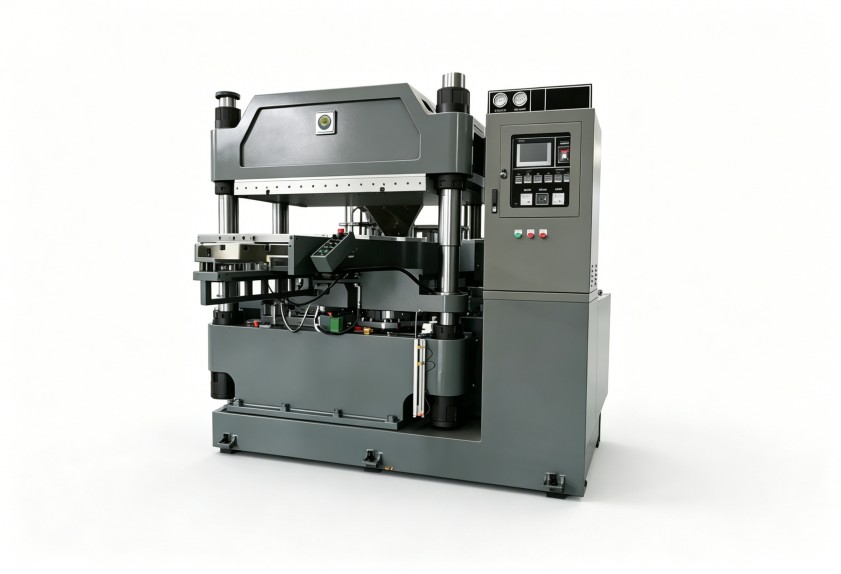
標準化的排查順序是高效完成硫化機故障排除的核心,遇到異常時建議按照“先外部后內部、先參數后硬件、先常見后偶發”的順序核驗,避免盲目拆解增加設備損耗。日常運維中可按機型、生產品類建立故障記錄臺賬,記錄異常發生時的膠料批次、參數設置、處理方式,后續出現同類問題可直接溯源,有效縮短處理時長。
運維能力前置降低故障發生概率
多數硫化機故障并非突發,而是長期不規范操作、維護不到位累積導致。系統化的運維培訓能讓一線人員掌握基礎的硫化機故障排除方法,減少等待售后的時間成本。企業可針對操作人員、運維人員開展分層培訓,操作人員側重班前點檢、參數核對的基礎方法,運維人員側重液壓、溫控系統的故障判斷,把問題攔截在萌芽階段。如果遇到內部團隊無法定位的復雜異常,具備全球本地化售后服務網絡的利拿實業可提供對應技術支持,避免自行拆解造成二次損傷。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。