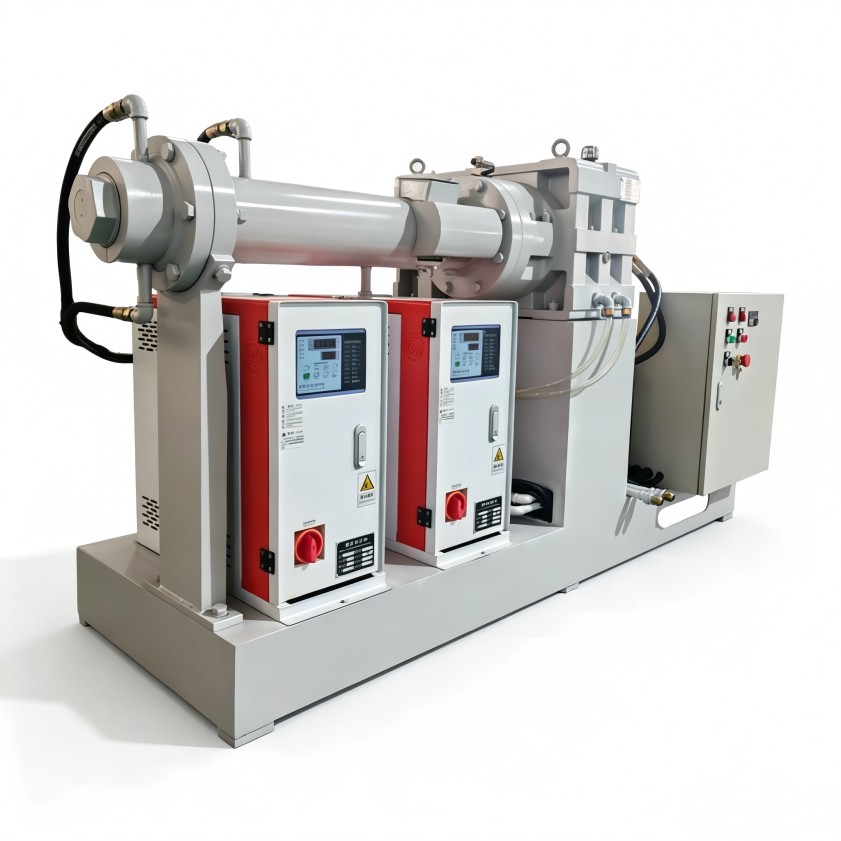
電線電纜料生產冷喂料擠出機電流波動大?先核對溫控喂料工藝參數
電線電纜料冷喂料擠出機電流波動大的工藝參數排查方向
電線電纜料擠出工序對出料穩定性要求極高,冷喂料擠出機電流波動大往往伴隨絕緣層厚薄偏差、表面起疙瘩甚至出料斷條等問題,若未及時調整還可能觸發過載保護,造成整條生產線停擺。不少運維人員遇到這類異常第一反應是拆解檢查螺桿、電機等硬件,卻常常忽略工藝參數與膠料特性不匹配才是高頻誘因。以下結合電纜料生產工況梳理可調工藝項的排查邏輯,幫助快速定位問題。
電流波動本質是螺桿負載的動態變化
冷喂料擠出機的電流讀數直接對應螺桿推動膠料前進的負載,電線電纜料多為含阻燃劑、潤滑劑等助劑的聚烯烴或橡膠基材料,進料段塑化不均、喂料量忽大忽小都會讓螺桿受力出現動態變化,直接反映在電流數據上。若工藝參數與膠料特性匹配合理,膠料從進料到出料的塑化狀態均勻,電流會維持在小幅波動的合理區間,不會出現陡升陡降。
三類工藝參數優先核對調整
針對冷喂料擠出機電流波動大的常見誘因,三類工藝參數可優先核對調整,無需先拆解硬件:
機筒溫控精度與升溫梯度
冷喂料擠出機沒有前置熱煉工序,進料段溫度直接決定膠料初始塑化速度。若進料段溫度過高,電纜料顆粒提前熔融結塊,會在喂料口形成架橋,進料量驟減后電流快速下跌,結塊落入機筒后又會造成負載突增。各段升溫梯度不符合膠料塑化曲線時,不同區段膠料粘度差異過大,也會引發電流持續波動。

喂料量與填充系數匹配
喂料轉速未與螺桿轉速聯動匹配時,喂料量忽高忽低,螺桿段膠料填充密度不穩定,受力會同步出現波動。部分場景為追趕產能盲目提高喂料量,超出螺桿塑化輸送上限后,會頻繁出現過載電流峰值,長期運行還會加劇螺桿與機筒磨損。
螺桿轉速與助劑分散狀態
電纜料配方中助劑占比不低,螺桿轉速過高時,各類助劑來不及均勻分散,局部膠料摩擦力差異變大,也會造成電流異常波動。更換配方或原料批次后,若未同步調整螺桿轉速參數,很容易出現這類適配性問題。
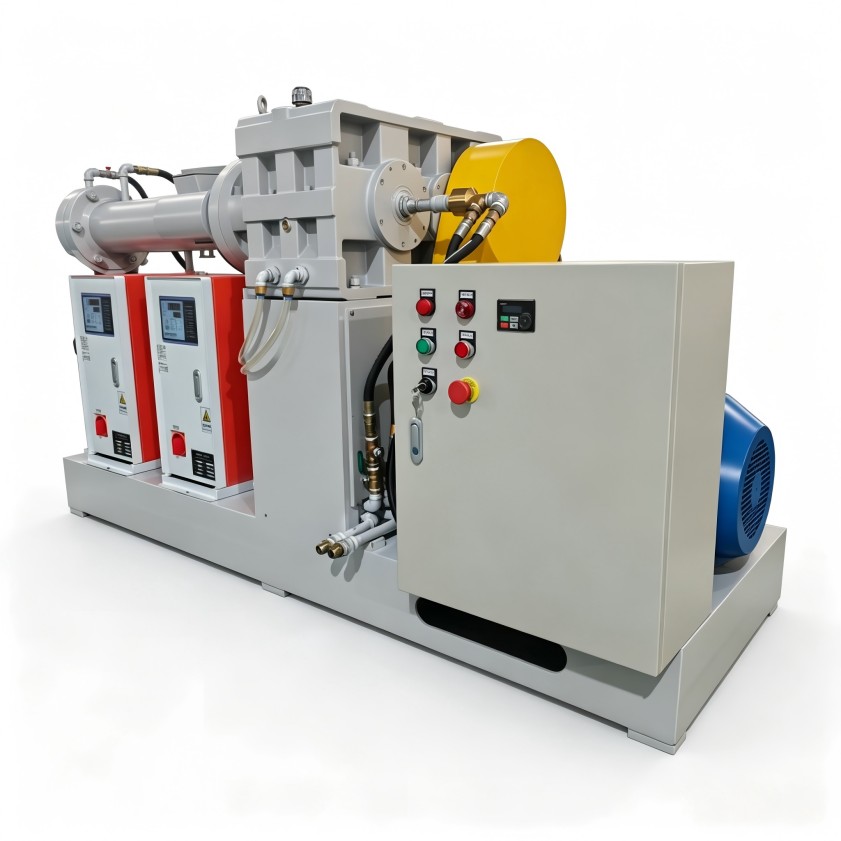
參數調整后的驗證與延伸排查
調整工藝參數時建議單次僅修改一個變量,每次調整后預留足夠的塑化輸送周期,待電流和出料狀態穩定后再做下一步判斷,避免多參數同時調整后無法定位核心誘因。若參數層面全部核對完成后,冷喂料擠出機電流波動大的問題仍反復出現,可進一步排查溫控傳感器校準偏差、螺桿磨損、喂料機構運行穩定性等硬件項。必要時可結合設備供應商的工況經驗交叉判斷,利拿實業依托15年以上橡塑設備研發經驗,可針對電線電纜料等擠出場景提供參數優化與配置評估建議。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。