

橡膠密封件壓延尺寸總超差?先查混煉管理和輥筒維護
壓延機生產(chǎn)線尺寸波動,先別急著調(diào)輥距
橡膠密封件在壓延工序中最讓人頭疼的問題,就是半成品厚度忽厚忽薄,裁切尺寸隨之漂移,到了硫化階段廢品率直接上升。很多工廠的第一反應(yīng)是調(diào)整壓延機輥距,或者懷疑設(shè)備精度不夠,但調(diào)完往往只能撐一陣子。實際上,壓延機生產(chǎn)線的尺寸穩(wěn)定性,與混煉膠料管理、設(shè)備維護周期和操作規(guī)范這類生產(chǎn)管理環(huán)節(jié)關(guān)系更大。下面就從這三個維度幫你排查真正原因,并提供可以落地的改善方向。
混煉膠料的批次差異,是最大的隱形變量
壓延機生產(chǎn)線不是孤立的,它的進料——混煉膠,直接決定了壓延尺寸的基準(zhǔn)。密煉機排膠溫度不穩(wěn)定、開煉機翻煉時間不足、膠料停放時間長短不一,都會讓膠料可塑度出現(xiàn)波動。可塑度不同,膠料通過壓延輥隙時的流動狀態(tài)就不同,厚度和收縮率自然對不上。與其反復(fù)調(diào)輥距,不如先建立膠料批次管理制度:固定混煉周期、控制排膠溫度區(qū)間、統(tǒng)一停放時間。上游這些變量管住了,壓延機的壓力會小很多。
把設(shè)備維護從“搶修”改成“計劃點檢”
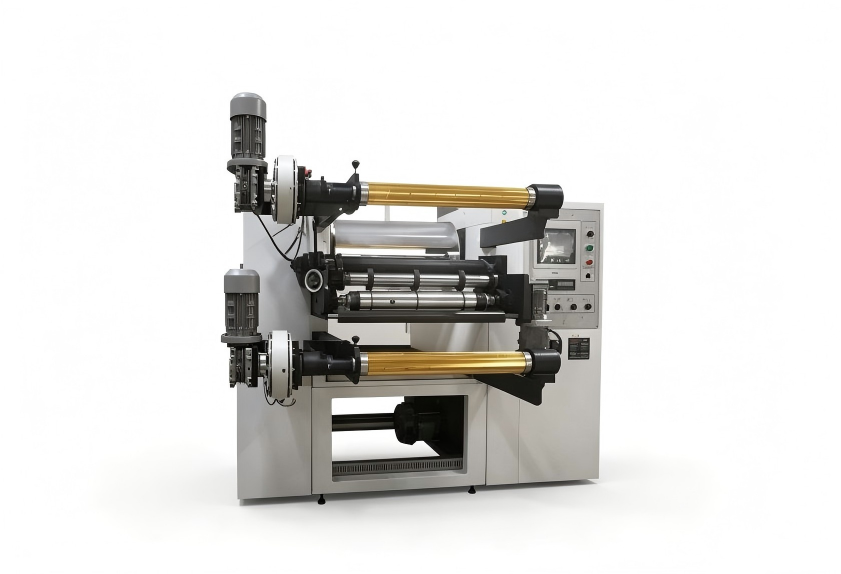
輥筒軸承間隙變大、輥面溫度不均、傳動系統(tǒng)出現(xiàn)細微抖動,這些都不是突然發(fā)生的,而是逐漸劣化的。如果等到異響或劃傷才停機,前面已經(jīng)報廢了大量半成品。有效的做法是按固定周期測量輥筒跳動、校準(zhǔn)溫控系統(tǒng)、檢查液壓系統(tǒng)清潔度,并把數(shù)據(jù)記錄下來形成趨勢。這樣能在偏差變大之前提前干預(yù)。這種計劃性維護,對壓延機生產(chǎn)線的長期精度十分關(guān)鍵。
用標(biāo)準(zhǔn)化操作縮小班次差異
同樣的設(shè)備,早班和中班做出來的尺寸可能完全不同,問題往往出在操作習(xí)慣上。輥距微調(diào)幅度、喂料速度、卷取張力,每個操作員的理解不同,結(jié)果就不同。將關(guān)鍵動作寫成標(biāo)準(zhǔn)化作業(yè)書,配備參數(shù)點檢表,讓每一次調(diào)整有依據(jù)、有記錄,可以明顯縮小班次差異。與此同時,減少不必要的回料和重復(fù)壓延,也能降低能耗和人工成本。
先管好生產(chǎn),再談設(shè)備升級
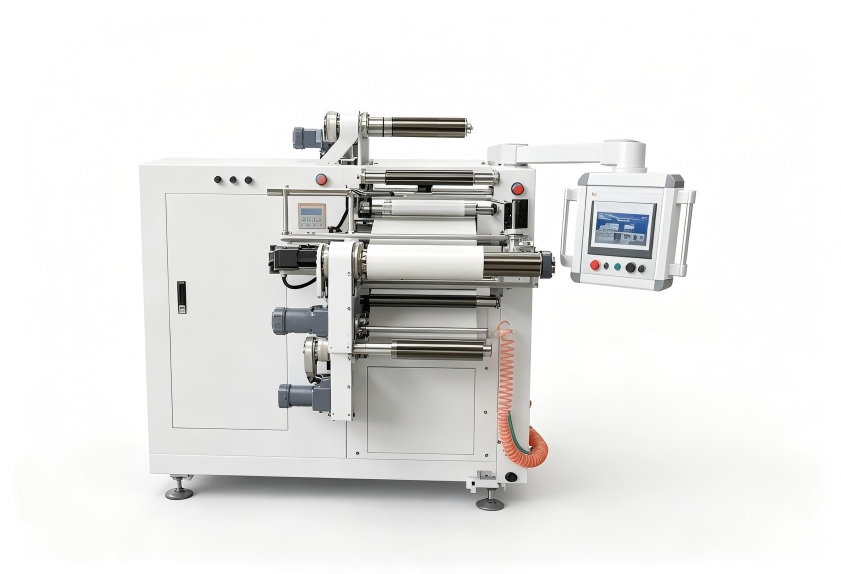
當(dāng)膠料、維護、操作三個環(huán)節(jié)都理順后,再評估設(shè)備是否需要改造或升級,會更接近問題本質(zhì)。很多時候,尺寸波動并不是壓延機本身造成的,而是上游混煉工藝和現(xiàn)場管理沒有跟上。利拿實業(yè)擁有15年以上橡塑設(shè)備研發(fā)經(jīng)驗,能圍繞密煉、開煉等環(huán)節(jié)提供穩(wěn)定的設(shè)備支持,從源頭幫助穩(wěn)定壓延機生產(chǎn)線的進料條件。
利拿實業(yè)可根據(jù)您的實際需求,提供全流程非標(biāo)定制化的橡塑混煉成型解決方案。
