

陶瓷粉末混煉總有色差?利拿嚙合機優勢藏在間隙與溫控里
陶瓷粉混煉色差反復,把嚙合機優勢落到生產管理細節上
陶瓷粉末混煉在色料、電子陶瓷、結構陶瓷等場景中屬于前道關鍵工序。不少工廠把色斑和批次色差歸因于粉料粒徑或配方,反復調整配比卻收效有限。實際上,嚙合式密煉機的轉子間隙狀態、溫控響應水平以及維護節奏,常常才是混煉異常背后的變量。這三個細節不像配方調整那樣直觀,卻決定了批次穩定性能不能持續守住。
陶瓷粉混煉異常,先別急著改配方
陶瓷粉和橡膠塑料不同,粉體流動性弱,對溫度也更敏感。同一臺嚙合機,轉子嚙合間隙的狀態不同,粉料在混煉室里的剪切路徑就有差異。間隙因磨損變大后,部分粉料會反復停留在轉子棱峰附近,混煉時間延長但分散效果并不理想,色斑往往就是這么出現的。把間隙檢測納入定期巡檢,比單看混煉曲線更容易找到問題源頭。這也是利拿嚙合機優勢在車間里更直接的體現:設備維護是否便捷,決定了間隙精度能否長時間保持。
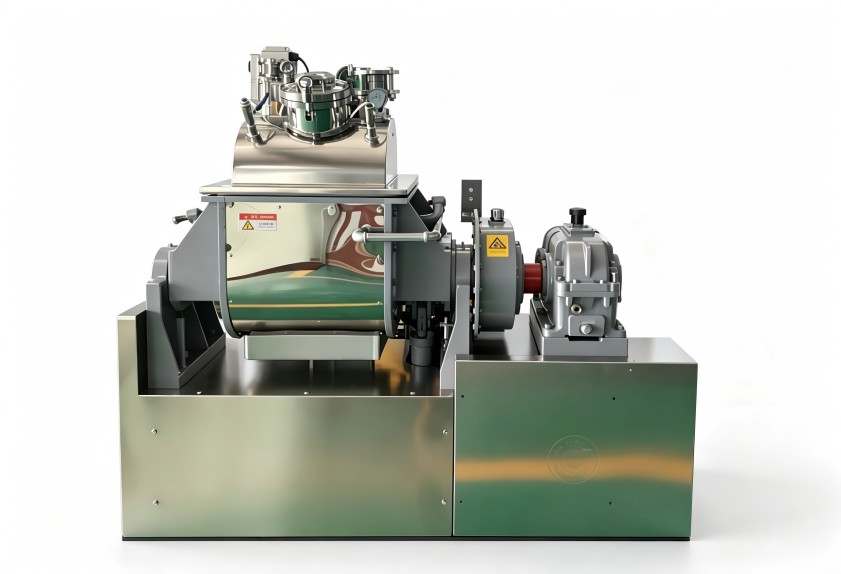
溫控精度比設定溫度高低更影響批次穩定性
陶瓷粉混煉的溫度曲線直接決定色料分散和批次復現。很多工廠只檢查最終溫度是否達標,忽略了升溫段和保溫段的曲線是否一致。如果設備在升溫過程中溫度波動大,同一配方投料,不同批次的顏色也可能明顯不同。建議把溫度記錄與批次綁定,當色差出現時先回查曲線,而不是急著改配方。管理上做到這一點,混煉工藝才有追溯和優化的基礎。
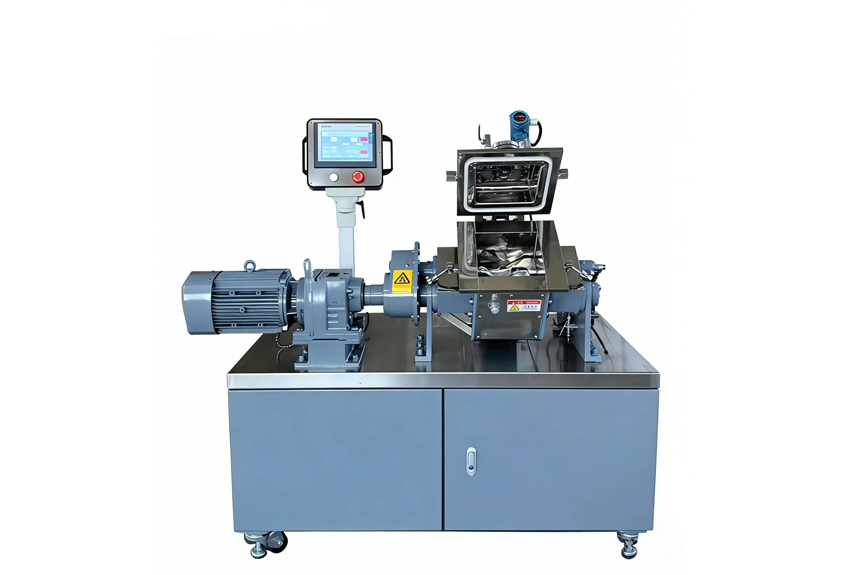
維護周期與能耗數據,是設備健康的預警信號
混煉環節的能耗波動容易被電費總額掩蓋。對嚙合機來說,轉子軸承、密封和潤滑狀態的變化,通常會在電流曲線上留下痕跡。車間可以定期對比同類批次的單位能耗:工藝參數沒變、能耗卻在上升,設備內部阻力大概率在增加。與其等故障停機再搶修,不如在保養窗口提前處理。建立這個習慣,生產排期會穩很多。
操作人員對設備狀態的理解,決定優勢能否轉成良率
同一臺嚙合機,不同人員操作,效果可能差別很大。培訓內容不應只講開關機流程,更要教操作人員識別異響、電流波動和溫度曲線特征,明白哪些變化提示設備需要關注。把老師傅的經驗轉化為標準化的巡檢動作,設備能力才能真正穩定地變為產品良率。
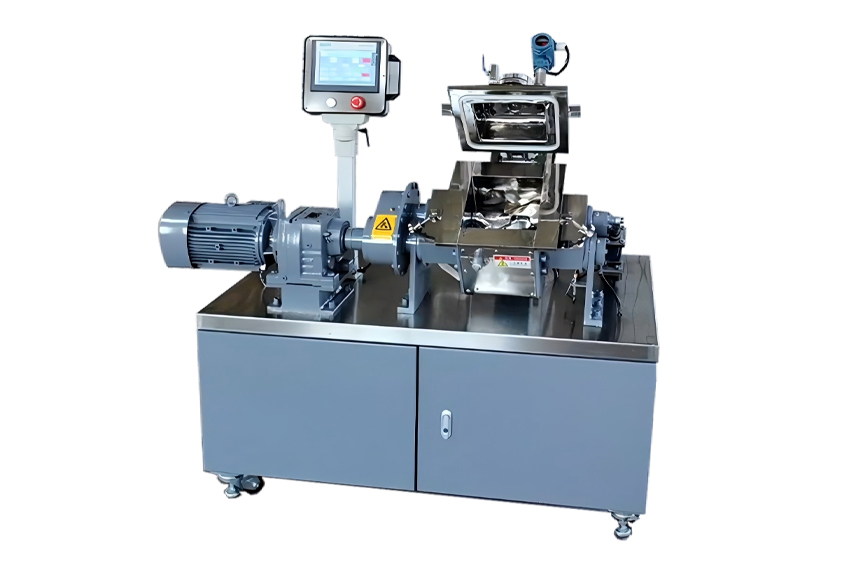
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
