

冷喂料擠出機轉速提不上量?先看物料在螺桿里的真實狀態
轉速越高產量越大?這個直覺在冷喂料擠出機上常常失靈
橡膠密封件生產線上,不少師傅遇到過這樣的情形:把冷喂料擠出機的螺桿轉速調高,以為產量能跟著上去,結果出膠量沒有明顯增加,機頭溫度反而飆升,硫化后的密封件尺寸還不穩定。問題往往不在轉速本身,而在于物料在螺桿里的真實輸送狀態。
冷喂料擠出與熱喂料的本質差異
與熱喂料不同,冷喂料擠出機要同時承擔輸送、壓縮、塑化和均化任務。膠料從常溫進入機筒后,需要依賴螺桿的剪切作用逐步升溫。轉速提高確實能增加單位時間的剪切次數,但如果膠料在螺槽中打滑、回流加劇,實際推進效率反而下降。這就像汽車在泥地里深踩油門,輪子空轉,車速卻上不來。
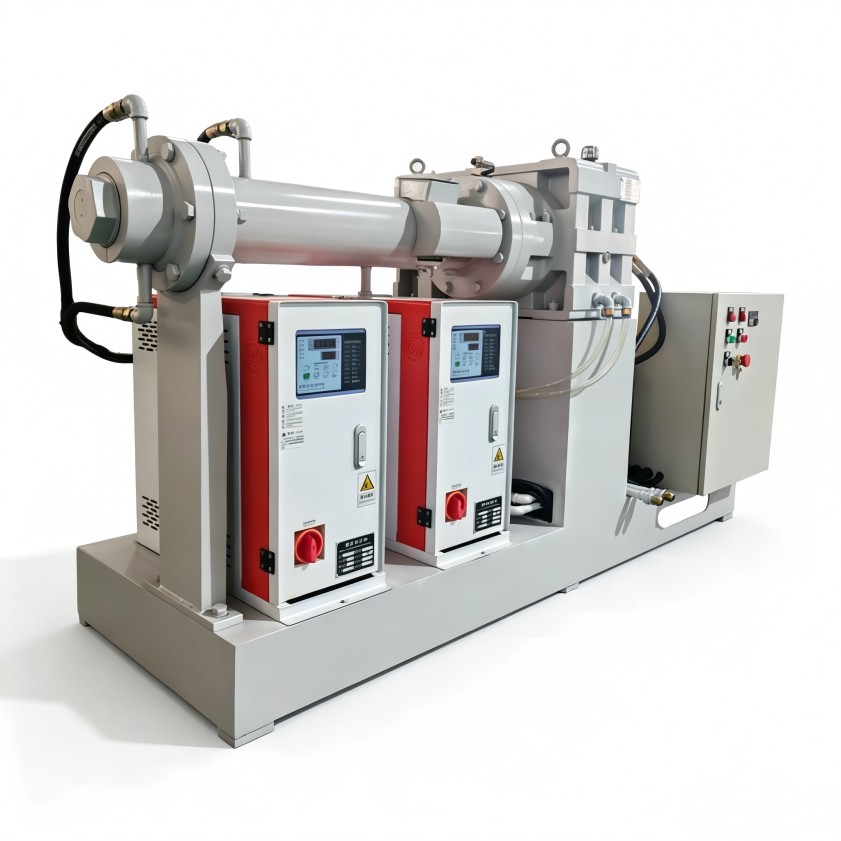
轉速、填充系數與產量:不是簡單正比關系
影響冷喂料擠出機產量的關鍵,是螺桿每轉一圈實際推進的膠料體積,也就是輸送效率。轉速提高后,膠料在螺槽中的停留時間變短,塑化可能不充分,導致機頭壓力波動,反而限制出膠。同時,轉速與產量之間往往存在一個拐點:在拐點之前,產量隨轉速近似線性上升;超過拐點后,剪切熱急劇增加,膠料發生早期焦燒的風險上升,產量曲線趨于平緩甚至下滑。
工藝參數維度上,操作者容易忽略兩個細節:
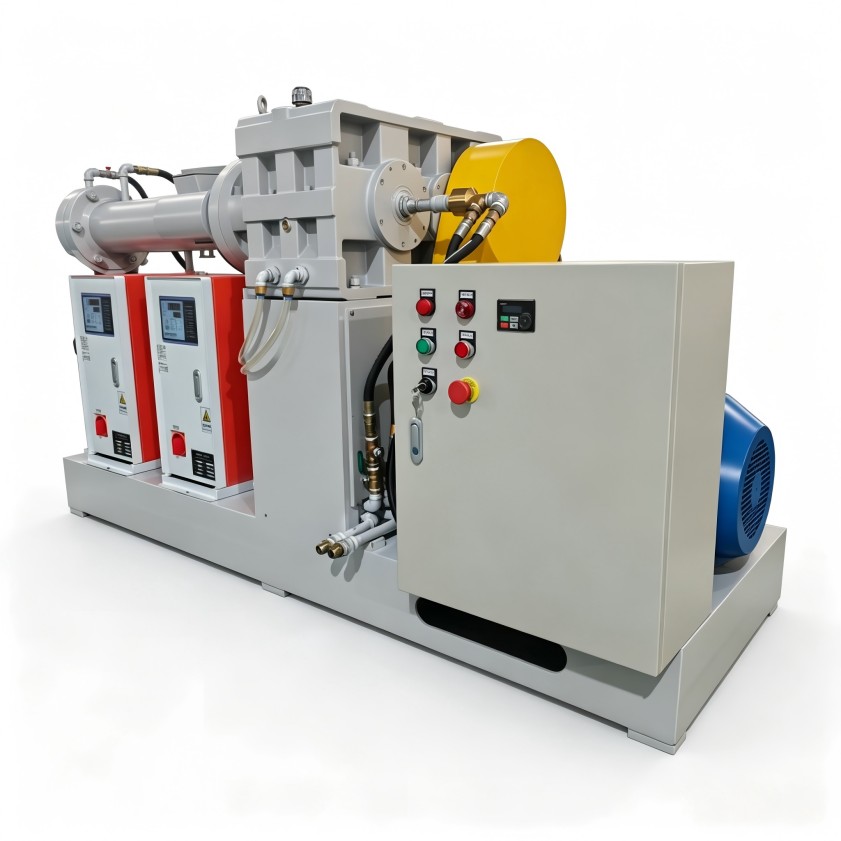
- 螺桿的填充系數:供膠不足時,轉速再高也只是空轉;供膠過量又會造成機頭壓力過大,產量同樣受限。
- 溫控精度的配合:轉速提升意味著剪切熱增加,如果各段機身溫度不能及時響應,膠料粘度波動會直接改變輸送效率。
從“轉速優先”轉向“熱歷史管理”
對橡膠密封件這類對尺寸精度要求高的制品,盲目提轉速并不可取。更務實的做法是關注膠料在螺桿中的熱歷史——也就是從進料到出料經歷的溫度和剪切歷程。穩定的熱歷史才能保證出膠均勻,產量和產品質量才能同時兼顧。
這也是為什么利拿實業在冷喂料擠出機設計中,強調螺桿結構、溫控系統與傳動特性的匹配。針對不同膠種和制品斷面,設備配置需要留有調整余地,而不是讓操作者單純靠轉速去遷就。

讓設備和工藝一起為產量服務
冷喂料擠出機的產量,最終是設備設計與操作參數的共同結果。如果您的現場也遇到轉速提升但產量上不去、或制品尺寸波動等狀況,不妨把當前使用的膠種、螺桿結構形式和各段溫度設定整理出來,逐一核對。設備基礎條件合適時,轉速調整才有意義。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
