

密封件混煉焦燒頻發,嚙合機操作要盯緊填充量與排膠溫度
橡膠密封件焦燒頻發?從嚙合機操作里的三個工藝參數查起
密封件膠料在混煉階段出現焦燒、門尼跳動或分散不均,往往直接拉高后序擠出、硫化的廢品率。返煉增加電耗,也拖慢生產節拍。車間習慣先懷疑配方或膠料批次,卻較少回頭核對利拿嚙合機操作的工藝設定是否偏移。本文不展開配方討論,只從填充系數、排膠溫度、混煉時間三個角度,梳理排查順序和調整思路。
先分清異常來自配方還是混煉環節
同一批膠料分兩次混煉,如果門尼黏度差異明顯,或排膠后膠塊表面有熟膠粒,問題大概率出在混煉環節。常見誤區是倉促調整硫化體系,配方窗口反而被打亂。應先核對投料量、溫度曲線和排膠時間,再決定是否動配方。
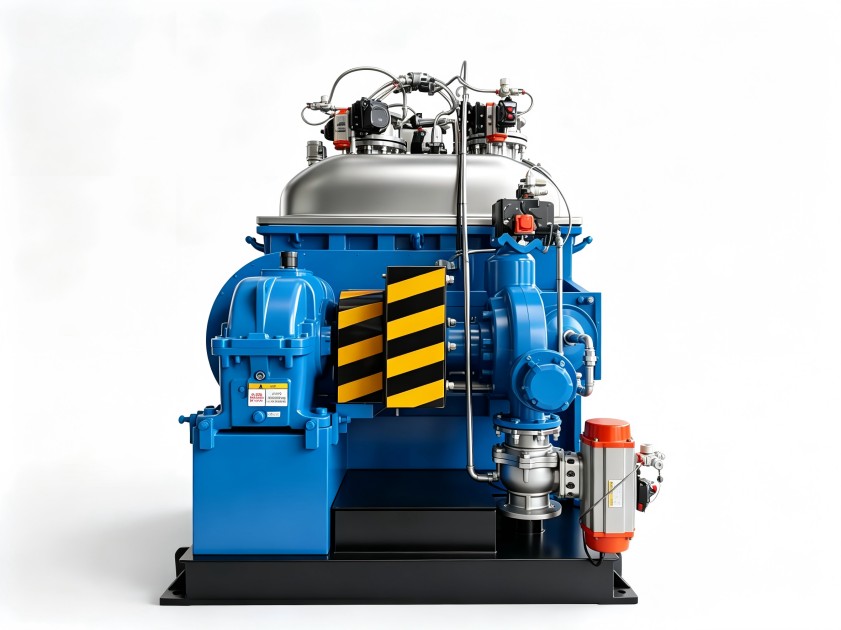
嚙合機操作中的三個工藝點:填充系數、排膠溫度、混煉時間
填充系數決定物料在混煉室內的受壓狀態。裝料過多,熱量集中,升溫快;裝料不足,剪切變弱,分散不勻,門尼波動反而明顯。填充量應與膠料硬度、配方密度匹配。
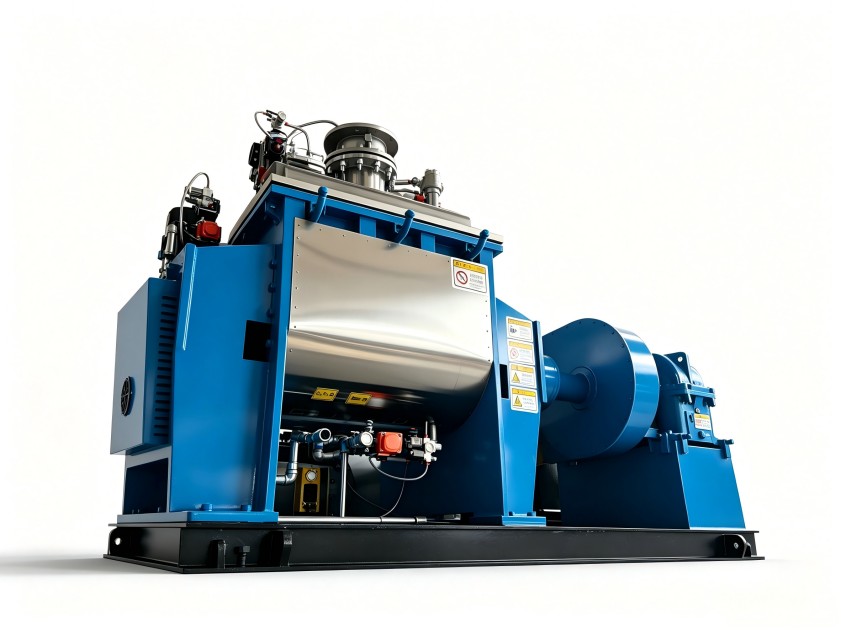
排膠溫度是判斷焦燒風險最直接的信號。密封件膠料的安全窗口偏窄,操作不能只盯時間,要結合升溫曲線和電流變化判斷排膠時機。接近上限時應提前準備,避免膠料在混煉室內滯留。
混煉時間方面,固定定時排膠容易忽略能量輸入差異。轉速、上頂栓壓力和升溫速率共同決定混煉效果,時間設定應隨批次狀態做小幅調整。
建議的排查順序:先看溫度曲線,再調填充量
按三步排查:調出近期排膠溫度記錄,確認測溫是否穩定;核對填充量是否一致,排查稱料誤差;最后調整混煉時間。多數情況下幾鍋樣品內能鎖定方向。圍繞利拿嚙合機操作建立參數記錄表,比憑手感調機更可靠,也為后續優化留下數據基礎。
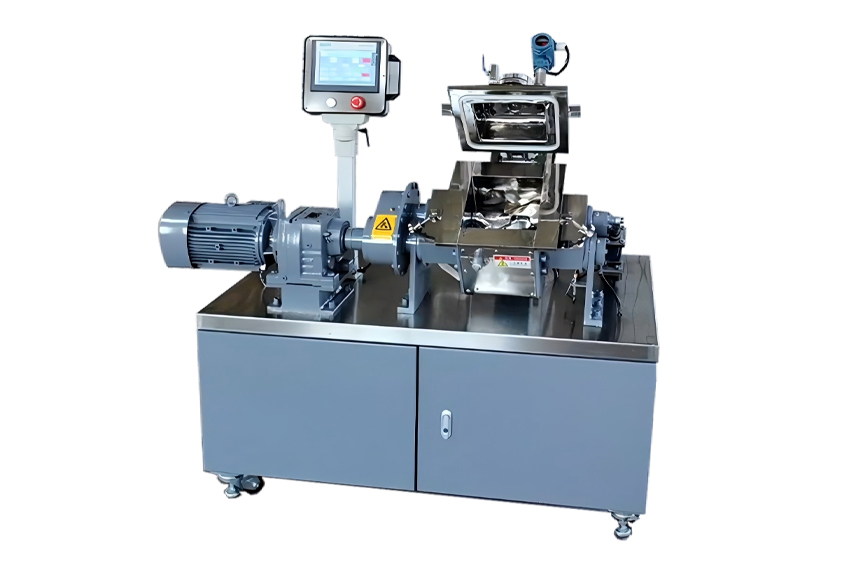
混煉環節反復出問題時,設備端有哪些可改進之處
若上述參數調整后異常依然反復,需要檢查設備溫控精度和轉子狀態。可對照利拿嚙合機操作的維護記錄,確認測溫探頭是否積料、轉子棱頂間隙是否變大。間隙增大后剪切能力下降,操作者往往延長混煉時間補償,反而加劇溫升。利拿實業具備15年橡塑設備研發經驗,可針對密封件膠種提供溫控系統與轉子配置的非標定制化設計,幫助客戶從設備端穩定混煉條件。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
