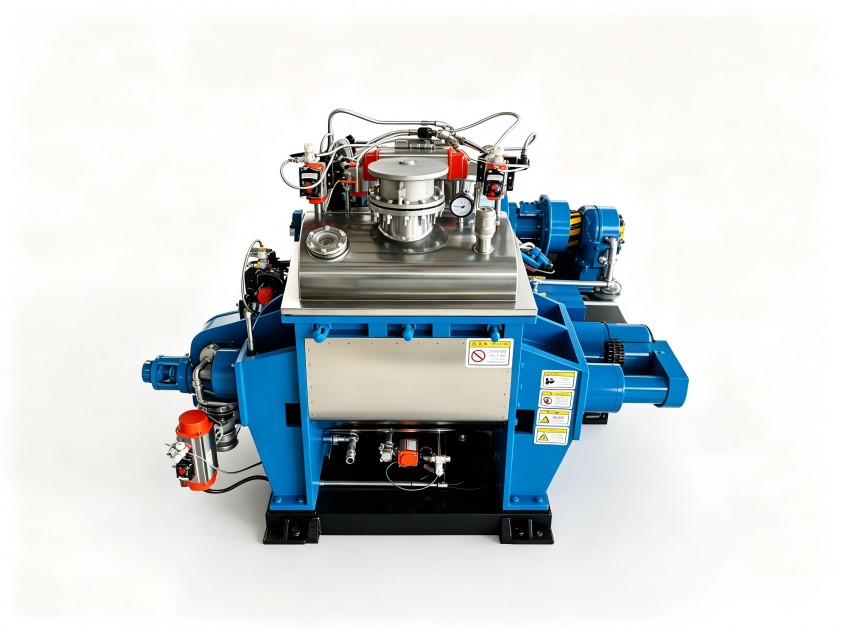
同樣用嚙合機混陶瓷粉末,為什么有的批次均勻,有的總出硬塊?
嚙合機粉末冶金混料:硬塊與偏析的排查思路
陶瓷粉末混煉中經常出現硬塊和偏析,壓制時坯體密度不均,燒結后開裂報廢,損失到最后一序才暴露。很多廠家把問題歸咎于粉體水分或批次差異,實際逐一排查后會發現,混煉環節的填充系數、溫控精度和混煉周期才是真正變量。嚙合機粉末冶金混料出現異常,通常不是設備轉不動,而是工藝參數與設備響應能力沒有對齊。本文圍繞這三個維度給出排查路徑,供您在現有設備上做針對性調整,也為后續選型提供參照。
陶瓷粉末混煉的“硬塊”從哪來
填充系數過高是常見原因。陶瓷粉體與粘結劑的體積比超出設備有效混煉容積后,物料無法形成有效翻轉,局部團聚體被反復擠壓卻難以分散,出料時就以硬塊形式存在。溫控波動同樣不可小看,粘結劑局部提前熔化,粉體顆粒表面潤濕不均,會進一步放大偏析。嚙合機粉末冶金與橡膠混煉不同,填充系數需要按粉體堆密度和粘結劑比例重新換算,不能直接套用橡膠的經驗值。
同樣的混煉參數,設備響應差在哪
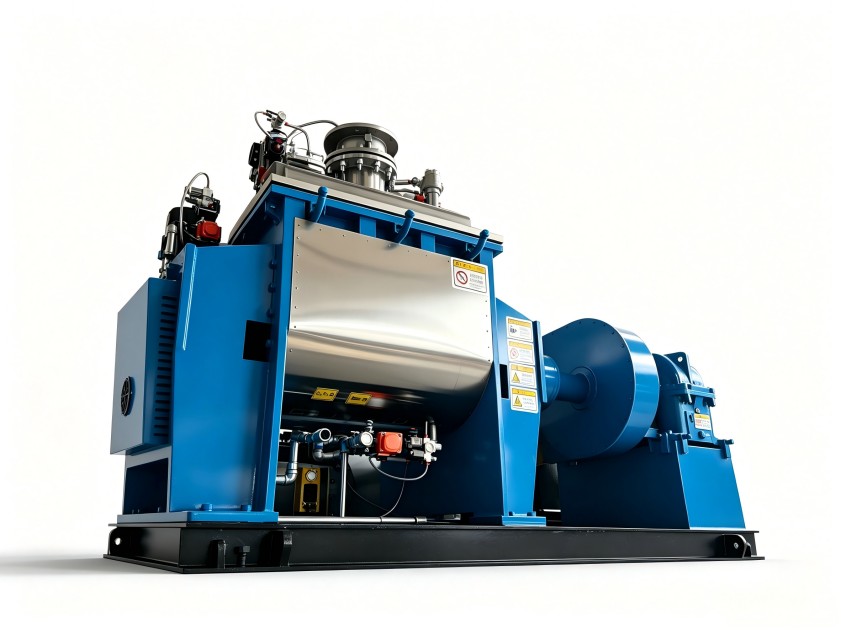
兩臺設備設定相同的溫度和時間,效果也可能完全不同。溫控系統響應速度、轉子與腔體配合間隙、密封結構是否積料,都會影響批次穩定性。陶瓷粉末硬度高、磨耗大,對轉子表面處理和密封件耐磨性的要求比橡膠混煉更苛刻。設備精度不足時,粉體容易在死角堆積,混煉周期被拉長,能耗也隨之上升。利拿實業在密煉機、捏合機的轉子結構和溫控方案上有多年的非標積累,能針對高磨損粉體工況做針對性調整,減少這類隱性損耗。
粉末冶金混料異常,調整要分幾步
第一步先確認填充系數是否合理,按實際容積和粉體特性重新核算,而不是沿用之前的習慣值。第二步觀察溫控曲線,升溫滯后或過沖明顯時,檢查測溫點位置和冷卻回路是否匹配。第三步記錄混煉周期內的電流變化,判斷物料是否在預期時間內完成翻轉。嚙合機粉末冶金工藝中,批次波動出現時先建立這幾項基礎記錄,再決定是否動參數,能省下大量試錯時間。
選型時,把工況說清楚比追求參數更有用
陶瓷粉末種類多,氧化鋁、碳化硅、陶瓷粉體的堆密度和磨耗特性差異很大,同一臺設備很難兼顧所有工況。選購前明確粉體特性、粘結劑比例、單批次產能和溫控精度要求,設備廠家才能據此匹配容積、轉子形式與溫控配置。非標定制不是簡單加大電機或加厚鋼板,而是圍繞物料特性優化混煉室結構、密封形式和冷卻效率。如果現有設備頻繁出現混煉不均,也可以帶著批次記錄做工藝診斷,從參數層面尋找改進空間。
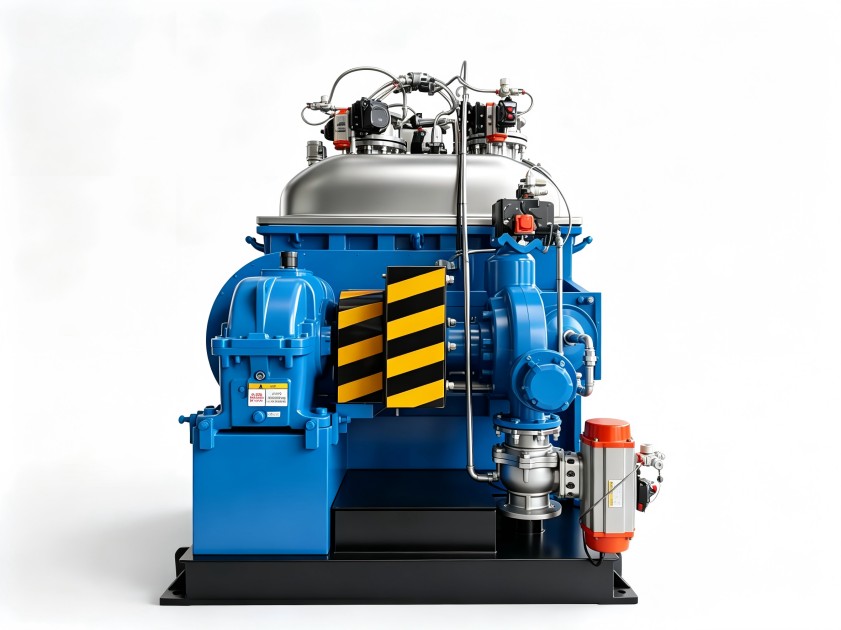
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。