

壓延機械表面瑕疵反復?輥溫、速比與供料才是關鍵瓶頸
復合片材壓延機出瑕疵,先按輥溫、速比、供料三步排查
高分子復合片材在壓延工序出現表面晶點、橫向厚度波動和卷曲翹邊,良品率下滑的同時,返工成本也在侵蝕利潤。更棘手的是,很多產線把輥距調緊、輥溫調高,問題依然反復。壓延機械的缺陷根源,往往不在某一根輥筒,而藏在三個聯動參數里:輥面溫度分布、前后輥速比、供料的溫度與門尼一致性。按這三個方向逐一排查,基本能鎖定影響出片穩定的關鍵環節。
輥溫看分布,不看表顯溫度
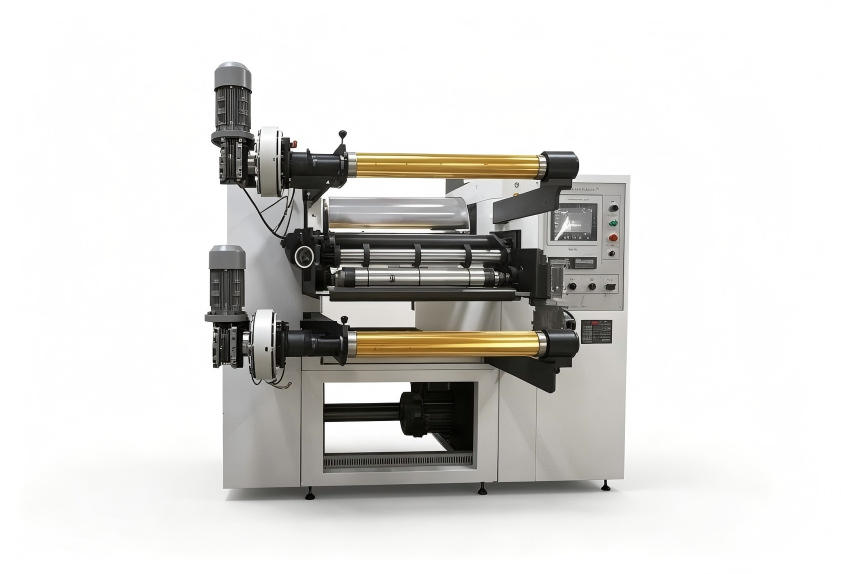
壓延機械的輥筒普遍采用導熱介質加熱,表顯溫度來自輥端或輥頸的測溫點,而輥面沿軸向的實際溫度受熱介質流量、管程設計和兩端散熱影響,經常出現“中間高、兩邊低”的狀況。復合材料里填料比例較高時,低溫區域片材表面粗糙、光澤不均;高溫區域則容易粘輥。排查時用紅外測溫儀沿軸向打點,確認溫差是否在工藝允許范圍內。若偏差集中在輥筒兩端,優先檢查輥內流道是否結垢堵塞,再校核溫控閥門的動作靈敏度。
速比失穩,缺陷整卷復制
前后輥速比決定片材在壓延間隙中的剪切與拉伸狀態。速比偏大時,表面容易出現細密橫紋或微裂紋;速比波動時,片材周期性出現厚度脈動,收卷后形成皺褶。排查速度問題不能只看設定值,還要觀察變頻器輸出是否平穩、傳動系統是否存在間歇打滑。復合材料若含纖維或高硬度粉體,輥面局部磨損會放大速比波動的表現,這時需要翻查壓延機械的輥面修磨記錄和軸承間隙。
供料一致性,是壓延機吃不飽的隱形瓶頸
壓延缺陷的根源有時不在壓延段。前道密煉、開煉若批次間門尼波動大,或出膠溫度忽高忽低,壓延出來的片材會呈現間斷性缺陷。這類問題容易被誤判為壓延機械本體故障,實際是供料端混煉均勻性和溫控精度不足。利拿實業在密煉機、開煉機等混煉設備上有超過15年的研發積累和70多項自主專利,可通過轉子形式、填充系數、卸料溫度等參數的協同優化,提升前道膠料的狀態穩定性,減少壓延工序的異常波動。對工況特殊的產線,利拿也支持全流程非標定制化方案。
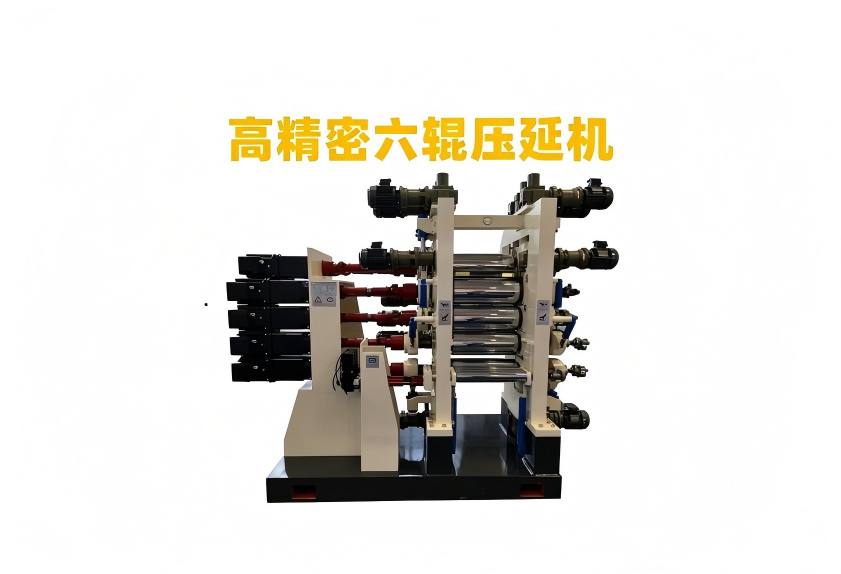
壓延出片的穩定性,是設備、工藝與材料三者的平衡。如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
