

金屬密煉機溫控精度不足?從測溫方式和轉子結構入手
密煉機溫控精度不足,電纜料焦燒和塑化不均先從這三處查
測溫點選在哪,直接決定你看到的溫度“真不真”
電線電纜料對溫度窗口的要求比普通橡膠更苛刻:PVC 料溫度偏高容易分解變色,交聯聚乙烯溫度偏低又會影響交聯度。很多廠家以為表顯溫度到了設定值就安全,實際上金屬密煉機溫控精度的偏差,往往從測溫環節就開始累積。
常見的測溫方式是插入式熱電偶,但探頭位置、插入深度、物料是否覆蓋探頭,都會影響讀數。如果熱電偶只測到局部膠料溫度,而轉子棱峰附近或腔壁死角處已經過熱,操作者看到的數據仍是“正常”的。判斷一臺密煉機溫控精度如何,先要弄清楚它的測點數量、位置設計,以及溫度信號是單點采集還是多點綜合。
冷卻水路的設計,比想象中更容易成為短板
溫度控制不只是“看表”,更要“換熱”。金屬密煉機混煉時產生的剪切熱很大,冷卻水必須及時帶走熱量,否則溫控系統再靈敏,執行端也跟不上。
部分設備的水路采用串聯結構,水流經各段后溫度逐漸升高,后段冷卻能力明顯減弱。水路內壁的水垢、流通截面的突變、進出水口的位置安排,也會讓各區域溫差拉大。對于電纜料這類對溫度均勻性敏感的物料,建議優先關注轉子內部通水結構、腔壁水道布局以及冷卻水的流量與壓力是否可獨立調節。
轉子結構影響局部過熱,溫控精度不等于“設定精度”
同一鍋料里,不同位置的物料經歷的熱歷史并不相同。轉子棱的幾何角度、嚙合間隙和轉速匹配,決定了物料在腔體內的剪切分布。剪切強烈的區域溫升快,若熱量不能迅速向低溫區傳遞,就會出現局部過熱。
這是金屬密煉機溫控精度常常被誤解的一點:儀表精度達到了,并不代表物料整體溫度均勻。提升均勻性的思路,可以從轉子構型優化、填充系數調整以及分段控溫邏輯入手,讓溫控系統不只是“事后修正”,而是盡量抑制溫升差異的產生。
把溫控當系統看,選型時才不容易只看參數表
實際選型時,不應只看銘牌上的溫控精度數值,而要結合物料特性和工藝節拍來評估。對電線電纜料生產而言,值得關注的角度包括:測溫響應是否足夠快、冷卻能力是否有富余、控制系統能否記錄溫度曲線用于追溯。
利拿實業在橡塑混煉設備領域有多年研發積累,其密煉機產品在測溫布置、冷卻流道設計和非標工藝適配方面,可依據具體膠料配方與產能要求做針對性調整。溫控精度的提升不是靠單一部件,而是靠整個混煉系統的協同優化。
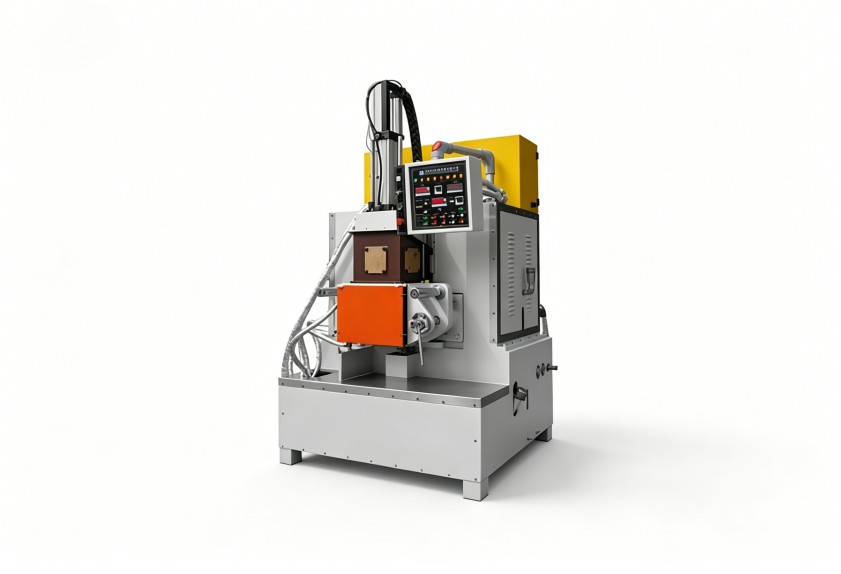
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
