

擠出溫度波動影響輪胎部件質量?先看懂冷喂料擠出機的三段溫控參數
看懂冷喂料擠出機的溫控參數,才能穩住輪胎膠部件尺寸
輪胎生產中,擠出工序最怕的就是膠料溫度波動。溫度高了,膠料焦燒,部件表面粗糙;溫度低了,混煉不均,尺寸穩定性差。很多客戶只盯著產量選設備,卻忽略了冷喂料擠出機技術參數中溫控相關指標,結果設備到場后反復調工藝,廢品率居高不下。
行業里有個常見誤區:認為溫控就是加熱和冷卻而已,設定一個目標溫度就能穩定生產。實際上,喂料段的低溫塑化、塑化段的剪切生熱、機頭段的均壓定型,每一段對溫度精度的要求都不同。真正影響擠出質量的,是螺桿構型、溫控響應速度和壓力反饋這三組參數的匹配程度。
螺桿構型決定了溫控系統能不能“控得住”
冷喂料擠出機的溫控難點,在于膠料在螺桿剪切過程中持續生熱。如果螺桿的剪切段過長,熱量堆積在某一區域,冷卻系統再強也補救不了。反之,足夠的螺桿長徑比配合合適的捏合塊排列,能讓膠料在較低溫度下完成塑化。
評估這組冷喂料擠出機技術參數時,建議關注兩點:一是螺桿的分段比例是否與膠料特性匹配,輪胎膠配方中天然膠比例高時,生熱快,需要更短的剪切段;二是機筒各段的冷卻水道布置是否獨立可控,若前段和后段的冷卻互相干擾,溫度就很難穩定下來。

溫控精度比加熱功率更值得關注
設備樣本上常標著“加熱功率”,但功率大不代表控溫準。對輪胎膠料來說,機筒溫度波動控制在±3℃以內已經是相當高的要求,有些工況甚至要求±2℃。許多設備配置的是簡單的開關式溫控閥,實際溫度曲線會呈鋸齒狀波動,膠料在機筒內的停留時間稍有變化,擠出速度就不穩定。
若想判斷一臺設備的溫控能力,可以關注兩個細節點:溫控系統是否采用比例調節閥,能否根據溫度偏差自動調整冷卻水流量;各段溫度傳感器是單點測量還是多點測量。多點測量能捕捉到機筒軸向的溫度分布,避免單一測點誤導判斷。這些細節往往比單純的功率數字更能反映設備真實水平。
壓力參數與溫度參數之間存在聯動關系
擠出壓力與膠料溫度不是獨立變量。機頭壓力升高時,膠料在機頭內滯留時間變長,溫度會繼續上升;壓力波動大時,膠料在螺桿內的摩擦生熱也呈現周期性變化,溫控系統再精確,也無法消除這種干擾。
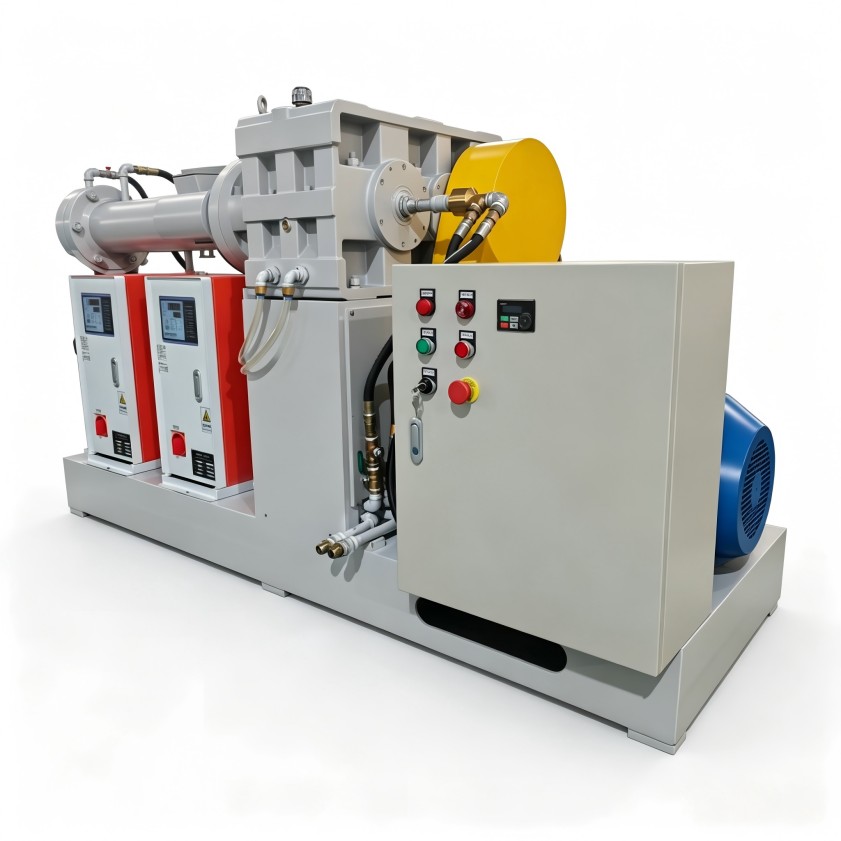
在篩選冷喂料擠出機技術參數時,建議把壓力傳感器安裝位置和響應時間納入考察范圍。傳感器如果離機頭太遠,反饋滯后,控制動作就慢半拍。優秀的設備會在機頭和螺桿末端分別設置壓力監測點,便于觀察熔體壓力與溫度之間的耦合關系,為工藝人員提供更完整的判斷依據。
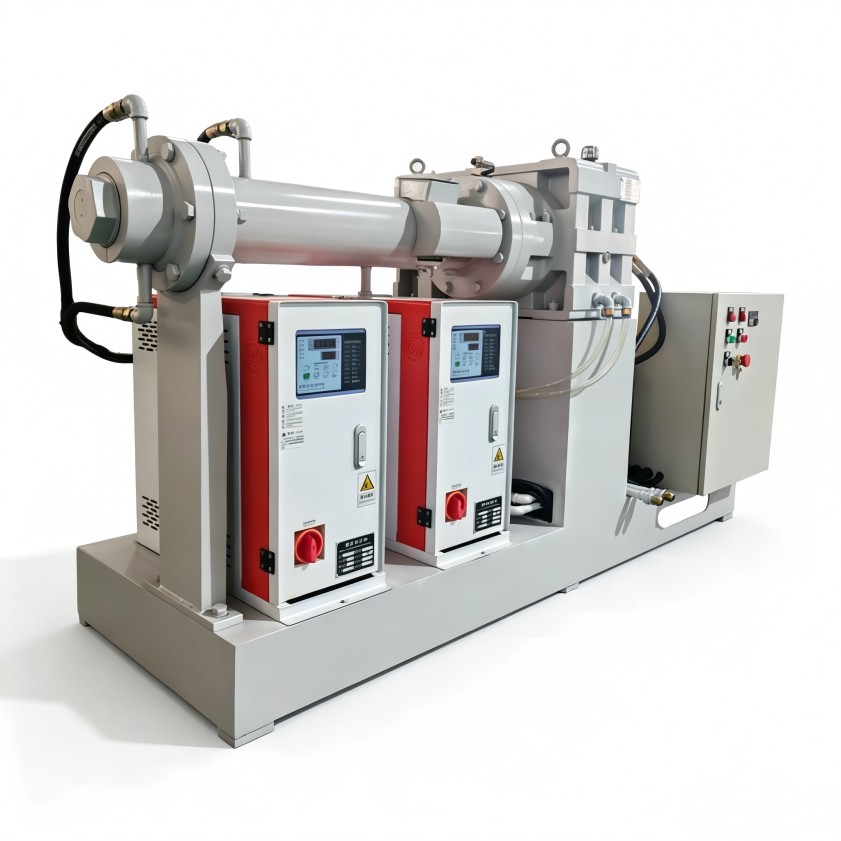
輪胎膠料工況下的參數調整順序
實際調試中,不少客戶希望直接拿到一套“通用參數”,但輪胎膠不同配方之間的加工窗口差異很大,談不上萬用設置。比較合理的調整順序是:先根據膠料門尼黏度確定機筒溫度的初始設定,再通過擠出試驗觀察溫度曲線與壓力波動,逐步調整螺桿轉速和冷卻水閥開度。設備如果具備分段溫控的獨立調節能力,這組調整做起來會順手很多。
利拿實業在橡塑混煉成型設備領域積累了多年研發經驗,對輪胎膠、密封件膠等不同膠料的工藝特性有深入理解。如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
