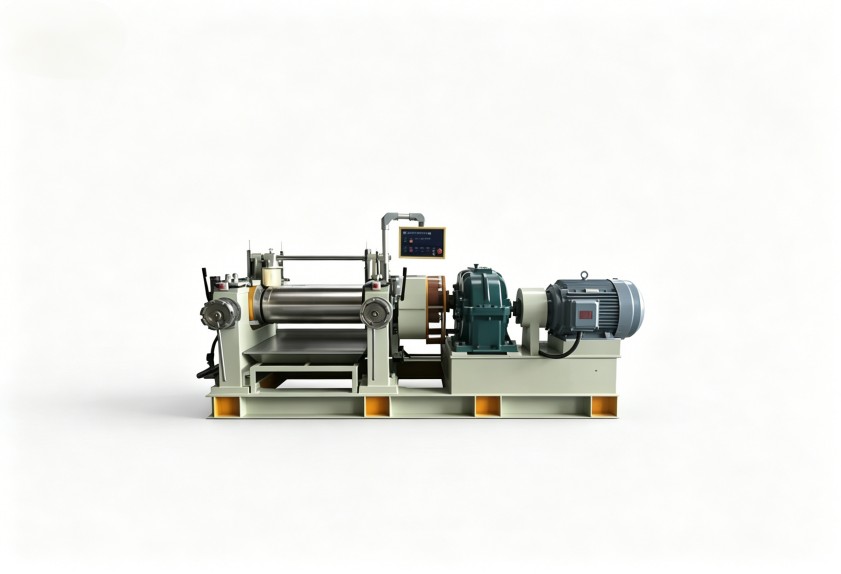
陶瓷粉末混煉開煉機反復開裂團聚?先核對這三項工藝參數
陶瓷粉末混煉開裂又團聚?從橡膠加工開煉機的三項參數查起
陶瓷粉末與粘結劑的混煉質量,直接影響生坯密度和燒結制品性能。不少廠家在開煉機上一遍遍試錯,粉體成團、生坯分層、輥面結殼反復出現,最后往往認定是設備精度不夠。其實,這類異常大多源于工藝參數與物料特性失配,設備本身仍有充分的調整空間。本文以橡膠加工開煉機用于陶瓷粉末混煉的場景為例,拆解填充系數、輥溫控制和混煉時間三項參數,幫您減少試錯,更快鎖定異常根源。
先看物料能否“吃進”輥隙:填充系數怎么試
橡膠加工開煉機對陶瓷粉末的剪切分散,前提是物料能在兩個輥筒間形成穩定流動層。陶瓷粉體比重大,與粘結劑流動性差異明顯,裝料量不合適,剪切力便難以傳到粉體團聚體上。排查時可先按偏低裝料量運行,再逐步上調:物料在輥面上打滑、像散沙般翻動,說明填充系數偏低;輥前堆料隆起、翻滾不順,說明單次投料偏多。這些調整不用拆機,卻能消除大量分散不均的誘因。
輥溫曲線:左右溫差比最高溫度更容易被忽略
陶瓷粉末混煉需要粘結劑在特定溫度區間軟化,才能均勻包裹粉體顆粒。輥溫偏低,粘結劑流動性差,粉體易被壓成硬塊;輥溫偏高,物料過軟,剪切效率下降,甚至引發局部分子鏈交聯。更隱蔽的是左右輥筒溫差:兩端溫度不一致,出片厚度和柔度隨之波動,后續成型時表現為生坯尺寸不穩定。因此開機穩定后,應同時測量輥面兩端溫度,盡量把溫差控制到最小。橡膠加工開煉機的溫控精度,在高填充體系里往往比最高加熱能力更關鍵。
混煉時間:終點判斷不能只靠秒表
混煉時間過短,粉體團聚體打不散;時間過長,物料過煉,分子鏈受損,生坯強度下降,成型時更易開裂。判斷終點不能只靠秒表:電流表讀數趨穩、輥面物料色澤均勻且無顆粒毛刺、拉出的薄片表面細密,三者同時滿足,說明分散基本達標。若出片邊緣仍有微小裂口,并排除了輥溫和填充量問題,就要懷疑混煉時間超出合適窗口,應縮短后重新記錄溫度、電流和出片狀態,逐步形成工藝臺賬。
設備端需要為工藝調整留出多少余量
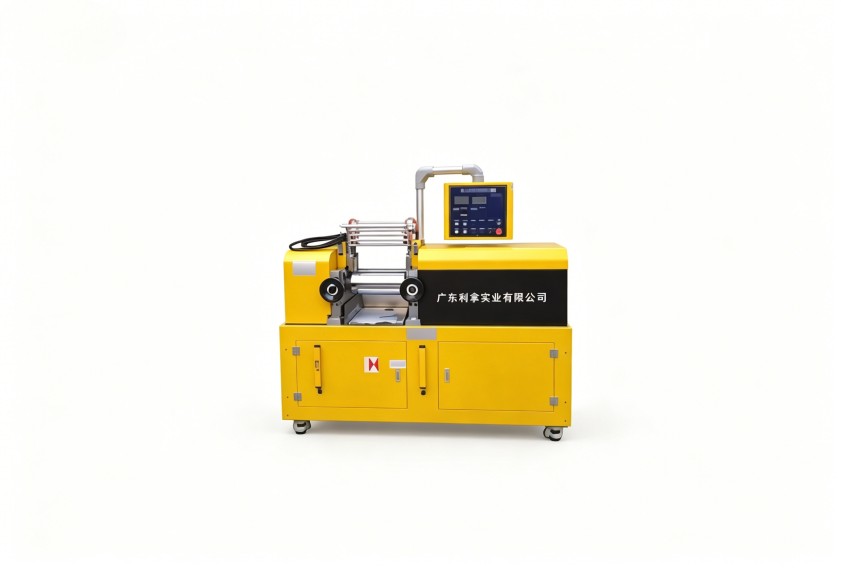
三項參數能否靈活調整,最終取決于設備基礎:溫控響應速度、輥面耐磨性、輥距調節精度,都影響高填充物料的混煉效果。例如物料含硬質顆粒時,輥面硬度比最大產量更值得關注;頻繁升降溫度時,加熱與冷卻的切換速度比標稱最高溫度更關鍵。若現有開煉機在這些方面沒有余量,選型時應重點比較溫控曲線和輥面處理工藝。利拿實業在橡塑混煉設備領域有多年積累,可提供符合高填充體系工況的非標定制方案,為混煉工藝留出調整空間。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。