

橡膠密封件尺寸頻繁波動,冷喂料擠出機溫度控制該從哪查起
冷喂料擠出機生產密封件尺寸不穩?先理順溫控與轉速參數
橡膠密封件對尺寸一致性和外觀要求嚴苛,擠出環節一旦出現溫度漂移或轉速波動,廢品率會在一兩個班次內明顯抬頭。很多現場人員的第一反應是懷疑設備硬件損壞,其實更大的可能性出在冷喂料擠出機廠家設定的工藝參數與膠料特性不匹配上。本文從溫度分區、機頭壓力、螺桿轉速三個維度,梳理一套不拆機就能執行的排查思路,幫你在調機與選型之間找到合理的判斷依據。
溫度分層控制,是密封件擠出的關鍵關口
冷喂料擠出與熱喂料最大的區別,在于膠料以常溫狀態進入機筒,升溫幾乎完全依靠外部加熱和螺桿剪切完成。如果加溫段與塑化段的溫度設定缺乏梯度,膠料容易出現外焦內生的狀況,反映到密封件產品上就是表面粗糙、內部氣孔或熟化程度不均。
判斷設備溫控能力,不需要只看顯示數值,重點觀察兩點:實際溫度波動區間是否穩定,升溫后回穩時間是否過長。同一個配方,在不同季節、不同批次膠料下,對溫度敏感度差異很大。那些反復出現尺寸超差的產線,往往不是設備精度不夠,而是沒有針對冷喂料工藝重新校驗溫度曲線。這里也提醒一點:與冷喂料擠出機廠家溝通時,盡量提供膠種和門尼粘度范圍,比只報型號更能獲得有效支持。

機頭壓力與螺桿轉速,尺寸波動的隱藏變量
擠出尺寸是否穩定,除了溫度,機頭壓力波動是另一個常見根源。壓力不穩直接導致出料量變化,密封件的外徑和內徑隨之擺動。而機頭壓力又與螺桿轉速、過濾網目數、機頭流道結構強相關——轉速略微上調,壓力可能成倍變化。
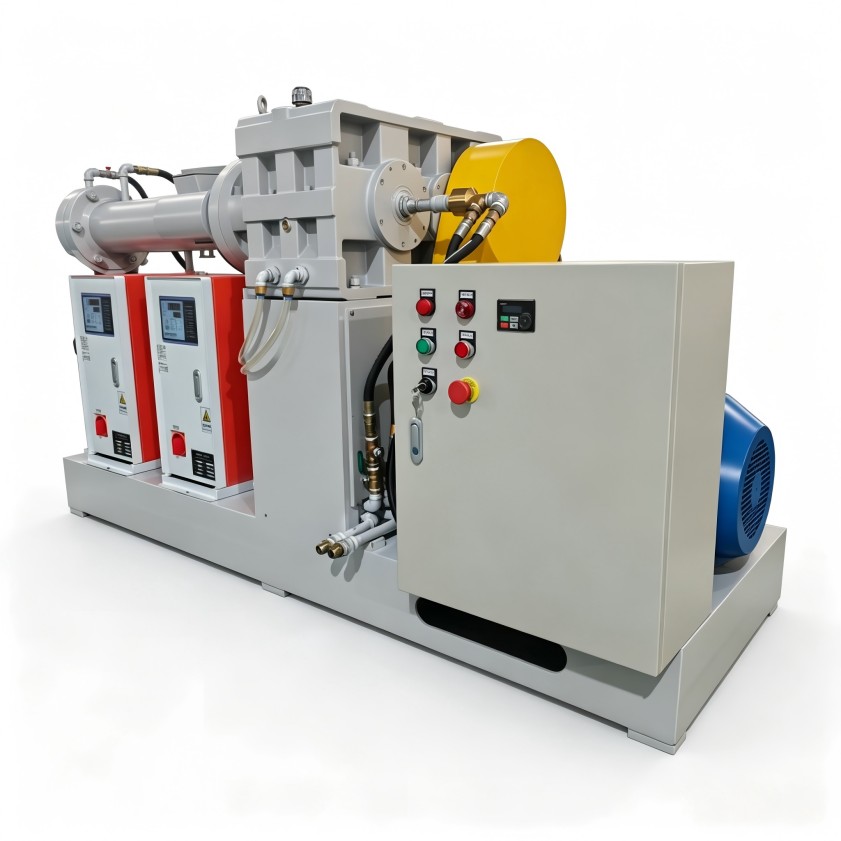
密封件膠料在機頭內停留時間過長,還會帶來局部焦燒,產品上出現硬顆粒或裂口。這種問題僅靠調溫難以解決,需要同步確認螺桿的剪切能力和機頭流道的通暢性。對現場操作者來說,建立轉速—壓力—尺寸的對應記錄,比憑手感調機更有說服力。冷喂料擠出機廠家在做設備選型時,也應主動詢問客戶膠料的硬度范圍和過濾精度要求,避免設備能力與實際工況錯位。
異常排查,建議按這個順序做
出現尺寸波動或焦燒現象時,不用急著拆螺桿,按以下順序逐項排查,多數問題能快速定位:
- 先校準溫度:用接觸式測溫槍對比機筒各區實際溫度與控制表顯數值,溫差超過設定容忍范圍再檢查加熱器和熱電偶。
- 再看轉速穩定性:空載與帶料狀態下分別記錄轉速波動,確認變頻器和傳動系統是否正常。
- 最后測機頭壓力:在擠出口安裝臨時壓力傳感器,觀察壓力曲線是否平滑,判斷是否存在堵塞或喂料不均。
這套排查邏輯同樣適用于新設備驗收。向冷喂料擠出機廠家要求提供相同的驗證流程,能更客觀地比較不同設備的工藝適應性。
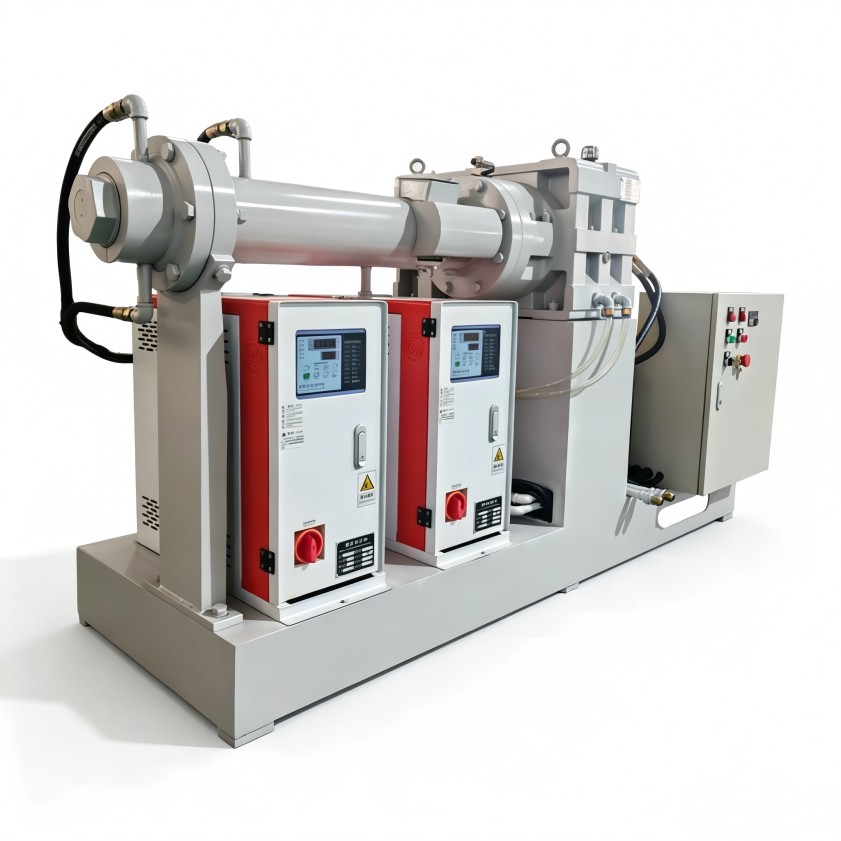
選型階段,把工藝參數溝通放在報價之前
采購冷喂料擠出機,最先確定的不是容積或電機功率,而是你的膠料特性和生產節奏。密封件產品種類多、批次切換頻繁,對設備清潔便利性和溫控響應速度的要求,往往比單純產能更關鍵。部分產線同時做橡膠和塑料制品,更需要在機筒結構和加熱方式上做定制安排。
利拿實業的技術團隊在客戶提供膠種配方、產能要求和現有工況后,會給出配置建議和投資回報測算。設備交付不等于服務結束,后續的工藝陪產和生產培訓同樣是降低隱性成本的重要環節。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
