

色母粒試產總有色差?小型擠出機的溫控細節值得細看
色母粒打樣總靠“碰運氣”?小型擠出機的溫控細節值得細看
色母粒配方在小批量試產階段出現色差,是很多改性車間的頭疼問題。同一鍋料,前后兩批顏色深淺不一致,往往不是配方問題,而是設備溫控能力沒跟上。尤其使用小型擠出機進行打樣時,設備體積小、加熱響應快,控溫偏差反而更容易被放大。
不少廠家把問題歸咎于操作師傅的手感,反復調整螺桿轉速或喂料比例,效果卻不穩定。實際上,色母粒中顏料分散與熔體溫度直接相關,若溫控系統存在滯后或波動,剪切熱的產生與散失無法匹配,色差自然會反復出現。下文從溫度控制、停留時間和裝配細節三個維度,聊聊小型設備上容易被忽略的改善空間。
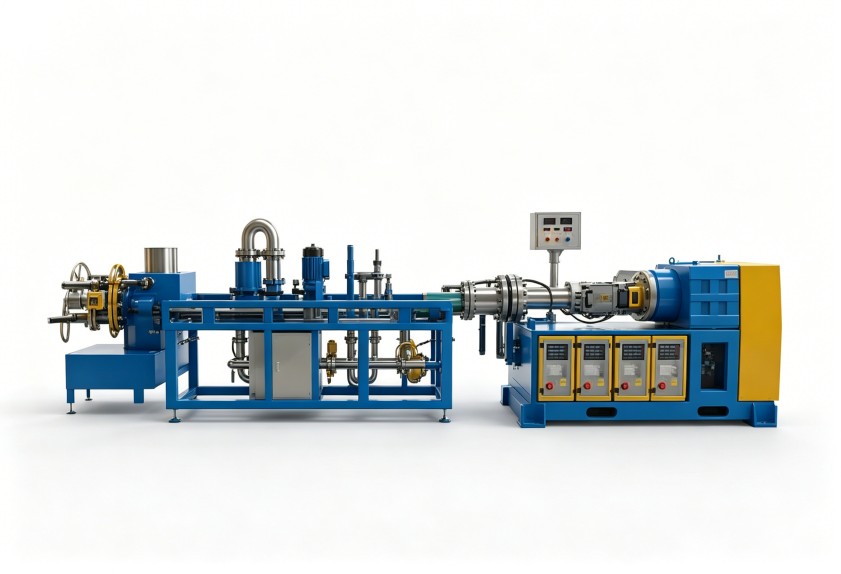
機身溫度分區:設定相同不等于實際相同
許多設備的分區加熱看似齊全,但各區段實際溫度與設定值之間存在偏差。對于小型擠出機而言,機身緊湊、加熱圈與冷卻通道距離近,溫控邏輯若無法快速響應負荷變化,熔體溫度就容易出現鋸齒狀波動。判斷設備溫控性能時,可以關注升溫階段的超調量以及穩定后的波動幅度,這兩項直接關系到批量試產的顏色重現性。
需要留意的是,熱電偶的安裝位置也會影響反饋真實性。若測溫點靠近加熱器而非熔體流道,顯示溫度就無法代表物料真實溫度,這種情況下調整工藝參數往往事倍功半。設備出廠前如經過溫度均勻性校驗,試產階段的調試效率會明顯不同。
螺桿構型與停留時間決定分散效果
色差之外,顏料團聚體導致的色點問題,在小型擠出機試產中也十分常見。顏料在熔體中的分散效果,不只看螺桿轉速,更取決于物料在機筒內的停留時間分布與剪切歷史。色母粒載體的熔點、黏度特性不同,所需的剪切強度和均化時間也不一樣。若是加工窗口較窄的顏料體系,螺桿構型是否提供足夠的捏合與回流,往往是分散均勻與否的分水嶺。
對多品種、小批量的試產場景來說,頻繁更換物料時的清理便利性同樣值得納入評估。設備內部存在死角或拆卸不便,殘留料會混入下一批次,造成顏色污染。這類問題不算復雜,但會給日常生產管理增加不少隱性成本。
裝配細節對溫控穩定性的影響容易被低估
設備使用一段時間后,加熱圈與機筒之間的貼合度會因熱脹冷縮和拆裝磨損而變化。間隙增大,傳熱效率下降,溫控系統就需要更長的啟停周期來維持設定溫度,熔體溫度的波動幅度隨之增加。定期檢查加熱元件接觸面、校準傳感器讀數,是維持小型擠出機控溫精度的基礎工作。
此外,冷卻系統的流量穩定性也直接影響溫度調節速度。若冷卻管路有結垢或流量波動,溫度下調時會明顯滯后,容易造成局部過熱或降解。將溫控系統納入日常點檢項目,比等到出現色差后再排查更有效。
試產場景下的小型擠出機選型方向
色母粒試產對設備的核心訴求,是在小批量條件下盡量還原連續生產的溫度與剪切條件,這樣才能為后續放大生產提供可靠參考。關注溫度控制精度、物料停留時間分布以及拆裝清理便利性,比單純比較噸產量更有實際意義。若是配方體系較多且調整頻繁,設備是否支持快速換色和工藝參數記錄功能,也會影響試產效率。
利拿實業在橡塑混煉成型設備領域積累了多年研發經驗,支持根據您的膠種體系與試產工況提供非標定制化方案。如需結合具體的色母粒配方和溫控要求評估設備配置,可與利拿實業技術團隊直接溝通。
