

油加熱開煉機(jī)輥溫不穩(wěn)?先查導(dǎo)熱油循環(huán)和輥筒間隙
輥溫忽高忽低,密封件尺寸跟著波動(dòng)?油加熱開煉機(jī)的溫控短板要這樣查
橡膠密封件生產(chǎn)對開煉機(jī)輥溫的穩(wěn)定性要求很高。輥溫波動(dòng),膠料塑性就不一致,同一批產(chǎn)品尺寸公差可能直接超限,廢品率隨之上升。很多廠家把問題歸咎于膠料批次差異,實(shí)際上,油加熱開煉機(jī)的導(dǎo)熱油循環(huán)效率和輥筒間隙變化才是更常見的幕后原因。本文從溫控配置、間隙調(diào)整和維護(hù)管理三個(gè)層面,幫您建立一套排查思路。
輥溫不穩(wěn),先看導(dǎo)熱油循環(huán)是否順暢
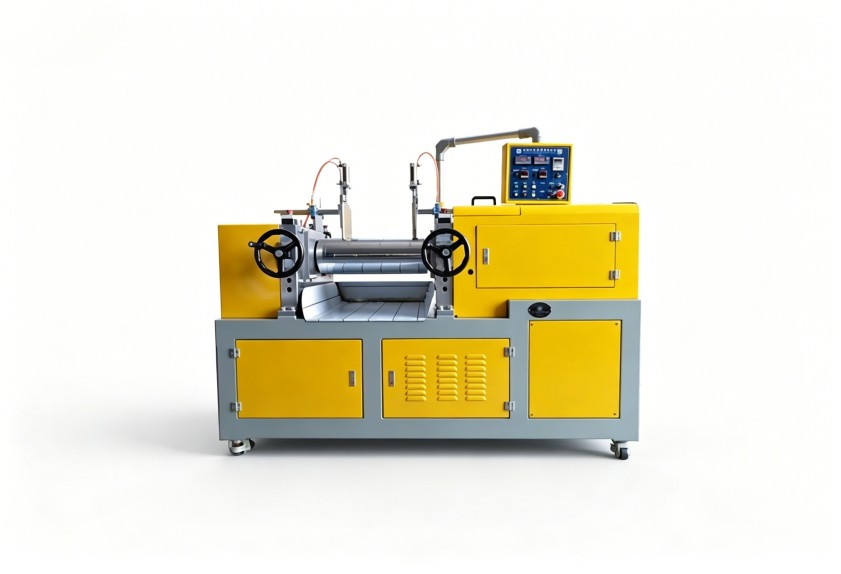
油加熱開煉機(jī)依靠導(dǎo)熱油在輥筒內(nèi)部循環(huán)來維持溫度。循環(huán)不暢,輥面溫度就會(huì)呈現(xiàn)區(qū)域性偏差——比如兩端溫度正常、中間偏低,或者升溫速度明顯變慢。建議優(yōu)先檢查以下環(huán)節(jié):
- 導(dǎo)熱油管路是否存在局部積碳或堵塞,導(dǎo)致流量下降
- 油泵出口壓力是否穩(wěn)定,壓力波動(dòng)往往意味著油路中有氣體或雜質(zhì)
- 加熱功率與輥筒實(shí)際散熱面積是否匹配,小馬拉大車時(shí),輥溫會(huì)長期達(dá)不到設(shè)定值
如果現(xiàn)場排查后仍無法解決,需要評估設(shè)備設(shè)計(jì)層面的加熱功率裕量和油路布局是否合理。
輥筒間隙變化,比溫度表更值得關(guān)注
輥溫不穩(wěn)還有一個(gè)容易被忽略的關(guān)聯(lián)因素:輥筒間隙。油加熱開煉機(jī)運(yùn)行中,軸承磨損或機(jī)架剛性不足會(huì)導(dǎo)致輥距發(fā)生微米級偏移。輥距變了,膠料通過輥隙時(shí)的剪切生熱就變了,實(shí)測輥溫自然會(huì)跟著上下跳動(dòng)。
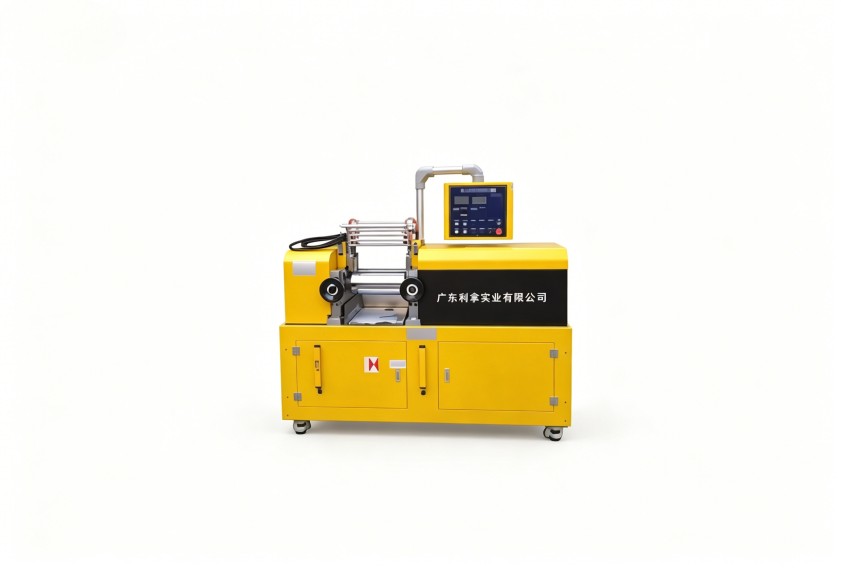
這類問題在頻繁調(diào)距的密封件生產(chǎn)中尤為明顯。排查時(shí)可以在空載狀態(tài)下用塞尺復(fù)核兩端輥距的一致性。若偏差反復(fù)出現(xiàn),就要考察設(shè)備機(jī)架結(jié)構(gòu)、軸承座定位方式和輥筒材質(zhì)的導(dǎo)熱均勻性——這些屬于設(shè)備基礎(chǔ)設(shè)計(jì)能力,不是簡單調(diào)整操作參數(shù)能解決的。
生產(chǎn)管理上的兩個(gè)常見疏漏
除了設(shè)備本身,生產(chǎn)環(huán)節(jié)的連鎖反應(yīng)同樣會(huì)放大輥溫波動(dòng)。一是保溫時(shí)間設(shè)置不合理,膠料在輥面上停留時(shí)間過短,溫度尚未平衡就進(jìn)入下一道工序;二是冷卻水閥門手動(dòng)調(diào)節(jié)滯后,導(dǎo)熱油溫度已經(jīng)回落,操作工才發(fā)現(xiàn)需要干預(yù)。建立輥溫趨勢記錄表,每半小時(shí)記錄一次實(shí)際輥溫與設(shè)定值偏差,能夠幫助判斷是偶發(fā)問題還是系統(tǒng)性偏差。
把輥溫穩(wěn)定性當(dāng)作選型指標(biāo)
對于密封件廠家來說,換新設(shè)備時(shí)不要只看加熱功率大小,更值得關(guān)注的是溫控精度、輥筒內(nèi)部流道設(shè)計(jì)和溫控系統(tǒng)的響應(yīng)速度。油加熱開煉機(jī)如果能在滿負(fù)荷連續(xù)運(yùn)行條件下保持輥溫穩(wěn)定,膠料的門尼粘度波動(dòng)就會(huì)更小,硫化后的收縮率也更可控。選型時(shí)可以向供應(yīng)商索取同類型膠料的溫控實(shí)測曲線,再結(jié)合產(chǎn)能需求判斷設(shè)備裕度。
利拿實(shí)業(yè)在橡塑混煉成型設(shè)備領(lǐng)域積累了多年研發(fā)經(jīng)驗(yàn),熟悉橡膠密封件生產(chǎn)對溫控精度和設(shè)備穩(wěn)定性的實(shí)際要求。如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估方案,可與利拿實(shí)業(yè)技術(shù)團(tuán)隊(duì)進(jìn)一步溝通。
