

硫化機故障代碼反復報警?先分清電氣與液壓兩類誘因
硫化機故障代碼提示后,怎樣快速鎖定問題方向
硫化機在輪胎制造環節中承擔著最后一道定型工序,一旦控制面板出現故障代碼,直接受影響的就是當班產量與硫化工藝的穩定性。許多設備管理者第一反應是翻閱報警手冊,但代碼本身只是結果,真正需要判斷的是故障源頭在電氣控制側還是在液壓執行側。本文從報警類型、排查邏輯、日常管理三個層面展開,幫助您在現場少走彎路。
一、故障代碼背后的兩類常見來源
硫化機屬于典型的機電液一體化設備,報警代碼大多由兩類系統觸發。
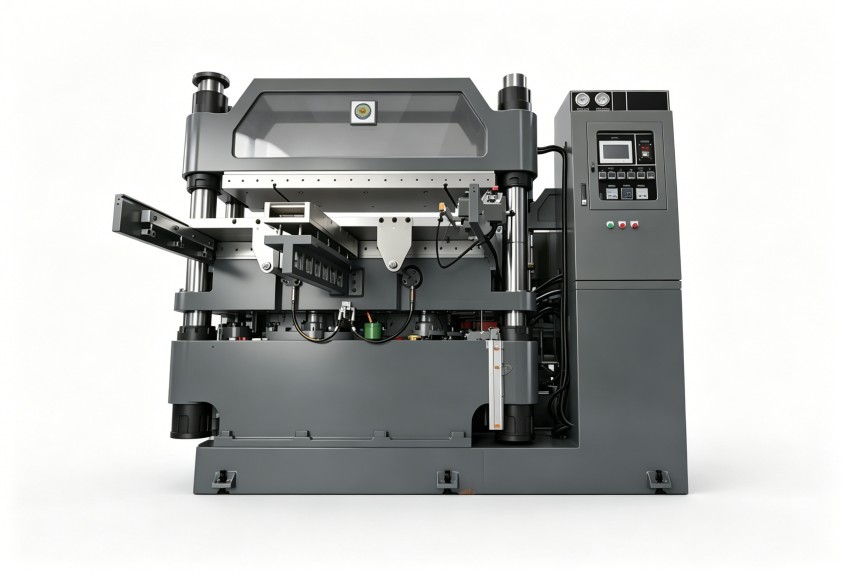
電氣系統的問題往往表現為傳感器信號異常、通訊中斷或加熱溫控偏差。比如熱電偶反饋值與設定值偏差過大,或者PLC輸入點位偶發誤動作,屏幕上就會彈出對應代碼。這類故障的特點是時有時無,容易讓人誤判為偶發干擾。
液壓系統的問題則更多指向執行動作不到位。硫化機開合模、頂出、鎖緊都依賴液壓缸動作,若壓力繼電器未達到設定閾值,或比例閥動作滯后,系統同樣會報錯。這類故障通常伴隨異響、爬行或到位超時等現象。
建議現場先把報警代碼對應的類別查清,再決定從哪個方向入手。胡亂更換元件不僅成本高,還可能掩蓋真實故障點。
二、現場排查的先后順序
第一步不是拆元件,而是確認報警發生時的工況。
- 記錄報警代碼、發生時刻、當時處于哪個動作階段
- 觀察液壓站油溫、油壓表讀數是否在正常范圍
- 檢查相應傳感器插頭是否松動、線路有無磨損破皮
若報警發生在換模或調試后,優先懷疑接線錯誤或參數被改動;若發生在連續生產多小時后,優先檢查油溫升高導致的液壓件性能漂移。
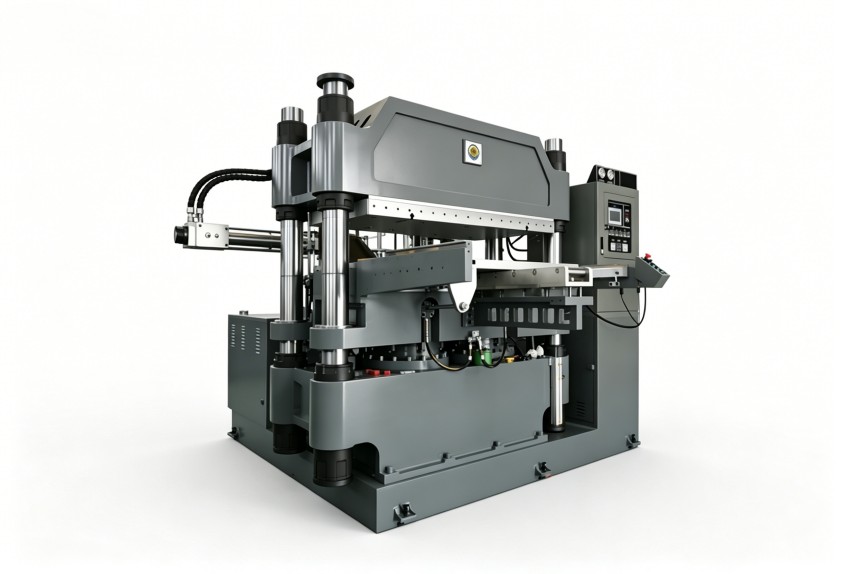
遇到需要查閱代碼含義的情況,務必對照設備隨機的說明書。不同廠家對代碼的定義方式不同,沒有統一標準,經驗判斷必須結合本機資料進行。
三、從根源減少故障代碼出現頻率
停機處理已經發生的報警只是被動應對。真正有效的做法,是把故障代碼的出現頻次當成設備健康狀態的晴雨表。
液壓油清潔度是硫化機故障的常見源頭之一。油液污染會導致閥芯卡滯、壓力波動,進而觸發各類壓力類報警。按周期檢測油品,配合定期更換濾芯,能減少相當一部分液壓側誤報。
電氣方面則要重點關注線束老化與端子松動。硫化機屬于熱環境設備,長期高溫會加速絕緣層老化,導致信號失真。每次保養時用熱成像儀掃一遍電控柜,比等報警出現再排查更節省時間。
操作人員的日常點檢習慣同樣重要。交接班時確認報警歷史記錄、觀察液壓系統有無異常噪聲,這些簡單的動作能幫助維修團隊更快定位問題。
四、從設備源頭降低故障概率
故障代碼是設備運行狀態的反饋信號,頻繁報警往往意味著設備本身的基礎性能存在短板。對于計劃采購或升級設備的客戶而言,與其糾結單個代碼的處理辦法,不如關注設備整體的設計冗余與制造精度。
利拿實業在橡塑混煉成型裝備領域積累了多年研發經驗,密煉機、開煉機、造粒機等設備在電氣與液壓系統的匹配性上經過持續優化,幫助客戶減少因設備基礎缺陷引起的停機困擾。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
