

線纜料擠出表面不光滑?先看冷喂料擠出機溫度控制
線纜料擠出波動,問題往往出在溫度與剪切平衡上
電線電纜料的擠出成型,最怕的不是設備停機,而是停機前那一批表面粗糙、尺寸忽大忽小的半成品。膠料從喂料口進入機筒后,要經歷輸送、壓縮、塑化、均化多個階段,任何一個環節的溫度或剪切控制失準,都會直接反映在制品表面。很多廠家把問題歸咎于配方,實際上冷喂料擠出機工作原理中的溫控邏輯與螺桿構型匹配,往往才是真正的變量。
冷喂料擠出機如何完成塑化與輸送
與熱喂料設備不同,冷喂料擠出機直接處理室溫狀態的膠條。其工作原理的核心在于:通過螺桿的旋轉,將膠料在機筒內不斷壓縮、剪切、摩擦生熱,配合外部控溫系統,使膠料在到達機頭前達到均勻可塑狀態。
這個過程并不復雜,但難點在于“均勻”二字。膠料在螺槽中受到的剪切程度從喂料段到均化段是漸變的,如果螺桿設計不能匹配膠料的門尼黏度,就會出現局部過塑化或塑化不足。對電線電纜料而言,絕緣料和護套料的黏度特性不同,對螺桿長徑比和壓縮比的要求也有明顯差異。
三個影響線纜料擠出穩定性的關鍵技術點
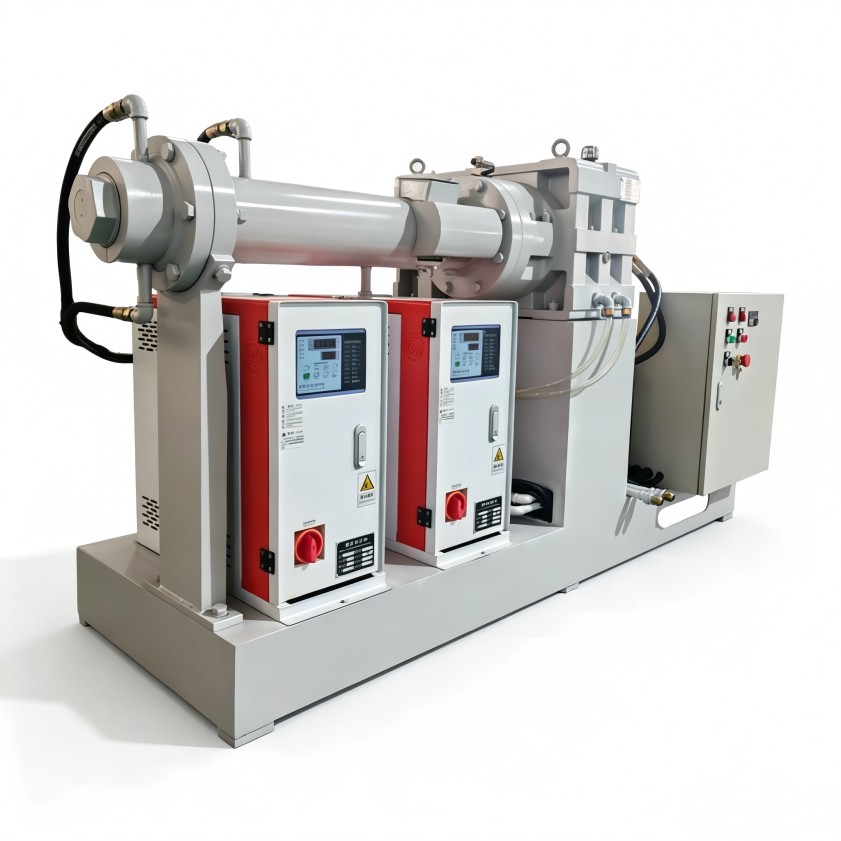
溫度分區的精度控制。 冷喂料擠出機的機筒通常分為多個獨立溫控區,從喂料段到均化段,溫度梯度需要根據膠料配方進行預設。對電線電纜料來說,PVC類材料與交聯聚乙烯類材料的溫度窗口完全不同。控溫精度不足時,膠料在機筒內提前硫化或降解,產生的焦燒顆粒會直接堵住濾網,造成機頭壓力波動。
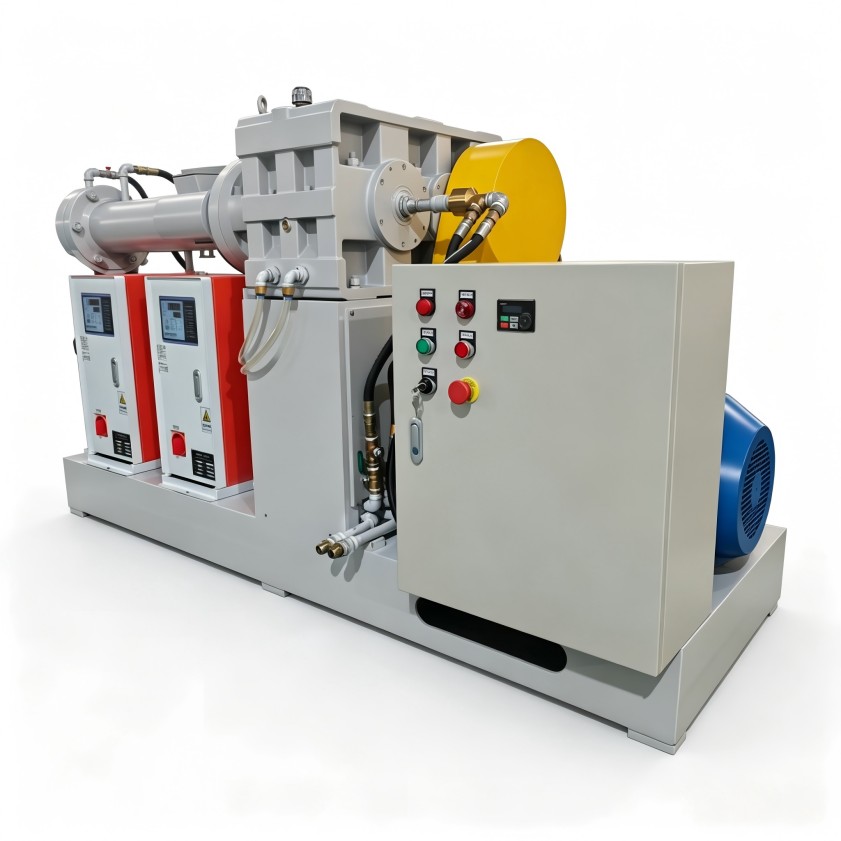
剪切熱的平衡能力。 螺桿轉速提升會帶來產出效率的提升,但剪切熱也會同步上升。設備能否在高速運轉下仍維持穩定的溫度場,是衡量冷喂料擠出機性能的重要維度。若冷卻水道設計不合理或溫控響應滯后,操作人員只能被迫降速生產,實際效率反而下滑。

過濾裝置與機頭壓力的匹配。 線纜料對雜質含量要求較高,濾膠裝置是標配。但濾網的目數選擇要與螺桿的輸送能力匹配,否則容易因壓力過高導致膠料從喂料口返料。
從設備選型角度提升線纜料生產穩定性
生產穩定性是設計出來的,不是操作調試出來的。在選擇冷喂料擠出機時,建議先把以下三個問題列清楚:
- 膠料的門尼黏度范圍與軟化點區間;
- 現有產能要求對應的螺桿轉速區間;
- 是否需要頻繁切換物料,切換時的清洗便利性如何考量。
這些信息直接決定了螺桿構型、長徑比、溫控分區數量的選擇方向。利拿實業在橡塑混煉成型設備領域積累了15年以上研發經驗,其冷喂料擠出機在溫控精度和螺桿構型匹配上支持按膠料特性進行非標定制,幫助客戶在設備階段就鎖定穩定性基礎。
設備到位之后,建議對操作人員進行溫度設定邏輯培訓,重點講解升溫與降溫的響應時間差異,避免憑經驗盲目調整設定值。穩定的生產,從來不是靠某一個部件完成的,而是整條溫度與剪切控制鏈協同工作的結果。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
