

色母粒生產(chǎn)色差不穩(wěn)定?先查開(kāi)煉機(jī)的時(shí)間與溫度控制邏輯
色母粒混煉色差與分散不良?先調(diào)整開(kāi)煉機(jī)的時(shí)間、填充系數(shù)與溫控
色母粒批次之間出現(xiàn)色差,或者薄膜制品表面露出未分散的顏料點(diǎn),大多數(shù)時(shí)候問(wèn)題不在配方,而在混煉這一環(huán)。很多工廠第一反應(yīng)是延長(zhǎng)時(shí)間,但時(shí)間過(guò)長(zhǎng)反而讓樹(shù)脂降解、顏色發(fā)黃。要穩(wěn)定母粒質(zhì)量,需要把塑料開(kāi)煉機(jī)當(dāng)作一個(gè)可控的工藝單元:時(shí)間只是變量之一,填充系數(shù)和輥筒溫度精度往往更值得先查。本文按排查順序拆解這三個(gè)參數(shù),并提供建立批次記錄的方法。
先分清色差和分散不良發(fā)生在哪個(gè)環(huán)節(jié)
母粒出片時(shí)就能看到色點(diǎn)或色塊,說(shuō)明顏料團(tuán)聚體還沒(méi)打開(kāi);如果出片顏色均勻,但后續(xù)制品出現(xiàn)色差,則可能是開(kāi)煉溫度偏高導(dǎo)致載體樹(shù)脂輕微降解。兩種情況對(duì)參數(shù)的調(diào)整方向不同,所以先別急著改時(shí)間,先看現(xiàn)象、對(duì)工藝記錄,再?zèng)Q定動(dòng)哪個(gè)參數(shù)。
三個(gè)參數(shù)按什么順序排查
排查塑料開(kāi)煉機(jī)的色差問(wèn)題,建議按時(shí)間、填充系數(shù)、溫控精度依次確認(rèn)。一次只動(dòng)一個(gè)變量,否則出了問(wèn)題很難判斷是哪一項(xiàng)造成的。
時(shí)間不夠與時(shí)間過(guò)長(zhǎng),表現(xiàn)并不一樣
時(shí)間不足,顏料團(tuán)聚體沒(méi)有充分剪切開(kāi),出片能直接看到色點(diǎn);時(shí)間過(guò)長(zhǎng),樹(shù)脂剪切降解,顏色偏黃,批次之間也難以復(fù)現(xiàn)。判斷標(biāo)準(zhǔn)不是固定幾分鐘,而是看設(shè)定時(shí)間與出片外觀的對(duì)應(yīng)關(guān)系。同一配方出現(xiàn)時(shí)好時(shí)壞,先查時(shí)間控制是否波動(dòng)。
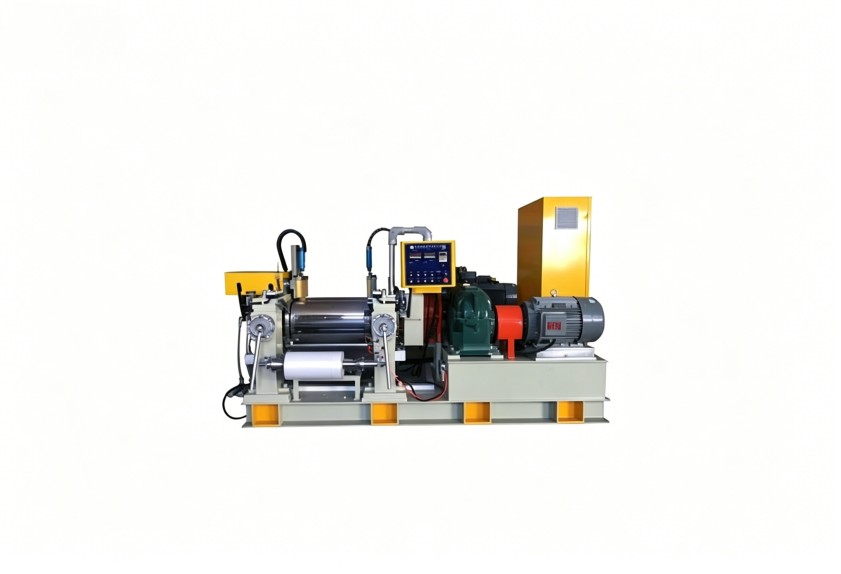
填充系數(shù):越小不一定越好
填充系數(shù)太低,物料在輥縫間打滑,剪切力上不去;太高,堆積的熱量散不掉,容易局部過(guò)煉。對(duì)色母粒而言,顏料比表面積大、填料量高,填充系數(shù)的可調(diào)范圍更窄。調(diào)整時(shí)參考設(shè)備說(shuō)明,以實(shí)際分散效果為準(zhǔn),不要照搬通用參數(shù)。
溫度波動(dòng)為什么最難察覺(jué)
輥筒表面溫度一旦波動(dòng),顏料熔融狀態(tài)跟著變,分散效果也隨之漂移。熒光色母、高顏料含量配方對(duì)溫差尤其敏感,前后輥溫差幾度,色相就有肉眼可見(jiàn)的變化。只盯著表頭不夠,還要定期校驗(yàn)傳感器和溫控閥動(dòng)作是否正常。
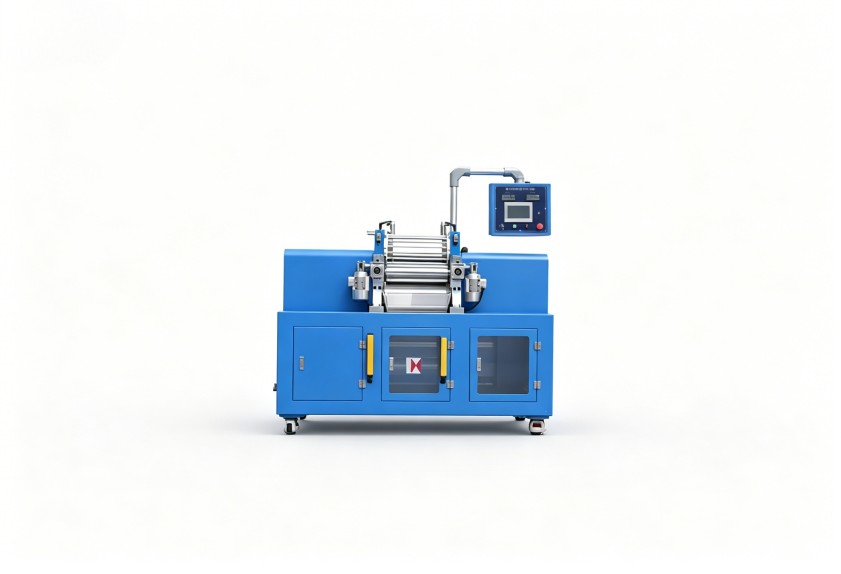
設(shè)備狀態(tài)不穩(wěn),參數(shù)調(diào)整會(huì)失真
塑料開(kāi)煉機(jī)的輥距左右不一致、輥面磨損、冷卻水道局部堵塞,都會(huì)讓相同參數(shù)產(chǎn)生不同結(jié)果。建議在做參數(shù)調(diào)整前,先確認(rèn)設(shè)備基礎(chǔ)狀態(tài):輥面、軸承、溫控閥、潤(rùn)滑是否正常。設(shè)備偏移沒(méi)有排除,參數(shù)記錄再全也難以重復(fù)。溫控均勻性直接決定批次復(fù)現(xiàn)能力,這也是選型時(shí)容易被忽略的一項(xiàng)。
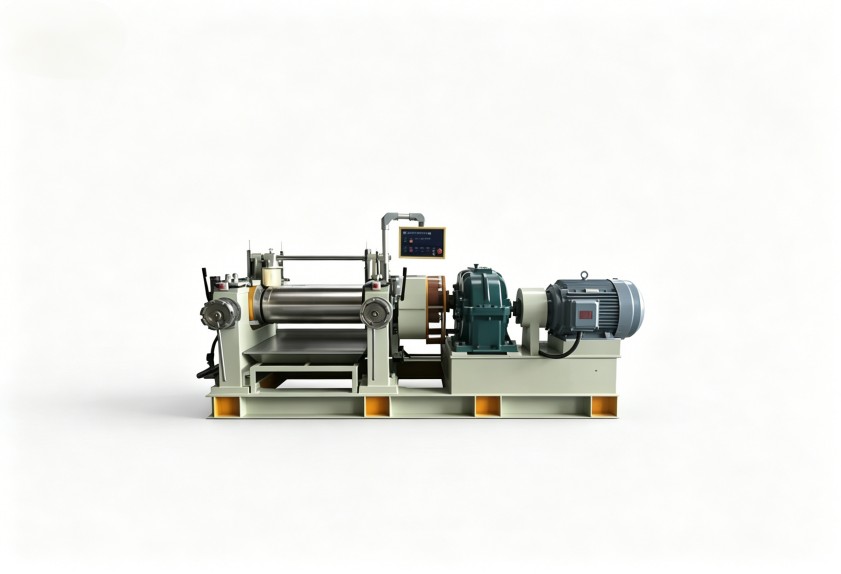
把批次記錄變成自己的工藝數(shù)據(jù)庫(kù)
每次生產(chǎn)時(shí)記錄時(shí)間、填充系數(shù)、設(shè)定溫度、實(shí)際出片溫度和扭矩曲線,積累一段時(shí)間后,就能找到適合特定配方的參數(shù)區(qū)間。遇到原料批次變化或設(shè)備微偏移,也能更快判斷原因。在塑料開(kāi)煉機(jī)上做批次記錄,數(shù)據(jù)積累比臨時(shí)調(diào)機(jī)更有價(jià)值,也是后續(xù)做工藝優(yōu)化的依據(jù)。
如需獲取針對(duì)性的設(shè)備選型建議與工藝優(yōu)化方向,可聯(lián)系利拿實(shí)業(yè)技術(shù)團(tuán)隊(duì)。
