電線電纜料混煉批次波動大?先從開煉機溫度控制細節排查
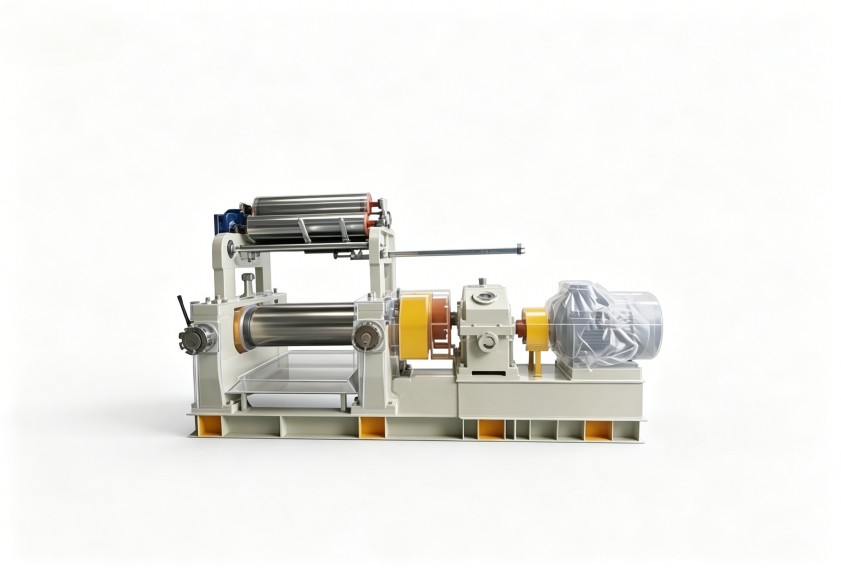
塑料開煉機溫控波動時,電線電纜料批次穩定性從哪里查起?
電線電纜料的混煉質量,直接影響絕緣層和護套的電性能與使用壽命。用塑料開煉機生產PVC、PE或低煙無鹵電纜料時,同一配方出現批次波動并不少見:粉料團聚、局部焦燒、片材顏色不均,這些問題往往被歸因于操作工水平,卻很少有人檢查設備溫控本身。本文從輥面溫度分布、冷卻循環控制、批次管理制度三個角度,分析批次波動的原因與排查方向,幫助您減少返工和材料損耗。
輥面溫度與料溫,不是一回事
塑料開煉機的混煉效果,并不完全取決于溫度表上的設定值。熱量通過輥筒壁面傳遞給物料,輥面溫度分布、換熱效率、冷卻介質的流量變化,都會讓實際物料溫度偏離顯示值。如果整幅輥面溫差明顯,穩定劑、阻燃劑等小料就容易分散不均,最終在電纜料的力學性能和電性能上體現出來。因此排查批次波動,先要確認輥面溫度是否均勻,而不是急著調整配方或延長混煉時間。
先分清是設備狀態,還是工藝參數沒對齊
出現批次波動時,建議做三步基礎排查。第一,記錄各測溫點在空轉和負載狀態下的溫差;第二,觀察不同季節、不同生產節奏下的溫控曲線,看是否出現共性規律;第三,對照工藝卡,檢查設定溫度、投料順序、翻煉時間是否嚴格執行。如果操作相同而波動依舊,問題大概率出在設備溫控能力;如果操作本身出入大,則要從工藝紀律入手,前者需要改進設備,后者需要規范執行。
三個日常管理動作,減少批次差異
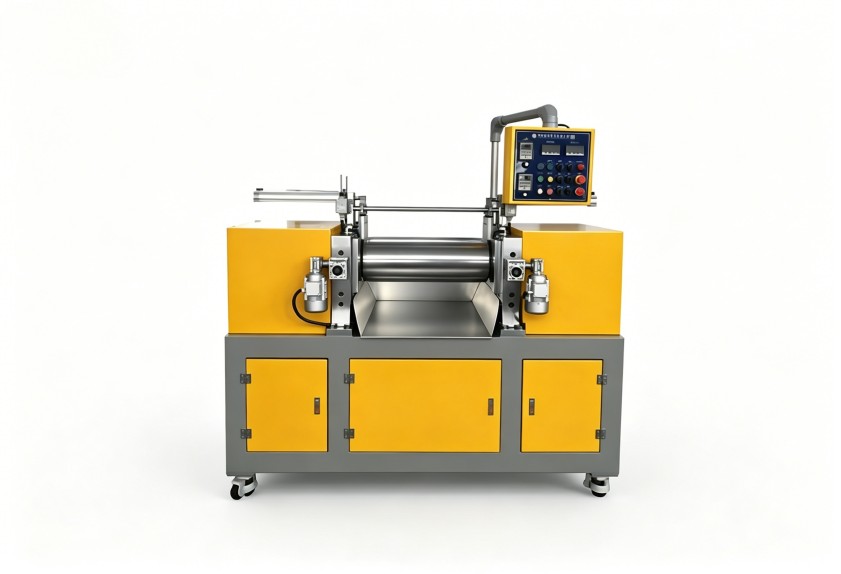
- 建立輥溫校準周期:測溫探頭漂移會讓顯示值失去參考意義,定期校準比臨時調整更有效。
- 關注冷卻水側狀態:水垢、流量不足會削弱降溫能力,高溫季節尤其明顯,不能只看加熱是否正常。
- 固定翻煉節奏:把翻煉次數和時間寫進作業指導書,減少人為因素帶來的變量。
把溫控需求寫進選型要求
對于電纜料廠家而言,塑料開煉機的價值不只體現在產能上,更體現在長期批次穩定性上。在選型或現有設備改造時,建議把溫度均勻性、響應速度和維護便利性作為重要考察項。利拿實業在橡塑設備領域擁有70多項自主專利技術,可結合電纜料配方特點優化溫控設計。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。