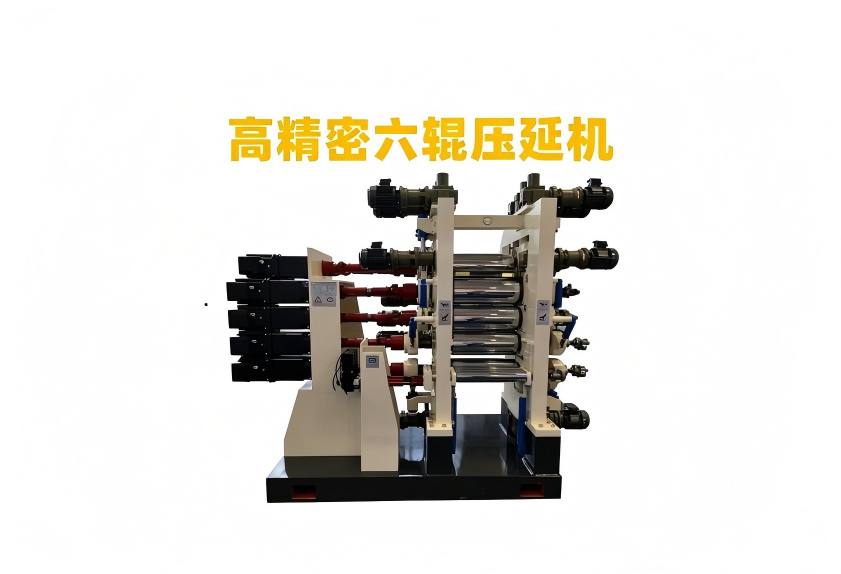
壓延設(shè)備出料厚度忽高忽低?先排查溫控滯后與輥距基準(zhǔn)
壓延設(shè)備出料厚度波動?排查順序比調(diào)機更重要
電線電纜料生產(chǎn)中,壓延設(shè)備的出料厚度一旦出現(xiàn)波動,絕緣層電阻和機械強度都會受影響,廢料率隨之上升。不少廠家遇到這種情況,第一反應(yīng)是重新校準(zhǔn)輥距或更換膠料,但往往過兩天又復(fù)發(fā)。實際上,厚度漂移很少是單一原因,溫控滯后、輥距基準(zhǔn)偏移、上游混煉不穩(wěn)定都可能是源頭。本文按異常判別、溫度、輥距與供料三個環(huán)節(jié)梳理排查思路,幫助工藝人員少走彎路。
先判斷波動類型,再決定動哪里
壓延工序的厚度波動按特征可分成兩類:周期性波動和隨機漂移。周期性波動通常與輥筒圓度、軸承間隙有關(guān),波動頻率跟隨輥筒轉(zhuǎn)速;隨機漂移更多由溫控或供料波動引起。建議先記錄波動周期、幅度以及對應(yīng)時間點,判斷是跟隨輥筒轉(zhuǎn)動,還是跟隨升溫/降溫或換料動作。盲目調(diào)節(jié)輥距,往往會掩蓋真實原因,增加后續(xù)排查難度。
溫控滯后:壓延設(shè)備厚度漂移的隱蔽變量
電線電纜料對溫度變化很敏感,尤其是PVC和交聯(lián)聚乙烯。壓延機輥筒內(nèi)部的熱媒循環(huán)存在熱傳遞滯后,顯示器溫度達到設(shè)定值時,輥面實際溫度可能還在爬升。這種滯后在設(shè)備啟動、提速或換料時最明顯,直接表現(xiàn)為厚度短時波動。排查時,不要只看儀表讀數(shù),要同時監(jiān)測輥筒橫向溫差和輥面溫度趨勢。如果橫向溫差偏大,片材中間和邊緣厚度很難一致。改善方向包括延長預(yù)熱時間、優(yōu)化熱媒流量分配,以及在溫控程序中加入更平緩的升溫曲線。
輥距基準(zhǔn)和上游混煉狀態(tài),決定波動能否根除
壓延設(shè)備的輥距看似是機械定位問題,實際上會隨輥筒熱膨脹變化。停機清洗后再開機,若沒有重新確認基準(zhǔn),出料厚度可能整體偏差。另一個容易被忽略的因素,是喂入壓延機的膠料狀態(tài)。如果密煉機或捏合機的混煉周期、填充系數(shù)設(shè)定不當(dāng),膠料塑化不均,經(jīng)過輥隙時就會產(chǎn)生局部應(yīng)力,表現(xiàn)為厚度突變或表面瑕疵。因此排查壓延問題時,建議將混煉溫度、排料時間和過濾環(huán)節(jié)一并納入記錄,形成從供料到壓延的完整數(shù)據(jù)鏈,而不是只盯著輥距調(diào)節(jié)。
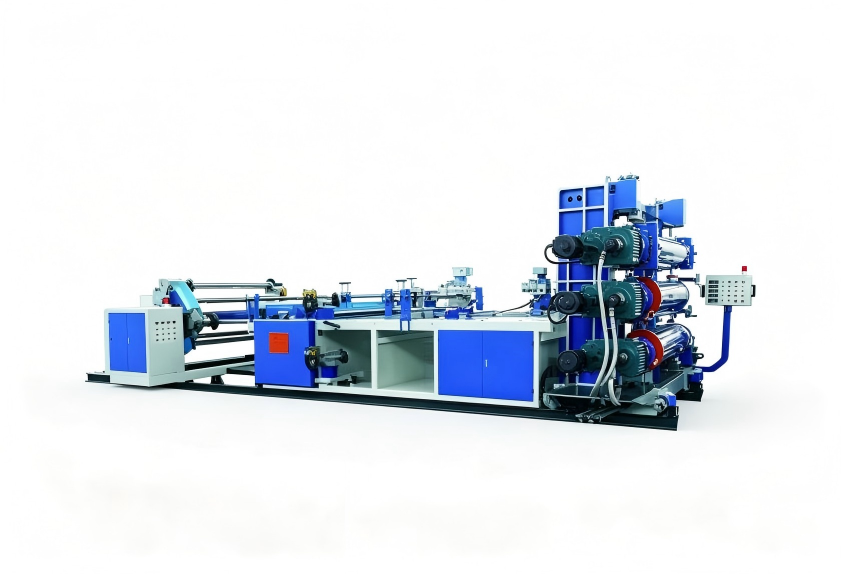
從一次排查到穩(wěn)定控制
厚度波動往往不是單一設(shè)備的問題,而是整條生產(chǎn)線參數(shù)配合的結(jié)果。將壓延工藝參數(shù)與上游混煉參數(shù)聯(lián)動管理,并建立定期校驗輥距基準(zhǔn)的制度,能有效減少同類異常重復(fù)發(fā)生。如果企業(yè)希望從設(shè)備層面減少這些波動,需要重新審視混煉、過濾和供料等環(huán)節(jié)的設(shè)備配置與自動化水平。
如需結(jié)合您的具體膠種配方、產(chǎn)能要求和生產(chǎn)工況評估方案,可與利拿實業(yè)技術(shù)團隊進一步溝通。