

開煉機出片總有小顆粒?先查溫度和翻煉節奏
線纜料開煉出片麻點反復出現,先別急著換設備
實際生產線上,最常見的場景是:配方沒變,換料批次也正常,偏偏開煉機出片后表面總有細小的麻點或顆粒。用手摸一下,粗糙感明顯;做成成品測性能,又未必超標。這種問題最讓人頭疼——說嚴重不嚴重,但既影響后續工序操作,又讓交付看起來不夠穩定。很多人第一反應是膠料本身有問題,或者設備已經老了。但如果把目光局限在“換料”或“整機更換”上,往往花了不少成本,問題卻依然在。
這一次,我們拋開籠統的“找設備廠家看看”,專門聊一聊線纜料開煉工序中,哪些日常可調的工藝細節,會導致出片外觀異常,以及從哪些方向排查更有效。讀完后,您至少能拿著這份思路,和車間班長或設備工程師做一次有針對性的對照檢查。
輥溫波動,是出片表面異常的第一嫌疑
對于PVC、PE或交聯料這類電纜絕緣材料,輥筒表面溫度直接決定物料在輥縫中的塑化狀態。多數開煉機的溫控方式,是通過輥筒內部通水或通油實現的。但“設定溫度”和“輥面實際溫度”之間,往往有滯后。
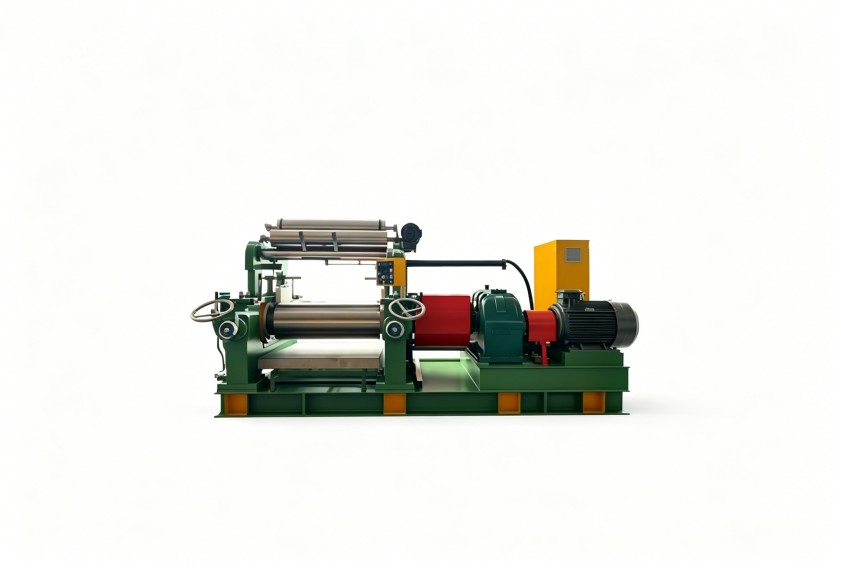
如果溫控精度不夠,比如輥面溫度在設定值上下反復波動超過5℃,膠料在輥縫里的軟化程度就會忽高忽低。軟化不充分的顆粒被輥筒碾壓后,并不會立刻消失,而是以半塑化狀態嵌入膠片表面,冷卻后就成了肉眼可見的麻點。
排查時建議先做兩件事:
- 用接觸式測溫槍實測輥面兩端和中間的溫度差,看是否超過工藝要求范圍
- 觀察升溫階段是否有明顯的溫度過沖現象,過沖往往會導致物料局部焦燒或塑化不均
填充系數和翻煉方式,直接影響分散效果
線纜料,尤其是含有阻燃劑或無機填料的配方,對剪切分散的要求很高。開煉機工作過程中,堆積在輥縫上方的料堆大小,決定了物料實際受到的剪切次數。如果填充系數偏低,堆積料太少,物料在輥縫中停留時間不足,填料團塊自然不容易打開。
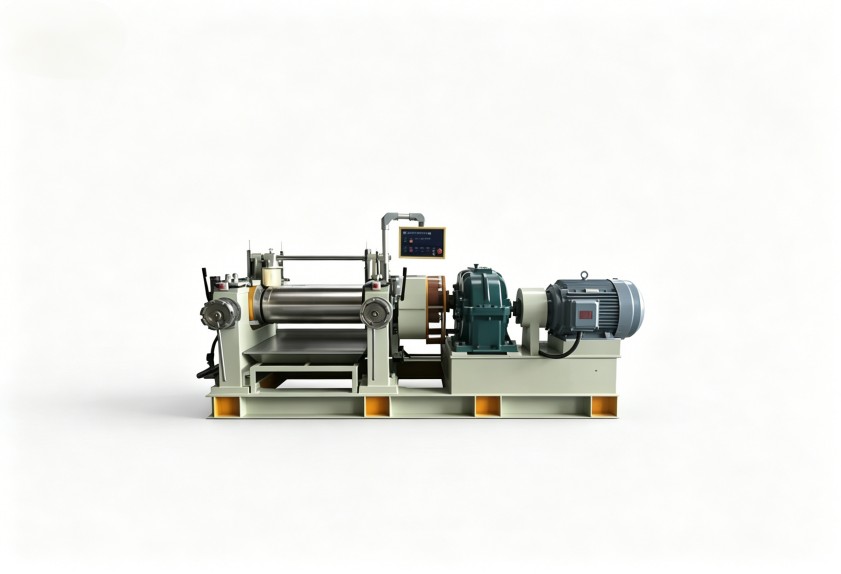
更常見的問題出在翻煉操作上。手動翻煉時,如果操作工的節奏不固定,或只做簡單的切割打卷,就會導致一部分物料在輥面上反復經過,而另一部分物料始終在料堆中間得不到充分剪切。這樣的膠料拉出來的片子,表面可能看不出明顯顆粒,但仔細觀察,會有局部光澤差異或輕微凹凸。
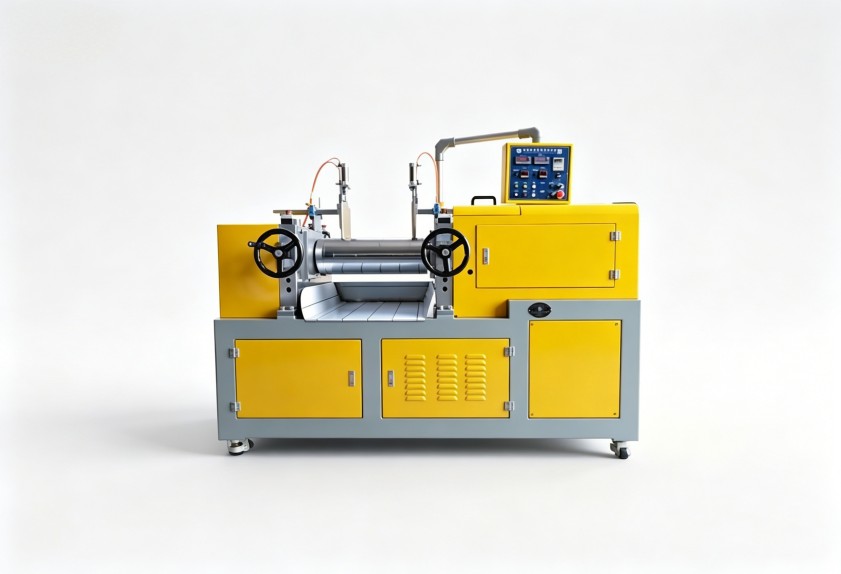
一個簡單的改善辦法是,在工藝卡上明確規定翻煉的切割方式、翻煉方向和持續時長,而不只是寫“翻煉均勻”。用標準化動作,減少人為波動。
從異常處理到設備能力,先做這兩項評估
當操作層面的因素都被排除后,再考慮設備本身的能力邊界也不遲。針對出片質量穩定性,重點看兩項:
第一,輥筒間隙的調節精度。間隙是否能在負載狀態下保持穩定,直接影響片材厚度的一致性和剪切效果。第二,溫控系統的響應速度。對于電纜料這種對溫度敏感的材料,更快的升溫補償意味著更小的輥面溫差,也就意味著更均勻的塑化。
利拿實業在開煉機的溫控管路設計與輥筒加工精度方面,有超過15年的技術積累,能夠為非標工況提供更貼合實際生產的混煉成型設備方案。
排查線纜料開煉出片問題,核心順序是:先查溫度實測值,再規范翻煉操作,最后評估設備精度。每一步都有明確的改善空間。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
