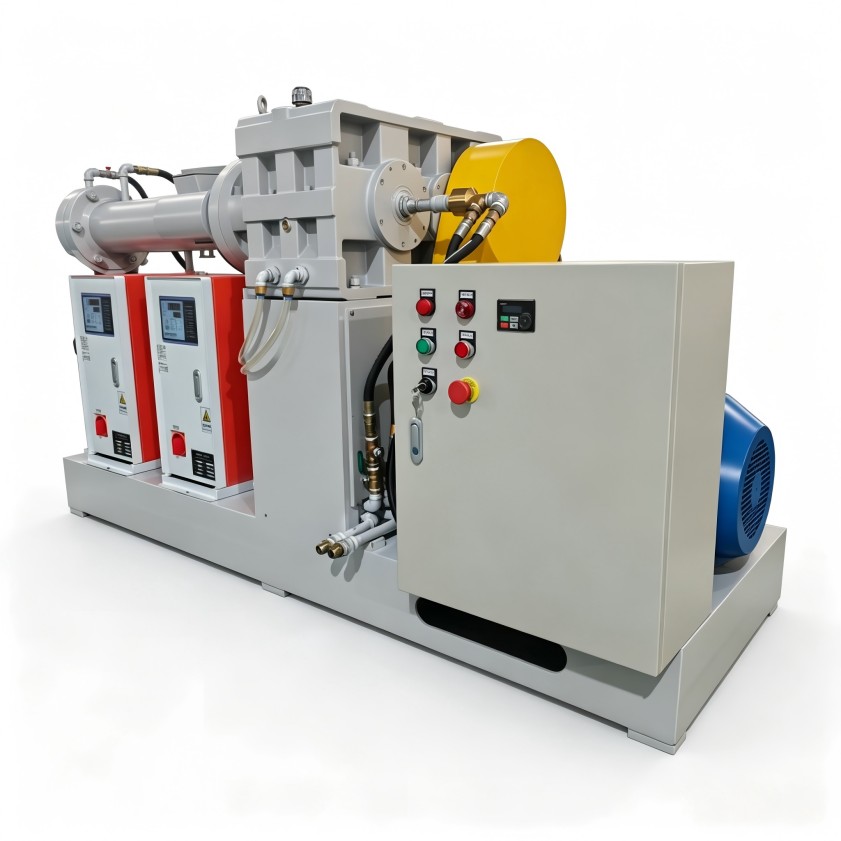
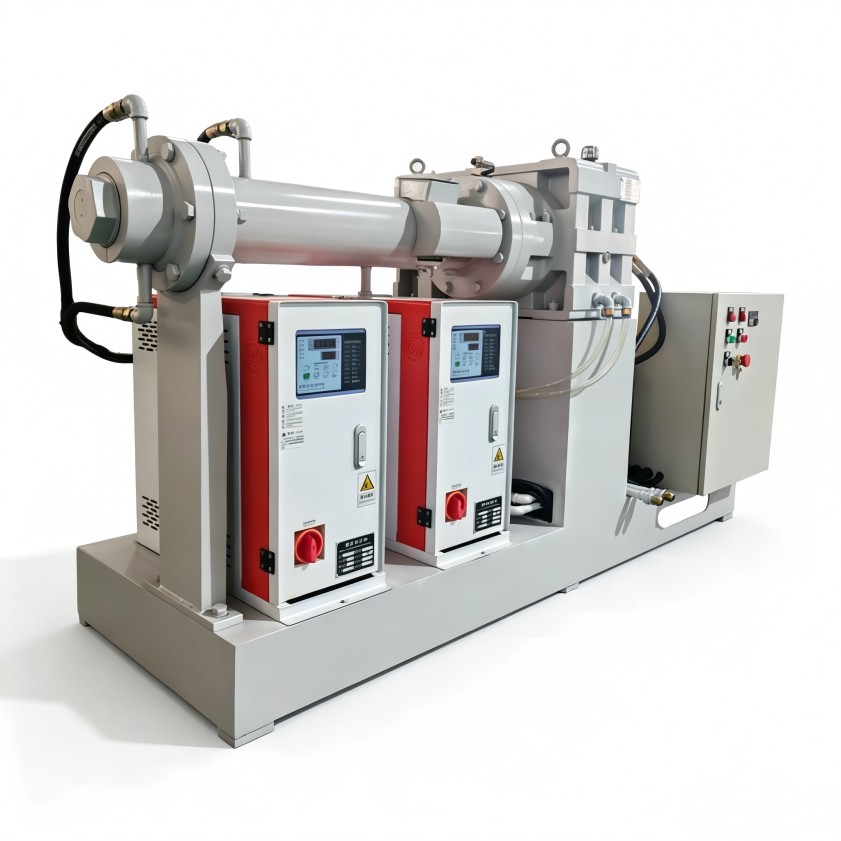
冷喂料擠出機漏膠反復出現?試試從機頭密封和操作習慣入手排查
在橡膠密封件車間里,冷喂料擠出機機頭滴膠、法蘭夾縫滲膠如果頻繁出現,損失的不只是膠料本身,還包括每次停機清理和重新調機的時間。很多操作人員把漏膠簡單歸結為密封圈老化,換上新的卻沒解決根因。本文按“先判斷部位、再排查原因、后規范操作”的順序,給出冷喂料擠出機漏膠處理的排查方向,供維護人員參考。
漏膠部位不同,處理側重點也不一樣
冷喂料擠出機常見漏膠位置有三處:一是機頭與機身連接法蘭,二是口模與機頭之間,三是排氣口或加料口。法蘭處漏膠多與螺栓預緊力不足或密封面有殘留膠皮有關;口模處漏膠則要考慮口模溫度是否均勻,局部溫度過高會讓膠料流速加快,增加泄漏風險;排氣口返膠往往和背壓波動、橡膠門尼黏度變化相關。先記錄漏膠發生時的運行溫度和壓力,能更快鎖定方向。
機頭密封不能用“擰緊”解決所有問題
許多維護人員對漏膠的直覺反應是把螺栓再緊一圈,但冷喂料擠出機機頭受力不均勻時,強行擰緊反而會導致密封面變形,形成新的縫隙。正確的做法是:停機后先清理密封面殘留膠料,檢查密封圈或密封槽有無劃傷,再按對角線順序分次均勻鎖緊。如果反復同一位置漏膠,建議拆開檢查機頭與機身連接處的配合面是否已有磨損,必要時做尺寸測量。這正是冷喂料擠出機漏膠處理中容易被跳過的一步。

工藝參數與操作習慣也要納入排查范圍
漏膠不一定全是密封件老化。膠料溫度偏高、塑化過度,會讓膠料流動性增強,在機頭形成過大壓力,頂開密封薄弱點。這時應核對擠出段各區溫控實際數值,判斷是否存在溫控表顯示與熱電偶實測偏差。此外,開機冷啟動時操作人員圖快、跳過預熱,也會造成機頭密封加速疲勞。把漏膠記錄和當班操作步驟放在一起對比,往往能找到規律。這一層排查,屬于典型的設備維護與生產管理協同問題。
橡膠密封件工況下,建議按批次記錄漏膠頻次
橡膠密封件膠料配方變化頻繁,不同硬度、含膠率的料在冷喂料擠出機上表現不同。換料時如果不同步調整溫度和擠出速度,漏膠就會在換料后的前半小時內集中出現。建議用一張簡單的記錄表,把料號、機頭溫度、螺桿轉速、漏膠時間點逐一記下。連續觀察3到5個批次后,能看出哪些膠種需要提前降速、哪些需要重新設定溫控區間。當漏膠記錄被用作日常管理依據,冷喂料擠出機漏膠處理就不再依賴老師傅的個人經驗。利拿實業在擠出機密封結構設計和維護支持方面有成熟經驗,能夠根據實際工況協助制定維保計劃。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。