

硫化機密封件硫化不良頻發?先看密封材料與熱平衡
密封件硫化后尺寸漂移、表面發黏?先別急著調整硫化時間
橡膠密封件的硫化環節一旦不穩定,最直接的表現就是尺寸超差、回彈不足或是表面欠硫。很多廠家第一反應是延長硫化時間或調高溫度,但問題往往出在更上游的環節——膠料混煉的均一性,以及硫化機熱板各區域的溫度一致性。本文從密封材料特性、溫控精度和模具熱平衡三個維度,分析硫化機密封件硫化的常見異常與排查方向。
密封件硫化不良,根源常在混煉而非硫化本身
硫化的本質是橡膠分子鏈在高溫高壓下交聯,但如果膠料在混煉階段分散不均,局部交聯密度就會存在差異。同一模密封件,有的位置完全硫化,有的位置欠硫,這種隱蔽的不一致很難通過延長硫化時間來彌補。對密封件這類對尺寸公差和壓縮永久變形要求高的產品而言,混煉均勻性往往比單純追求硫化速度更值得關注。
從設備角度看,密煉機的轉子構型、填充系數和 ram 壓力,直接影響炭黑、硫化劑在膠料中的分布狀態。膠料批次之間波動大,硫化工藝參數就難以固定。因此在排查硫化不良時,建議先回顧混煉工序的批次穩定性,再審視硫化機本身的溫控表現。
硫化溫度控制的精度,決定密封件一致性上限
硫化機密封件硫化質量的另一個關鍵變量,是熱板表面的溫度場分布。密封件模具通常一模多腔,熱板邊緣與中心區域的溫差如果超過設定范圍,不同模腔的產品硫化程度就會出現明顯差異。
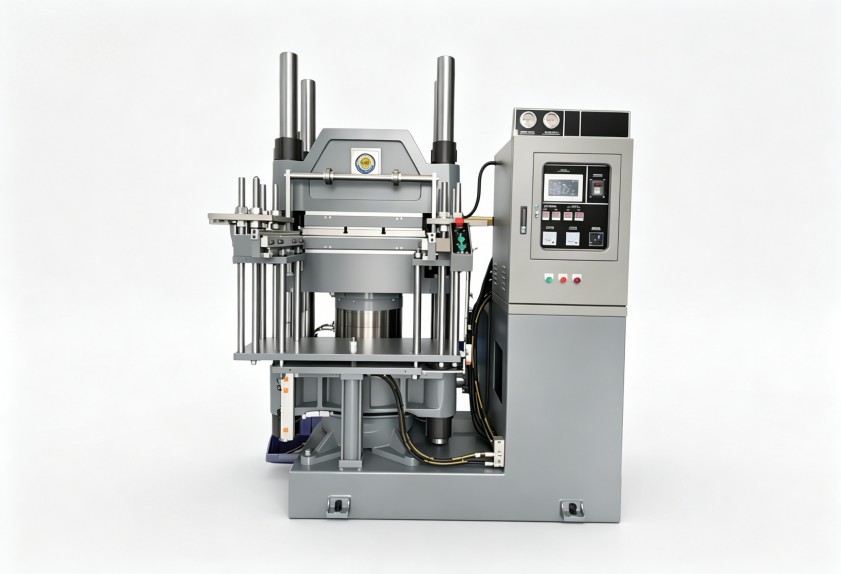
實際排查中,可以關注以下細節:
- 熱板分區控溫是否獨立,還是僅靠單一溫控表維持整體溫度
- 熱電偶安裝位置是否貼近模面,反饋是否存在滯后
- 升溫曲線是否能在合模后快速恢復設定溫度,避免冷模效應拉長實際硫化時間
這些細節決定了硫化機在連續生產時,溫度波動能否被有效抑制。對密封件這類厚薄不均勻的產品,溫控精度直接影響飛邊厚度和尺寸穩定性。
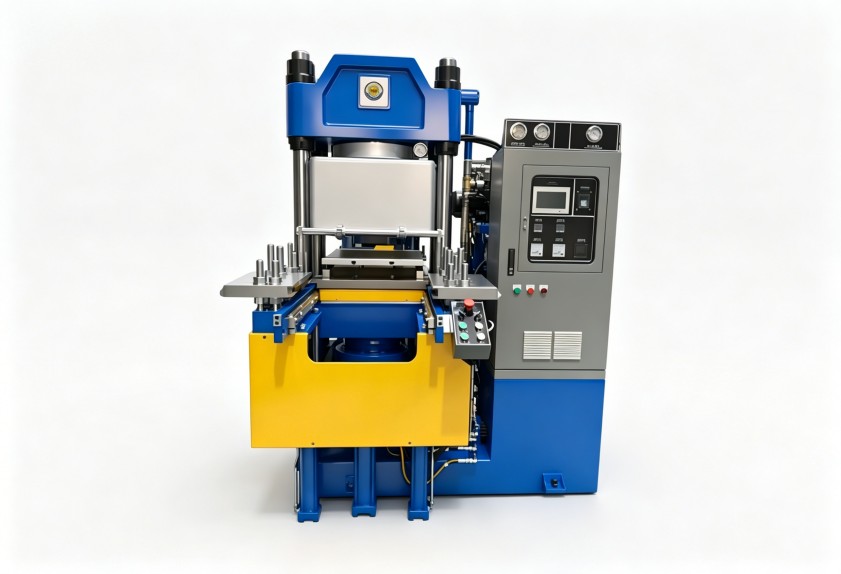
模具熱平衡:容易忽略的硫化均勻性變量
模具本身的材質、厚度和流道布局,也會對硫化機密封件硫化的均勻性產生影響。厚壁密封件或帶金屬骨架的復合密封件,升溫速率與薄壁區域差異較大,若模具設計階段沒有做熱平衡分析,生產時就容易出現局部過硫或欠硫。
對設備供應商而言,能提供的不只是硫化機本身,還包括對模具加熱方式、隔熱板選擇和熱補償方案的經驗支持。這也是利拿實業在橡塑混煉成型整體解決方案中,持續積累的技術環節之一。
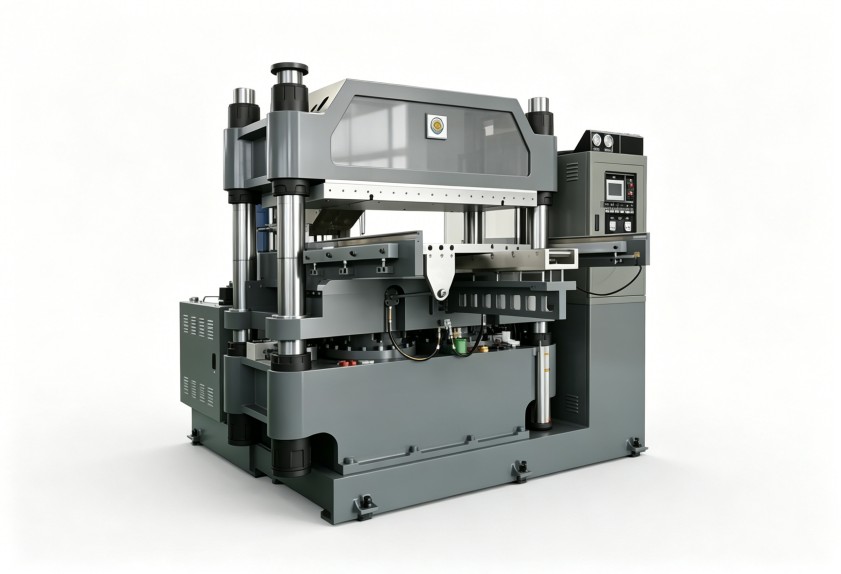
從混煉到硫化,建立穩定的工藝閉環
密封件硫化質量的改善,單一環節的調整往往收效有限。更有效的方式,是從混煉均勻性、硫化溫控精度和模具熱平衡三個維度建立工藝閉環:先確保膠料批次一致,再驗證硫化機熱板溫度分布,最后結合模具特性校準硫化參數。
利拿實業在密煉機、開煉機等混煉設備方面有多年技術積累,對密封件膠料的混煉特性與溫控需求有實際項目經驗。如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
