

電纜料擠出塑化不均?溫控精度往往比螺桿更關鍵
電纜料擠出時塑化不均,故障根源不一定在螺桿
電線電纜料的擠出工序中,塑化不均和焦燒是出現頻率較高的兩類異常。塑化不均直接導致絕緣層電性能波動,焦燒則會造成膠料浪費甚至停產。很多廠家在排查擠出機常見故障時,習慣性先檢查螺桿磨損或機頭壓力,卻忽略了一個更隱蔽的環節——溫控系統的實際表現。
溫度設定值和實際物料溫度之間,往往存在被低估的偏差。這種偏差不是表盤誤差,而是溫控響應滯后、測溫點代表性不足共同作用的結果。
溫控精度不足如何引發連鎖故障
電纜料的配方中,PVC、PE或交聯聚乙烯的塑化窗口差異很大。以PVC電纜料為例,塑化溫度區間較窄,溫度偏低則塑化不充分,擠出物表面粗糙;溫度偏高則存在早期交聯或分解風險。
當溫控系統只具備簡單的加熱-冷卻通斷控制時,料溫波動幅度可能遠超工藝允許范圍。這種波動反映在制品上,就是同一段線纜上絕緣層厚度均勻性尚可,但截面狀態不一致,甚至出現顆粒狀不熔物。從故障排查的角度看,這類問題容易被誤判為螺桿混合能力不足,實際卻是溫控精度不夠導致的物料溫度場分布不均。
擠出機常見故障排查的技術維度
處理電纜料擠出異常,建議按照以下三個維度依次排查。
測溫點布局與溫控響應速度
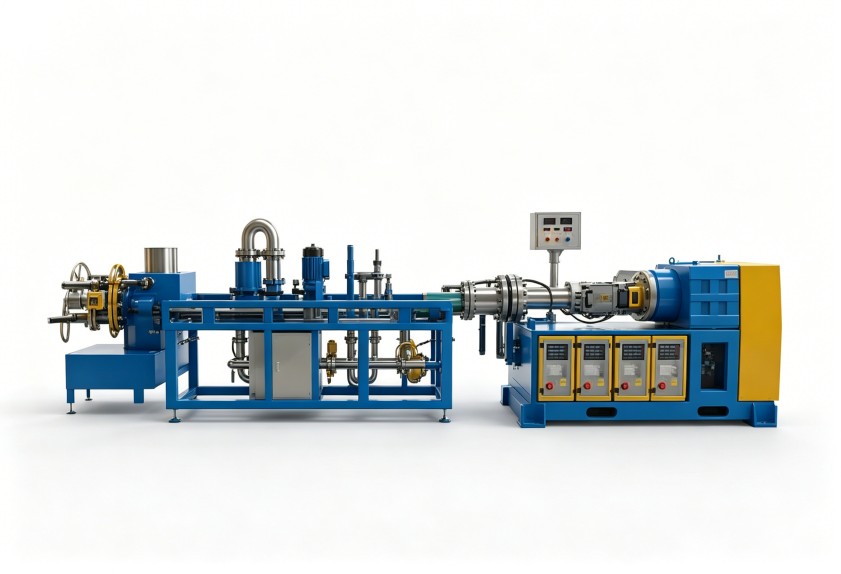
機筒各段測溫點的位置是否合理,直接影響溫控系統的判斷依據。測溫元件若插入深度不足或貼近加熱器,測得的是加熱器表面溫度而非熔體實際溫度。同時,溫控系統的PID參數是否與機筒熱慣性匹配,也是需要確認的環節。響應過慢的系統,在螺桿轉速提升時往往來不及調整加熱功率,造成短暫超溫。
螺桿組合與剪切熱的平衡
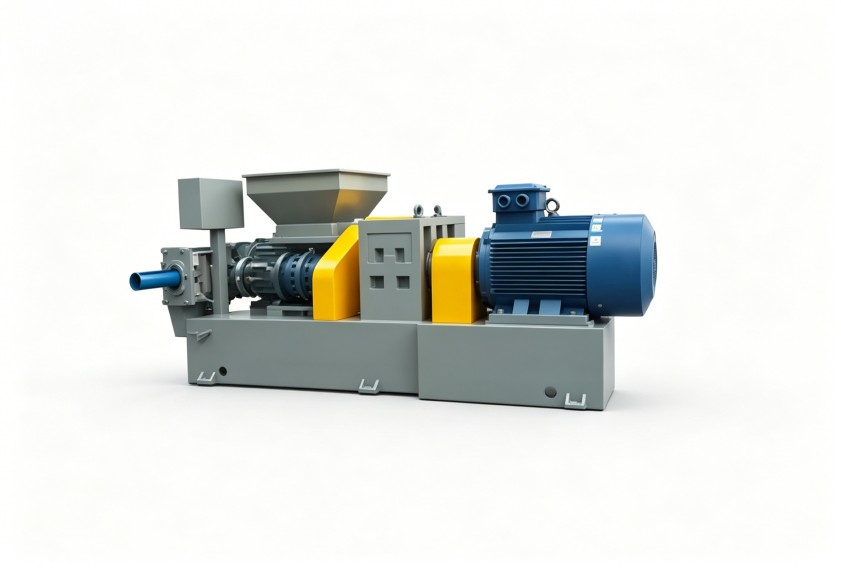
電纜料的剪切敏感性較高,螺桿構型決定了剪切熱在機筒內的分布方式。如果螺桿壓縮段設計偏強,剪切熱積聚集中在某一區段,即使該段設定溫度正常,實際熔體溫度也可能已超出安全范圍。這種情況下,單純調低設定溫度并不能解決問題,反而會引起該段加熱功率不足、溫度進一步失衡。
設備維護中的隱蔽變量
熱電偶老化、加熱器功率衰減、冷卻管路水垢增厚,都會改變溫控系統的實際工作特性。多數電纜料生產廠家按固定周期更換螺桿,卻很少對溫控元件做精度校驗。當擠出機常見故障呈現間歇性特征時,優先檢查這些維護項往往比調整工藝參數更高效。
從單機排障到整體工藝優化
將溫控問題納入混煉-擠出全流程來審視,是減少電纜料生產異常的另一個有效思路。密煉工序提供的膠料如果混煉均勻度不足或排膠溫度偏高,會放大擠出段溫控系統的負擔。利拿實業在橡塑混煉成型領域有15年以上的研發積累,在提供密煉機、造粒機等設備的同時,也關注混煉與擠出環節的銜接穩定性,幫助客戶減少上下游工序間的質量損耗。
電纜料擠出故障的排查,不應只停留在“換加熱圈”或“調螺桿轉速”的層面。建立以溫控精度為核心的排查邏輯,結合螺桿特性與維護周期綜合考慮,才能真正減少異常停機。如果您的生產現場存在類似的塑化波動問題,歡迎與利拿實業技術團隊交流具體的溫控配置與工藝優化方向。
