

密封件硫化起泡、缺膠反復出現?問題不一定在時間參數上
真空硫化機處理橡膠密封件,起泡缺膠的根源藏在哪里
橡膠密封件硫化后出現氣泡、缺膠或表面致密度不足,很多工廠首先想到的是延長硫化時間或調整壓力。但在真空硫化工藝里,設備本身的工況適配能力往往才是真正的變量。本文聚焦真空系統、熱板溫控和程序聯動三個維度,分析問題成因,并給出可操作的排查與選型思路。
真空度夠不夠,要看抽空速率和保壓穩定性
密封件模具型腔內的氣體若無法在合模前被有效抽除,膠料填充時就會裹入空氣,形成氣泡或表面針孔。判斷一臺真空硫化機是否合格,不能只看極限真空度數值,更關鍵的是抽空速率與保壓階段的穩定性。
- 抽空速率:若真空泵配置偏小或管路通徑不足,模腔內殘余氣體無法在膠料流動前排出,起泡風險隨之上升。
- 保壓穩定性:硫化過程中若真空度出現波動,已排出的氣體可能重新進入型腔,造成同一批次產品缺陷率波動。
因此,在排查工藝參數之前,建議先確認設備真空系統在該膠種、該模具結構下的實際表現。
熱板溫控精度直接影響硫化程度的一致性
密封件厚度差異大,薄壁部位與厚壁部位對溫度的需求不同。若熱板表面溫差過大,薄壁處容易過硫變脆,厚壁處則可能欠硫,導致壓縮永久變形不合格。
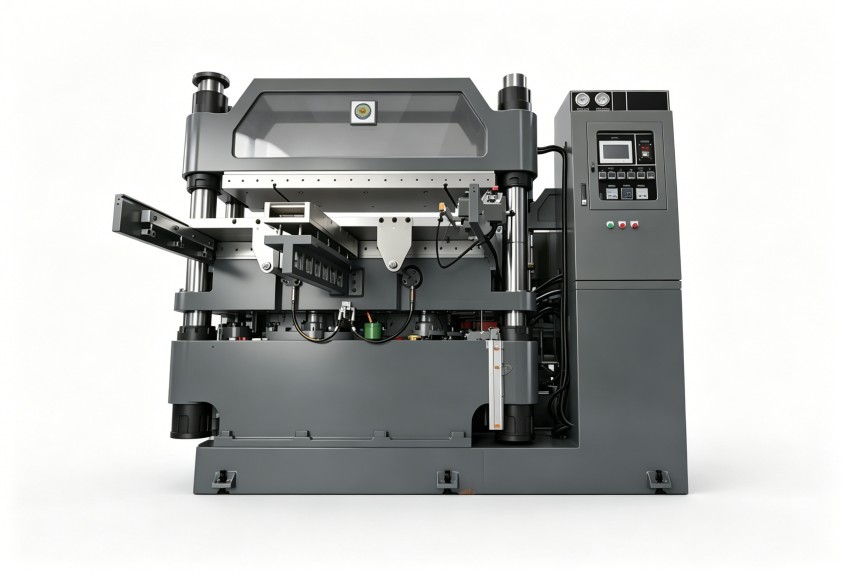
考察溫控系統時,建議關注以下兩點:
- 熱板材質與流道設計是否保證了表面溫度均勻性;
- 溫控系統對膠料硫化放熱反應是否有及時的溫度補償能力。
加熱方式(電加熱或導熱油加熱)本身沒有絕對優劣,關鍵是溫控邏輯能否匹配您的膠種配方。
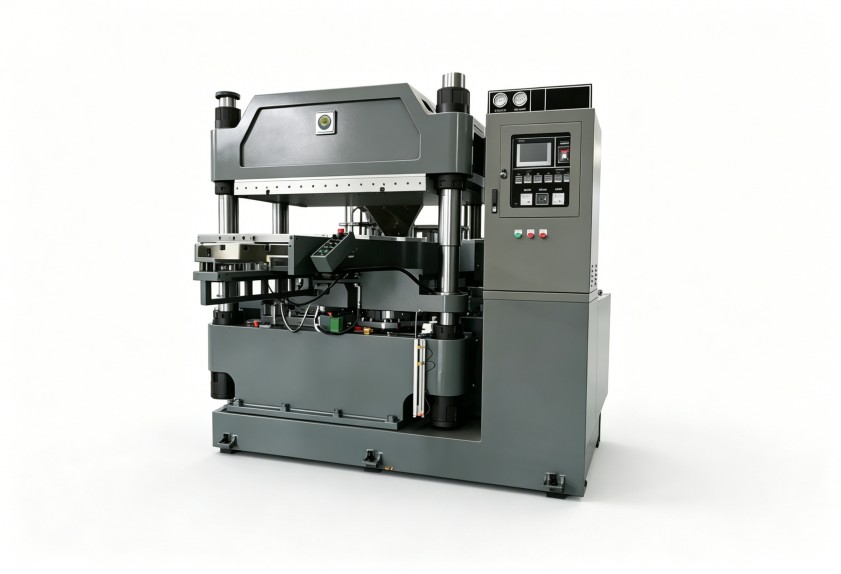
抽真空與合模動作的配合,是隱藏的變量
很多密封件缺陷并非出在單一環節,而是動作時序不合理。例如,真空啟動過早可能導致膠料提前流動,啟動過晚則氣體已無法排出。此外,合模速度與抽真空動作的聯動邏輯,也會影響型腔內的氣體排出效率。
一臺設備是否值得選擇,不應只看配置清單,而要考察其程序邏輯是否經過實際工況驗證。
同樣的設備,為何不同工廠效果差異明顯
除了設備本身,膠料的門尼黏度、裝膠量、模具排氣槽設計也會影響最終結果。換句話說,真空硫化機的效果是設備與工藝共同作用的結果。當問題反復出現時,建議按“設備真空能力—溫控均勻性—動作時序—模具設計”的順序逐項排查。
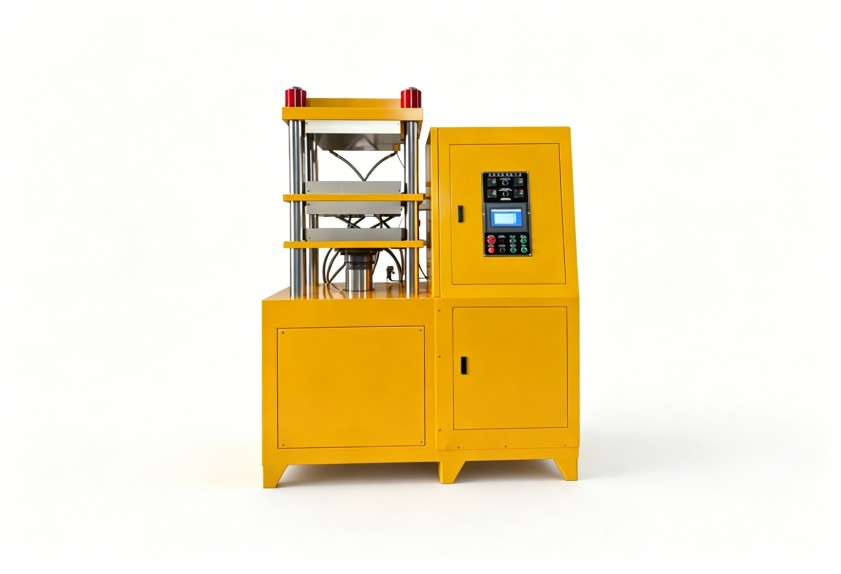
若您正在選購設備,除了關注上述維度,還應要求供應商提供針對橡膠密封件工況的調試經驗與方案思路。利拿真空硫化機在真空系統配置與工藝聯動邏輯上支持定制化調整,能夠適應不同密封件結構對抽空速率、溫控精度的差異化要求——但具體匹配度,仍需要結合您的模具與膠料配方來判斷。
選型時,不妨帶著這組問題去考察
與其對比參數表上的極限值,不如帶著實際工況考察設備的真實表現:
- 抽真空到設定值需要多長時間,保壓時真空度波動范圍是多少?
- 熱板在90℃-180℃區間內的表面溫差能否控制在您的工藝窗口內?
- 抽真空、合模、加壓、排氣等動作的時序是否可編程?
這些問題比單純詢問“設備能抽到多少帕”更貼近生產實際。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
