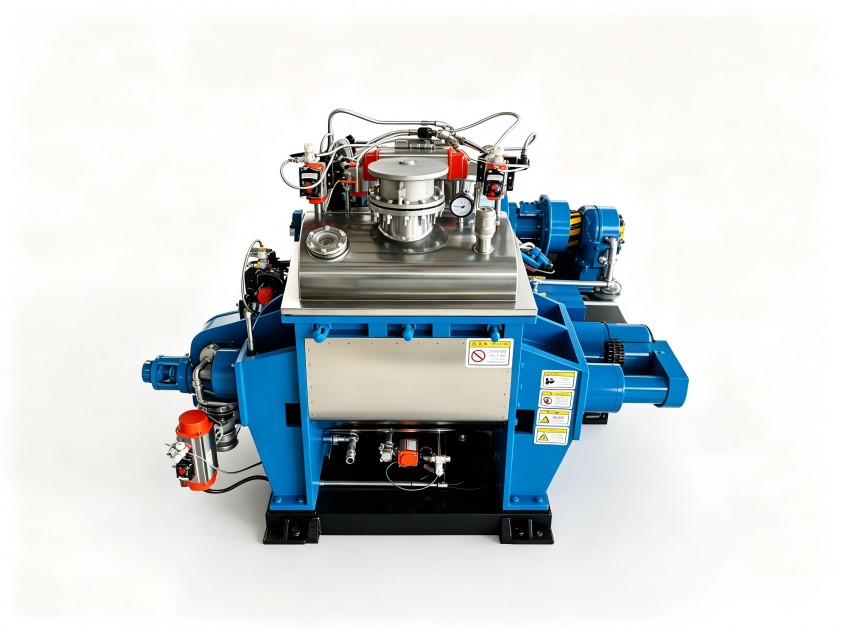
嚙合機齒輪加工精度不足,混煉膠品質波動該查哪里
嚙合機齒輪加工不到位,混煉膠品質波動該查哪里
高分子復合材料混煉過程中,嚙合機齒輪加工質量往往不會直接“報警”,而是以分散不均勻、批次扭矩波動大、轉子異響等方式慢慢暴露。很多廠家將問題歸咎于配方或溫控,實際上齒輪精度不足導致的嚙合間隙變化,才是干擾剪切效果的隱性根源。另一個常見誤區是只看齒面硬度,忽略了齒形精度與裝配后的實際嚙合狀態。以下從齒形精度、材質熱處理、裝配定位三個維度,梳理可落地的檢查思路。
齒輪加工精度如何影響混煉的分散均勻性
嚙合機依靠一對轉子的嚙合滾動產生剪切與擠壓,齒輪加工精度直接決定了轉子運動的同步性。當齒距累積誤差偏大時,轉子每轉一圈都會出現微小速差,導致物料受力忽大忽小。對高分子復合材料而言,填料團聚體需要穩定且足夠的剪切應力才能解開,一旦剪切力波動,分散度就會隨之下降。
齒形誤差還會影響嚙合側隙的一致性。側隙過小,運轉時容易產生干涉熱量;側隙過大,轉子間物料層厚度不均,局部欠混。這類問題在連續生產時表現為批次間的扭矩曲線漂移,單看某一鍋膠料往往覺察不到異常。
驗收時建議重點觀察這三個維度
齒形精度比齒面硬度更值得關注
不少采購清單只標注“齒輪材質40Cr”或“齒面淬火”,卻沒有明確齒形公差等級。齒形精度是嚙合平穩性的基礎,如果齒形誤差大,硬齒面帶來的耐磨優勢也會被沖擊載荷削弱。建議在設備出廠前確認齒輪加工是否采用磨齒工藝,并要求提供齒形檢測報告,而非僅憑材質證書判斷。
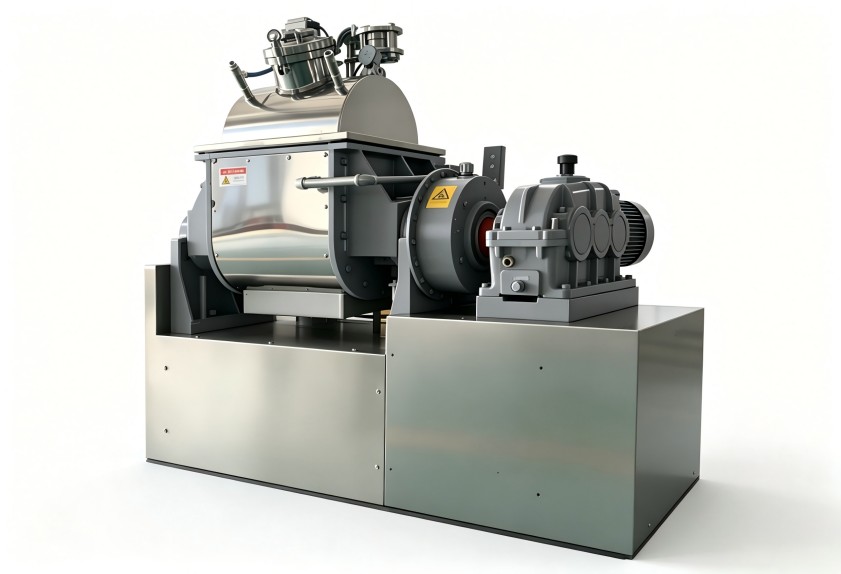
嚙合機齒輪加工的熱處理工藝決定壽命上限
齒輪加工的熱處理環節,需要兼顧齒面硬度和心部韌性。滲碳淬火是常見路線,但有效硬化層深度、表面硬度梯度、心部組織等級等參數,會直接影響齒輪在重載低速工況下的抗點蝕能力。對高分子復合材料來說,配方中若含有玻纖、碳纖或陶瓷粉末,磨粒磨損會放大齒輪失效風險,選型時更應關注齒面硬化工藝的實際參數。
裝配定位:齒輪精度再高也怕“裝不好”
齒輪加工合格不等于整機嚙合狀態合格。箱體軸承孔的同軸度、轉子軸向定位的調整方式、裝配時嚙合側隙的實測值,這些環節如果缺乏管控,齒輪本身的精度優勢會被抵消。現場驗收時,可以在空載和輕載狀態下分別測聽運轉噪音,觀察電流波動幅度,輔以側隙測量數據綜合判斷。
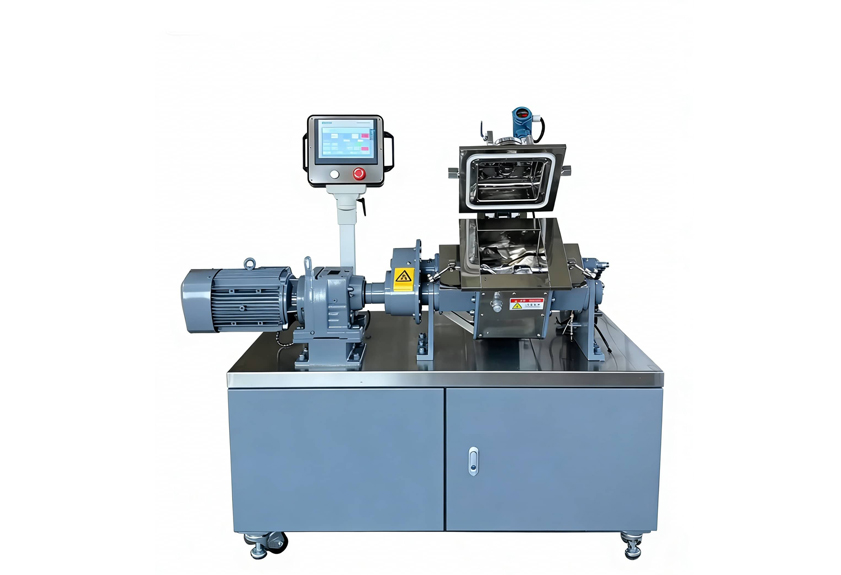
容易忽略的維護細節
設備投用后,齒輪加工精度會隨著磨損和安裝狀態變化而逐漸退化。定期檢測項目不必過于復雜,重點盯住三項:轉子軸承間隙是否增大、嚙合區潤滑供油是否充足、箱體溫度是否出現局部偏高。尤其是更換轉子或維修軸承后,需要重新校驗嚙合側隙,而不是憑經驗直接裝回。很多“突然變差”的混煉問題,根源就在維修裝配環節。
選型與驗收的務實建議
采購嚙合機或更換轉子齒輪組時,建議將齒形檢測報告、熱處理工藝說明、裝配嚙合側隙實測值三項寫入驗收清單。同時結合自身膠料特性,評估是否需要更高等級的齒面硬化方案。利拿實業在橡塑混煉設備領域有15年以上研發積累,對嚙合機齒輪加工與整機裝配的匹配有成熟經驗,可根據實際混煉工況給出針對性建議。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。