

二手壓延機輥溫還在波動?電纜料厚度公差先看這三項
電纜料產線評估二手壓延機,先查輥溫、輥距與速比
電線電纜料壓延時厚度公差超標,廢料成沓往外拉;絕緣層偏薄,檢測擊穿直接退貨。二手壓延機這類問題往往不是靠肉眼能發現的。多數買家驗機時只顧看輥面銹不銹、機身有沒有漏油,忽略輥筒內部溫控系統與軸瓦磨損狀態。本文從輥溫均勻性、輥距重復精度與速比穩定性三個角度,幫助電纜料廠家在評估二手壓延機時少走彎路。
輥面再亮,輥溫不均勻也壓不出合格的電纜料
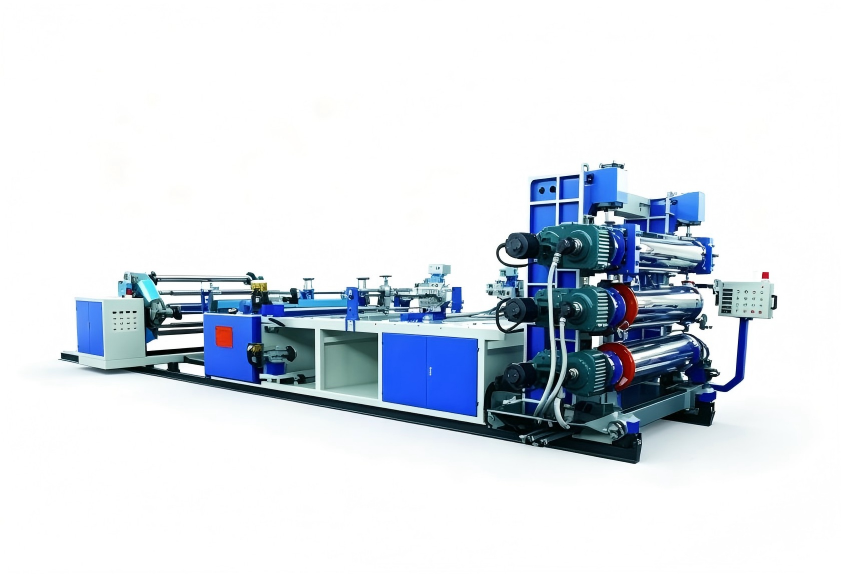
電線電纜料的壓延窗口普遍偏窄:軟質PVC護套料溫度稍高就粘輥、稍低則表面發粗;阻燃PE料橫截面溫差過大時,片材厚度出現規律性波動。評估二手壓延機時,不能只看輥面銹蝕與劃傷,還要關注輥筒內部流道結垢、加熱棒替換件功率是否與原廠一致。驗機時讓設備空載升溫,用輥面測溫儀測左、中、右三點溫度。差值超過2-3℃而溫控表無法修正,說明這臺設備的溫控余量已不足,即使換上在線測厚系統也很難改變橫向公差。
輥距的重復精度,藏在軸瓦和調距絲杠的磨損里
電纜料配方中阻燃劑、填充劑比例高,片材剛性差異大,輥距稍有漂移,克重波動就會被放大。舊設備使用多年后,調距絲杠與銅螺母磨損、輥筒軸瓦間隙增大,每次調距后回零位置不一致。建議做一次高溫調距回零測試:升溫至工作溫度,先壓到最小輥距,再復位到同一刻度,連續五到八次,用千分表記錄偏差。如果離散值超過0.02-0.03mm,后續切換不同電纜料配方時將非常被動。
速比一旦波動,電纜料表面就會現出原形
壓延速比決定膠料在輥隙中的剪切與延展方式。電纜料生產很少用等速壓延,全靠固定速比排出氣泡、壓實片材。二手壓延機的速比若依靠皮帶輪換擋,精度有限;若為變頻調速,要確認低頻段扭矩是否充足、速度反饋是否平穩。低速運轉時觀察兩輥線速度波動,波動過大會讓薄型絕緣帶表面出現周期水波紋。驗機時別只點動幾下,讓設備在常用速度段持續運轉二十分鐘再看速度漂移。
帶料試壓,比任何參數清單都更說明問題
沒有統一結論說哪一年的二手壓延機一定可靠,關鍵看它在當前電纜料工藝條件下能否穩定出片。帶料試壓準備三種配方:高填充阻燃料、軟質PVC料和半硬質PE料,分別觀察厚度橫向均勻性、表面光澤和收卷張力。結合前面三項結果,判斷設備能直接投產,還是需要更換溫控閥組與軸瓦。利拿實業可協助整理復產前的整改清單,提供非標定制的混煉成型裝備方案。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
