

壓延厚度總在波動?先查輥溫和輥距的配合邏輯
壓延機厚度控制不穩,從輥溫與輥距協同上找突破口
密封件生產最怕什么?厚度忽厚忽薄。一批產品下來,同一卷膠料前后段差了二三十絲,廢品率直接往上走。很多廠家第一反應是設備老了、該換機了,但排查下來,真正的問題往往出在輥溫和輥距的日常配合上——這兩個參數看似獨立,實際互為牽連。
厚度波動背后,先分清是設備問題還是參數匹配問題
壓延機厚度控制不是單一機構能完成的動作。膠料通過輥隙時,厚度由輥距機械位置決定,但實際出片厚度還會被輥面溫度、膠料流動性、輥筒撓度等因素共同改變。行業中常見的一個誤區是:只調輥距,不觀察輥溫變化。生產一段時間后輥面溫度上升,熱膨脹使實際間隙變小,如果此時仍按冷態輥距設定值操作,厚度自然偏離。
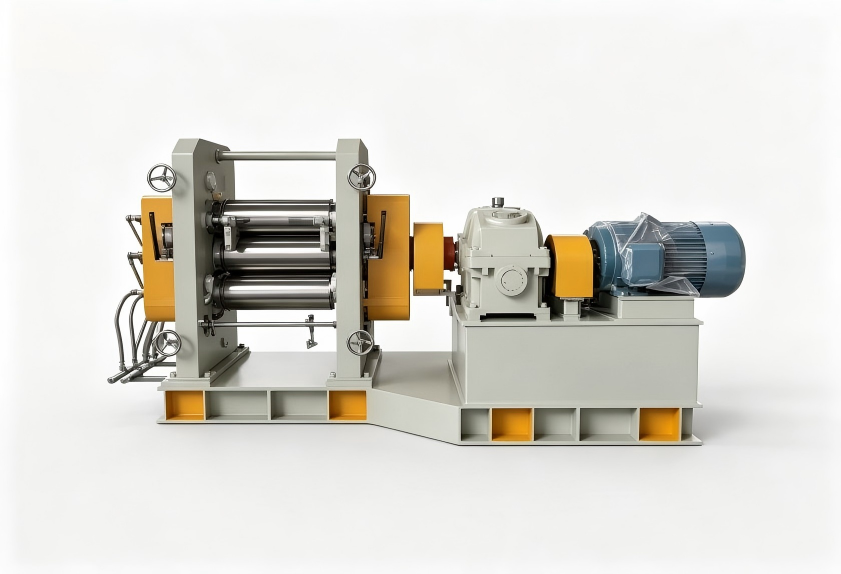
另一個容易被忽略的點是喂料寬度與輥面溫度場的對應關系。局部喂料不均,會導致輥面溫度分區差異,同一輥面上不同位置的出片厚度并不完全一致。這種情況下,單純依靠兩端絲桿調整間隙,無法徹底解決中間厚兩邊薄的問題。
溫度、輥距、來料狀態:三個維度逐一排查
輥溫控制是否具備分區調節能力。 壓延厚度控制的前提是輥面溫度均勻。若設備只有整體加熱而沒有分區補償,或溫控精度不足,膠料在輥面上的流動性差異會被放大。密封件膠料配方中常含較高比例的再生膠或填充劑,對溫度更敏感,溫差超過3-5℃時,厚度波動就變得明顯。
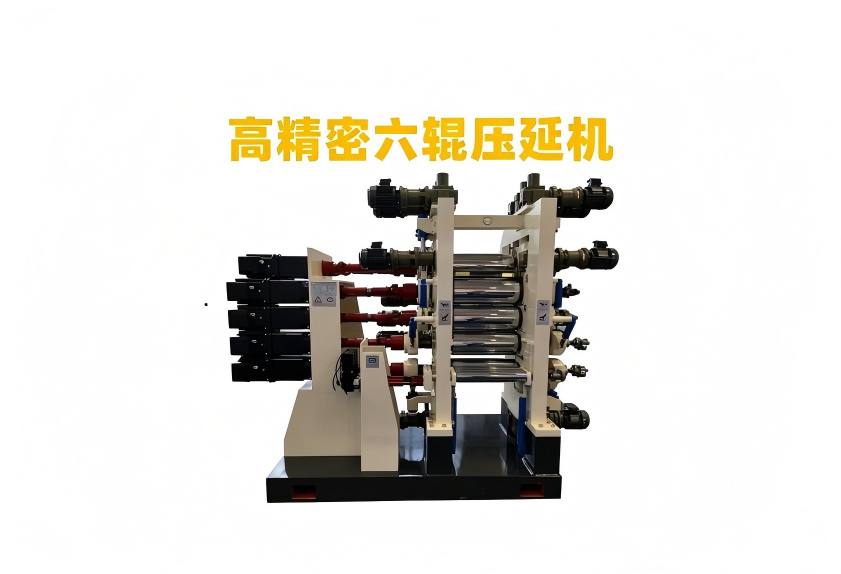
輥距調節機構的剛性。 調距絲桿的螺紋間隙、軸承磨損、機架剛度不足,都會讓設定好的輥距在受力后發生微量退讓。尤其是高硬度膠料或較寬幅生產時,分離力增大,剛性不足的設備會出現“讓輥”現象。判斷方法很簡單:空車調好厚度,過料后再測實際厚度,對比偏差是否穩定重復。
來料狀態與供料連續性。 前道開煉機或擠出機供料溫度不穩定、膠卷接頭過多,會直接改變壓延機的吃料狀態。厚度控制不只是壓延機單機的事,上游來料的寬度、溫度、塑性波動,最終都會反映在出片厚度上。生產排程中如果頻繁切換膠種,又沒有預留足夠的穩定時間,厚度控制難度會成倍上升。
從被動修調到主動預防的調整思路
解決厚度波動問題,不妨建立一個簡單的日常動作組合。每班開機時,記錄輥溫達到設定值后的實際輥距讀數,與冷態數值對比,形成該機臺的溫差補償參考。生產過程中,定期用測厚儀抽查橫向三個點的厚度,關注變化趨勢而不是單點數據。
設備層面,若發現調距機構存在空行程或重復定位偏差,應優先檢修,而不是急著在工藝參數上反復遷就。對老舊設備,也可以通過加裝輥筒撓度補償或提高溫控精度的方式,改善厚度均勻性,這類改造比整機更換的投入閾值低很多。
利拿實業在橡塑混煉成型裝備領域有多年的非標定制經驗,可根據密封件膠料的實際特性,在壓延設備配置與前后段工藝銜接上提供針對性建議。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
