

壓延機厚度控制總跑偏?先查喂料與輥溫兩大變量
壓延厚度忽厚忽薄,問題未必在壓延機本身
輪胎制造中,壓延工序的厚度波動每增加 0.01mm,都可能帶來膠料損耗上升和后工序貼合不良。很多工廠把注意力全放在壓延機的輥距調節上,卻忽略了前段供料狀態對壓延機厚度控制的決定性影響。本文從喂料穩定性、輥筒溫度控制和設備剛性三個維度,梳理厚度偏差的真實來源,幫助您找到更準確的排查方向。
喂料不均,壓延厚度控制的第一道關口
壓延機對來料的寬度、溫度和塑性要求很高。如果供料膠條尺寸忽寬忽窄,或者膠料在開煉機上返煉不足,壓延輥隙內的實際受力就會持續波動,導致出片厚度難以穩定。
常見誤區是:壓延厚度波動就調輥距,結果越調越亂。膠料塑化不均勻時,輥距的每次調整都只是在等一個不穩定的來料,自然得不到穩定輸出。要改善這個問題,一方面要規范開煉機出條尺寸和供料節奏,另一方面需要從前段密煉、開煉環節提升膠料均質性,減輕壓延機的補償壓力。
輥溫漂移對厚度的影響常被低估
壓延機厚度控制不只是機械定位問題,也是熱平衡問題。輥筒溫度波動會影響膠料在輥隙內的流動性,進而改變實際壓延厚度。尤其是輪胎氣密層、簾布膠這類黏度敏感的膠料,輥面溫度偏差幾度,片材厚度就可能出現周期性變化。
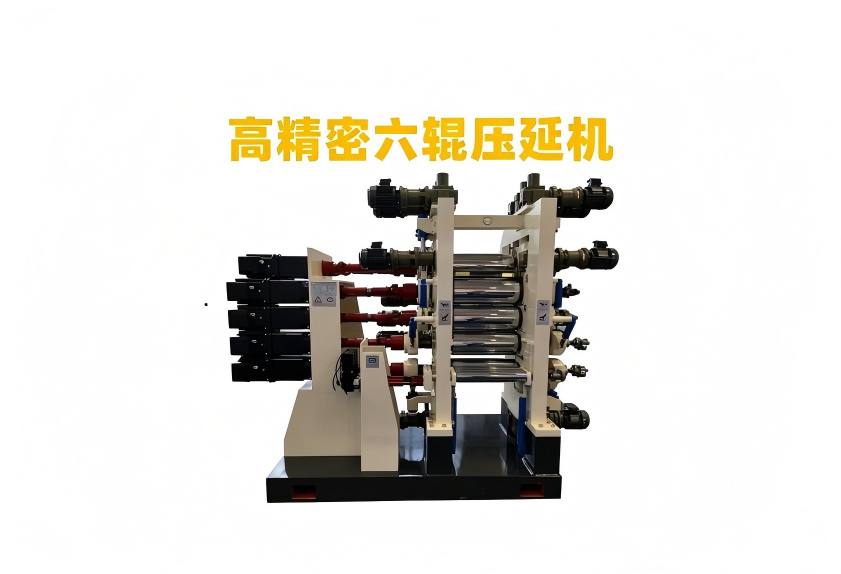
排查時建議先看輥溫控制系統的響應速度,再看輥面橫向溫差。部分老舊設備的溫控介質流量不足,容易形成輥面中間熱、兩端冷的情況,反映在片材上就是兩邊厚、中間薄。改善方向包括提高溫控介質流量、檢查輥面導熱均勻性,以及在工藝規范中明確各輥溫度設定值。
設備剛性:厚度穩定的底層支撐
壓延機輥筒在重載荷下的彈性變形,也會影響壓延機厚度控制精度。輥筒長徑比越大,輥面中間部位承受的分離力越明顯,導致片材中間偏厚。雖然預彎和軸交叉補償可以緩解,但設備基礎剛性、軸承間隙和牌坊結構同樣決定長期穩定性。
從設備管理角度,定期檢測輥筒軸承間隙和牌坊緊固狀態,與日常校準輥距同樣重要。若設備已使用多年,厚度波動呈逐漸加大趨勢,就需要結合機臺狀況評估大修或更新方案。
從供料到壓延的一體化改善思路
壓延機厚度控制從來不是單機問題。膠料混煉效果、開煉供料溫度和壓延機狀態共同決定了最終片材精度。利拿實業在密煉機、開煉機與供料線配置上具備豐富的非標定制經驗,可從混煉均質性和供料穩定性入手,減少后段壓延調整難度。
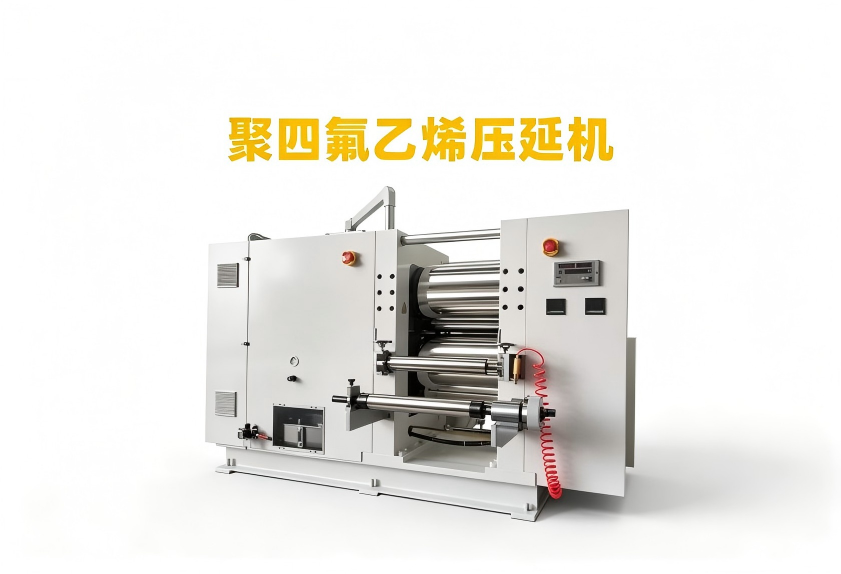
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
