

壓延機維修后仍頻繁停機?先分清故障類型再定修復方案
壓延機維修的功夫在故障判斷與驗收管理上
電線電纜料生產線上,壓延機一旦出現片材厚度波動,多數人第一反應是安排維修。但維修之后問題依舊,或隔段時間重新出現的情況并不少見。原因往往不在維修本身,而在于把工藝波動當成設備故障,或是修完缺少驗收標準,導致反復拆裝、成本上升。本文從故障判斷、維修驗收、維護管理三個環節,梳理壓延機維修中容易被忽略的決策細節。
先區分“設備故障”與“工藝波動”,再談壓延機維修
輥筒軸承異響、溫控失靈屬于設備問題;但片材厚度不均,也可能是輥距設定、速比或供料狀態變化引起的。以電線電纜料的壓延工序為例,物料塑化程度、輥溫設定都會影響出片表現。如果不先記錄運行數據和物料狀態,直接拆機檢修,不僅找不到根因,還會增加不必要的停機時間。
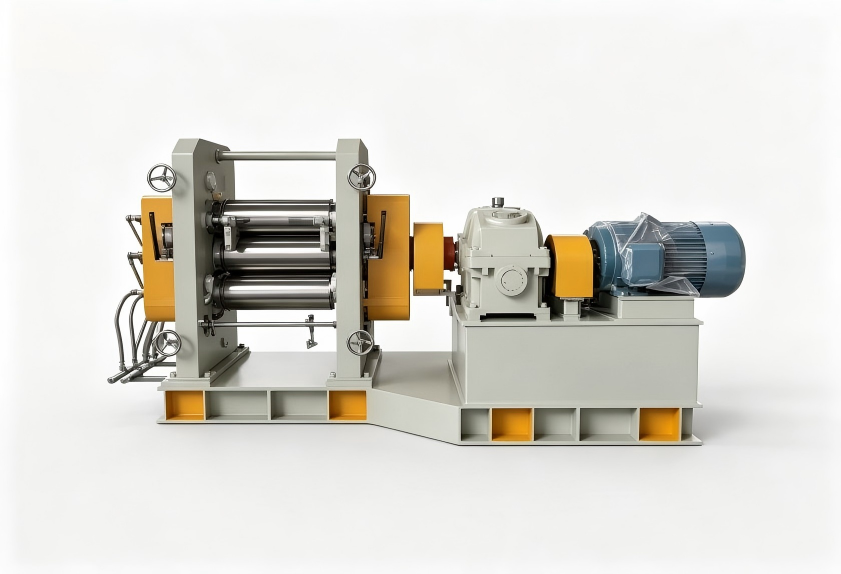
判斷順序可以參考:先核對當班工藝參數與標準是否一致,再觀察異常出現的時間規律,最后才檢查機械精度和電氣系統。多數誤修,都是從省略第一步開始的。
維修驗收:用可量化的狀態指標代替“能轉就行”
壓延機維修的質量不只是恢復運轉,而是恢復精度。輥筒表面溫度是否均勻、軸承溫升是否正常、空車狀態下輥距波動幅度等,都應納入驗收清單。一些工廠修完立即投料,才發現溫控響應遲鈍或潤滑不到位,只能二次停機,維修成本反而更高。
建議將驗收拆成兩段:空車試運行驗證機械狀態,輕載試車確認輥筒溫度和制品厚度的穩定性。利拿實業技術團隊在現場服務中也常提醒客戶,保存好試運行記錄,作為下一次檢修的對照基準。
維修后的維護管理,決定兩次大修的間隔
同樣一臺壓延機,有的工廠兩三年不大修,有的每年都要修。差別通常不在設備本身,而在日常管理。潤滑計劃有沒有按時執行、輥筒表面有沒有異常劃傷、加熱冷卻管路有沒有定期清理,這些項目直接決定設備負荷。
另一個容易忽視的環節是操作人員培訓。當操作者清楚設備正常運轉時的聲音、溫度、電流特征,異常出現時就能及時反饋,避免小問題拖成大修。關鍵備件如輥筒軸承、密封件也應保留基礎庫存并記錄更換周期,讓每次維修更有計劃性。把維護標準寫成清單、把異常上報流程定下來,比單純依賴老師傅經驗更可復制。
如需獲取針對性的設備選型建議與工藝優化方向,可聯系利拿實業技術團隊。
