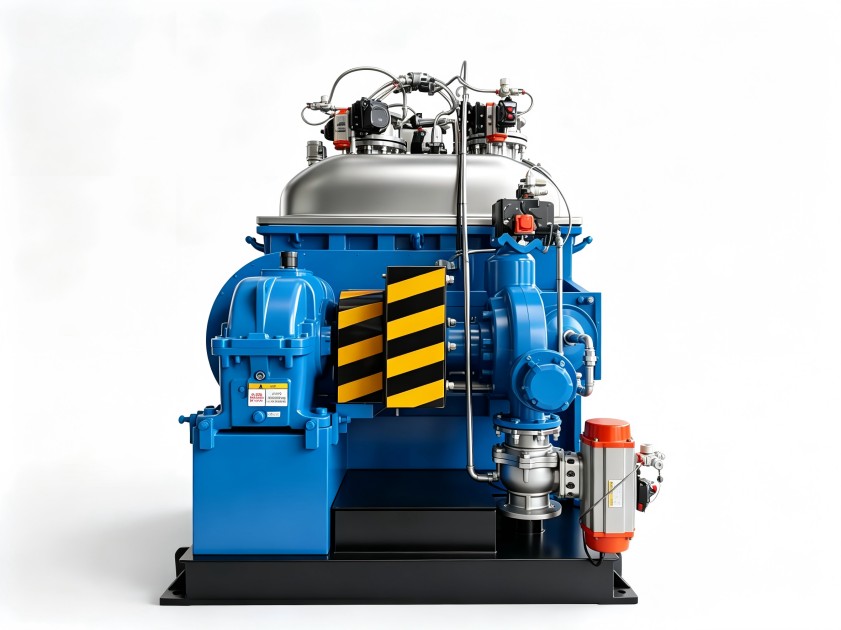
陶瓷粉末混煉批次色差反復(fù)出現(xiàn),先檢查嚙合機溫控系統(tǒng)
陶瓷粉末混煉批次不穩(wěn)定,從嚙合機溫控系統(tǒng)的三個環(huán)節(jié)查起
陶瓷粉末混煉對溫度的敏感程度,往往比多數(shù)橡膠配方更苛刻。粉體粒徑細(xì)、比表面積大,混煉過程中剪切生熱集中,一旦熱量不能及時帶走,物料會出現(xiàn)局部過熱、結(jié)團,批次間的顏色與密度隨之波動。不少廠家反復(fù)調(diào)整配方或混煉時間,問題依舊。一個容易忽略的原因,是嚙合機溫控系統(tǒng)在測點位置和換熱能力上沒有匹配高填充粉體工況。下面從測點布局、換熱路徑和溫控響應(yīng)三個環(huán)節(jié)展開,幫助定位問題來源,也為新設(shè)備采購提供考察思路。
測溫位置不對,溫度數(shù)據(jù)就會“騙人”
陶瓷粉末混煉時,物料中心與腔體壁面的溫差可能相當(dāng)明顯。許多設(shè)備的測溫點埋在壁面或回水管路上,反映的是局部熱交換后的溫度,并非物料實際溫度。當(dāng)儀表顯示正常而混煉效果波動時,可以從兩點入手確認(rèn):
- 測溫點是否貼近物料區(qū)域;
- 測點數(shù)量是否足以反映腔體內(nèi)的溫度分布。
單點測量的數(shù)據(jù),很難判斷溫度是否均勻。
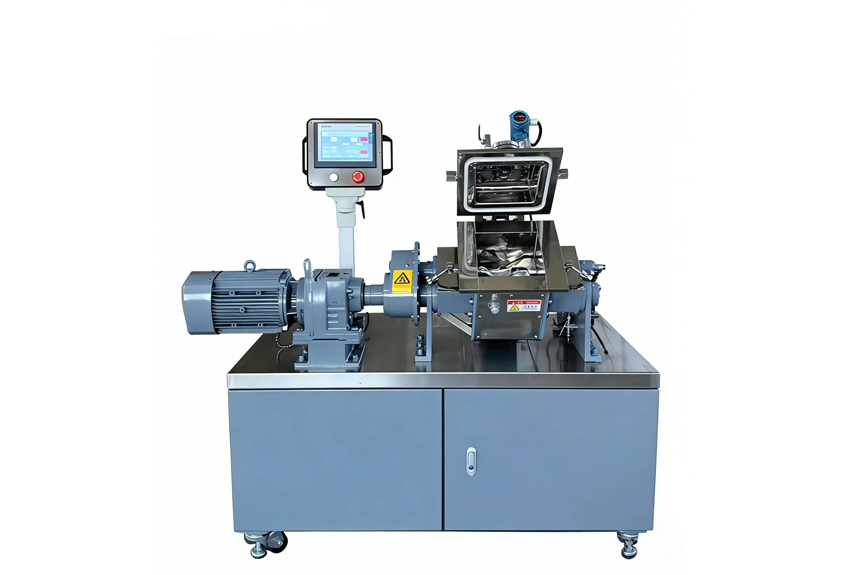
換熱路徑與響應(yīng)速度,決定溫控系統(tǒng)的真實水平
換熱面的覆蓋范圍直接關(guān)系到溫度均勻性。若冷卻水道布置偏重局部或有流速差異,腔體不同區(qū)域之間就會出現(xiàn)溫差。另一個需要考察的維度是調(diào)節(jié)響應(yīng):陶瓷粉末投料量或配比微調(diào)后,生熱曲線會改變,溫控系統(tǒng)若只能滯后修正,實際溫度就會緩慢爬升,混煉品質(zhì)隨之波動。所以,關(guān)注熱介質(zhì)循環(huán)路徑的設(shè)計邏輯,以及溫控系統(tǒng)對負(fù)荷變化的適應(yīng)能力,比單純比較加熱或冷卻功率更有意義。嚙合機溫控系統(tǒng)的這些內(nèi)在設(shè)計,往往要到工況波動時才見真章。
常見“補救式”做法,治標(biāo)不治本
現(xiàn)場發(fā)生溫度波動時,常見的做法是加大冷卻水流量、延長混煉靜置時間或降低填充系數(shù)。這些調(diào)整或許能暫時維持批次合格,但并沒有解決換熱不均與響應(yīng)滯后的問題,反而可能犧牲產(chǎn)能。如果同類問題反復(fù)出現(xiàn),說明嚙合機溫控系統(tǒng)與當(dāng)前工藝的匹配度不足。
新設(shè)備選型時,建議重點問清這幾個溫控細(xì)節(jié)
采購設(shè)備前,可以要求供應(yīng)商明確測溫點的位置與數(shù)量、換熱介質(zhì)流道的設(shè)計依據(jù),以及溫控調(diào)節(jié)邏輯對高剪切工況的適應(yīng)性。利拿實業(yè)在非標(biāo)定制項目中,會將溫控設(shè)計與混煉工藝綁定評估,針對陶瓷粉末類物料預(yù)判溫升特點,在設(shè)備配置階段就規(guī)避后期波動隱患。
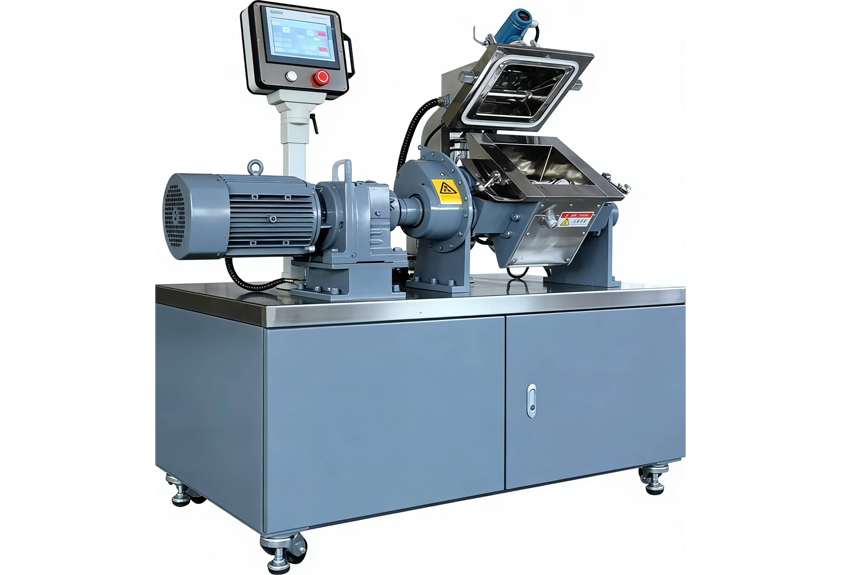
如需獲取針對性的設(shè)備選型建議與工藝優(yōu)化方向,可聯(lián)系利拿實業(yè)技術(shù)團隊。