

橡膠密封件批次尺寸不穩?先看混煉設備轉子和溫控
H1: 密封件焦燒和尺寸波動,混煉環節先查這兩處
橡膠密封件的尺寸不穩定,不一定出在硫化環節。混煉階段膠料分散不均、溫度失控,會在后續加工中逐步放大,最終表現為收縮率波動、表面缺陷甚至焦燒。很多廠商在工藝上反復調整,卻忽略了混煉設備本身的結構差異。
嚙合機與開煉機的選擇,本質上是在剪切效率與熱歷史控制之間做取舍。兩者對應不同的混煉邏輯,適配的膠料體系和工藝階段也截然不同。本文從轉子幾何、升溫特性、批次一致性三個角度展開,幫助您判斷問題出在哪里。
H2: 剪切原理不同,分散效果取決于膠料特性
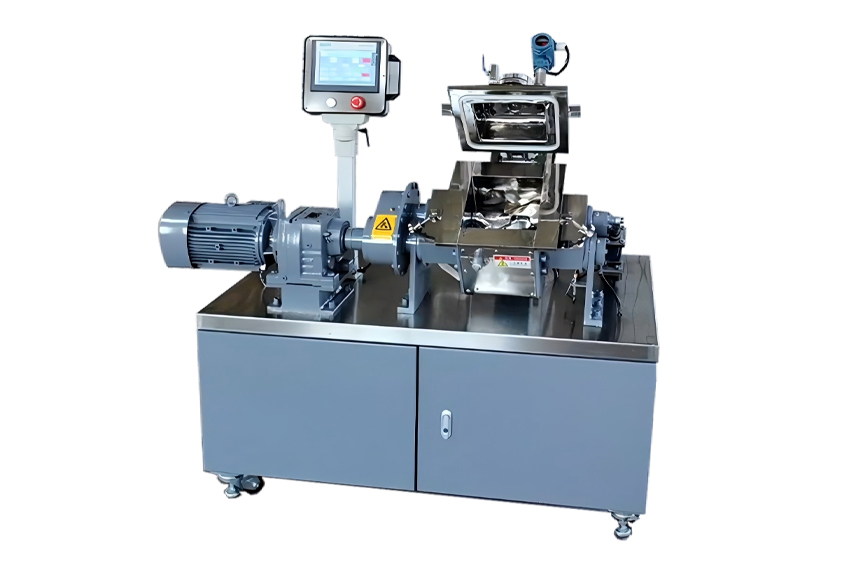
嚙合機(嚙合轉子密煉機)的轉子嚙合間隙小,剪切區域集中且均勻。膠料在嚙合過程中持續受到擠壓、折疊,填充系數可以適當提高,這對丁腈橡膠、氟橡膠等硬度較高、流動性較差的密封件膠料尤其關鍵——有效分散炭黑或白炭黑,減少粉料團聚。
開煉機依靠輥筒速比產生剪切,膠料在輥縫中反復通過。它勝在操作直觀、散熱快,但剪切強度有限且依賴操作人員的經驗判斷。對于高硬度膠料或填充量較大的配方,開煉機需要更多薄通次數,時間成本明顯上升。
H2: 溫控精度直接影響焦燒風險和批次穩定性
密封件配方中硫化體系敏感,混煉溫度一旦超過臨界點,焦燒風險急劇上升。嚙合機腔體封閉,膠料摩擦生熱集中,對冷卻系統的響應速度要求更高。若溫控能力不足,排膠溫度波動大,同一批膠料的前后半段性能就可能出現差異。
開煉機在散熱上有天然優勢,膠料暴露在空氣中,輥筒冷卻可以快速帶走熱量。但它的溫度控制依賴人工干預,冬季和夏季的冷卻效率不同,輥溫波動同樣會改變膠料的門尼黏度。相比而言,嚙合機更利于將溫控參數固化為標準化工藝。
H2: 混煉階段分工不同,按工藝定位做選擇
兩種設備在密封件產線中并非完全替代關系,更多時候是前后配合。
| 對比維度 | 嚙合機 | 開煉機 |
|---|---|---|
| 混煉方式 | 密閉式加壓混煉 | 開放式輥筒混煉 |
| 適用階段 | 一段母煉、高填充混煉 | 終煉調整、加硫化劑、降溫 |
| 批次一致性 | 依賴溫控與時間程序 | 依賴操作經驗 |
| 清理換色 | 相對復雜 | 簡便直觀 |
對于批量較大的密封件產品,用嚙合機完成母煉膠的集中混煉,再通過開煉機進行終煉調整和加硫,是較為穩妥的配置思路。這樣既能發揮嚙合機的分散效率,也能利用開煉機的低溫操作優勢。
H2: 設備升級前,先核算現有瓶頸
如果當前產線頻繁出現焦燒或尺寸漂移,可以先確認問題集中出現在哪個混煉階段。若是母煉分散不足,開煉機補足薄通次數的代價是能耗和人工上升;若是終煉階段溫升過快,則需要評估嚙合機的冷卻效率是否匹配現有配方。
密封件膠料牌號多、批次切換頻繁,設備選型不能單看參數。嚙合機對比開煉機,沒有絕對的優劣之分,只有是否貼合您的膠種、產能和工藝習慣。利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。
