

高分子材料擠出溫度異常?設備安全防護結構先查這幾處
擠出機安全防護:從溫度失控到聯鎖結構的排查思路
料溫突然飆升、機頭壓力異常、熔體在螺桿溝槽內滯留碳化——在高分子復合材料擠出工序中,這些異常如果沒能被及時攔截,輕則報廢一批料,重則引發噴料傷人或設備事故。很多產線并非沒有防護意識,而是把“安全防護”簡單等同于急停按鈕和防護罩,忽略了防護應該是一個覆蓋檢測、控制、執行全鏈條的工程邏輯。
本文不展開泛泛的安全管理制度,聚焦設備硬件本身,從聯鎖邏輯、螺桿結構設計、加熱冷卻回路三個維度,分析高分子材料擠出工況下安全防護的常見盲區,以及如何從設備選型和改造層面提前規避風險。
聯鎖裝置不止是“停機”,更講究動作順序
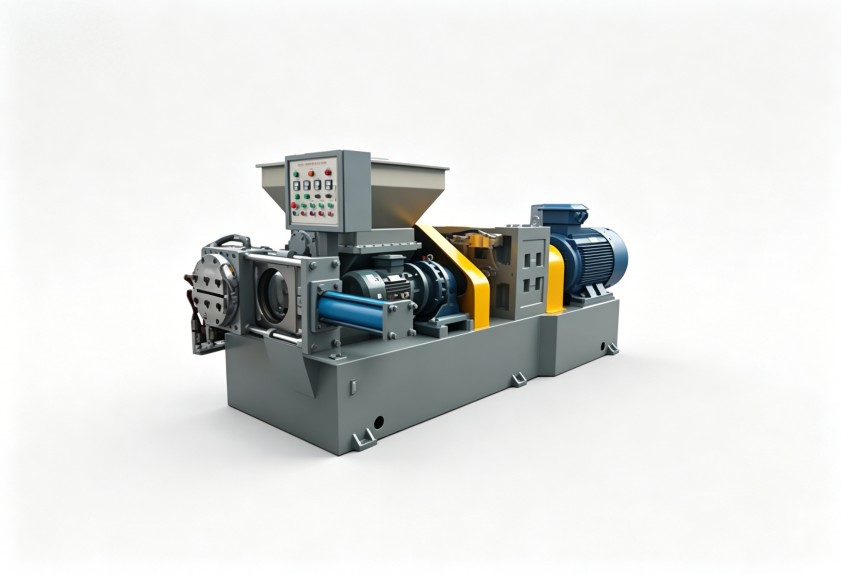
在高分子復合材料擠出過程中,最常見的安全隱患之一是操作人員在處理機頭繞料或模面清理時,主機突然啟動。單純的防護罩加接近開關,只能做到“開門停機”,但停機后螺桿是否處于可靠的制動狀態、液壓抱閘是否參與聯鎖、重新啟動是否需要手動復位,這些細節才真正反映防護等級。
更值得關注的是溫度聯鎖的邏輯順序。部分產線為了提升效率,允許低溫啟動,但低溫狀態下熔體黏度高,扭矩驟增,容易損壞傳動部件甚至引發機械故障。安全的控制邏輯應當是:加熱溫度未達到工藝設定范圍時,主機無法啟動;達到溫度后,低轉速運轉,等待扭矩穩定后再逐步提速。這一套邏輯并不需要多昂貴的硬件,但很多擠出機安全防護配置里恰恰省略了中間的低速等待環節。
螺桿結構直接影響滯留風險,而滯留是安全隱患的源頭
對于添加玻纖、碳纖或阻燃劑的高分子復合材料,熔體在螺桿的計量段或混煉元件處若流動不暢,容易形成滯留死角。材料長時間受熱分解,產生氣體,導致機頭壓力波動,極端情況下氣體反竄引發噴料。這類風險通過操作培訓很難徹底解決,根源在螺桿構型與工藝的匹配度。
排查時可以關注兩個方向:一是螺桿元件是否存在過窄的剪切間隙,導致高黏度材料無法及時推進;二是排氣段的位置設計是否匹配材料的揮發分含量。如果現有設備反復出現分解黑點或壓力波動,與其繼續調整工藝參數,不如對螺桿構型做一次針對性優化設計。這也是非標定制能力在安全層面的一大價值體現。
加熱冷卻回路的響應速度,決定了事故擴不擴大
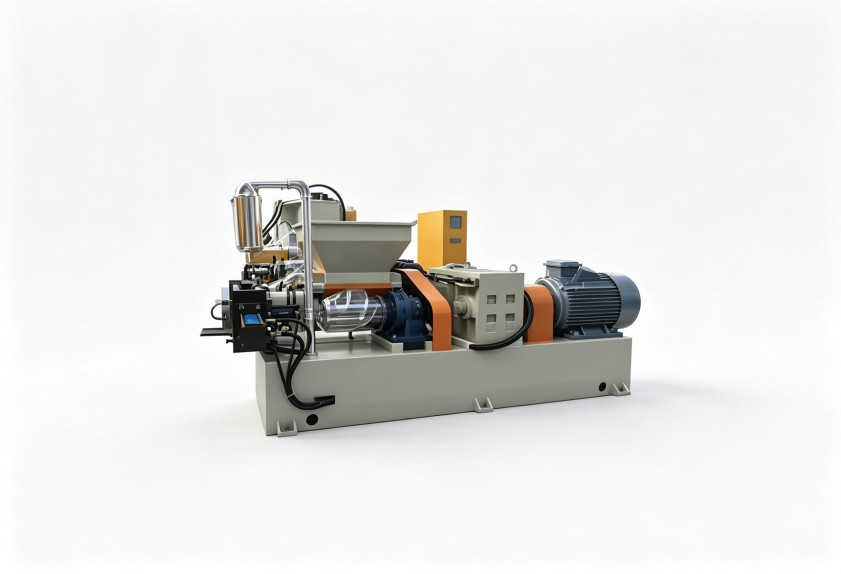
高分子復合材料擠出的溫度控制,不能只看加熱功率夠不夠,更要看冷卻介入是否及時。尤其是剪切生熱大的配方,熔體溫度一旦越過設定點,如果冷卻水閥動作滯后,溫控系統需要很長的回落時間,材料在高溫段停留越久,分解風險越大。
從設備配置角度,建議重點確認加熱圈與測溫點的布置方式:測溫熱電偶是否直接接觸機筒,加熱圈是否分區域獨立控制,冷卻水道是否有足夠的覆蓋長度。有些設備為了節約成本,一個溫控區覆蓋很長的機筒段,導致局部超溫卻無法精準調節,這屬于隱藏的設計缺陷。對于溫度敏感型高分子材料,分區越細,安全裕度越高。
防護方案的顆粒度,需要回到具體工況來談
不同高分子復合材料的黏度、熱敏性和腐蝕性差異很大。阻燃劑含量高的配方對溫控精度要求苛刻,玻纖增強材料對螺桿磨損和滯留風險更敏感,含氟聚合物在高溫下產生的氣體會腐蝕密封件。因此,擠出機安全防護不存在一套通用的標準配置,而是需要結合具體配方和生產環境來做設備側的設計響應。比如,針對腐蝕性氣體選用耐蝕材料制造螺桿和機筒,針對高黏度物料加大安全扭矩閾值等。
如果您正在為現有產線排查安全隱患,或者計劃為新項目配置設備,建議先梳理清楚物料特性、溫度窗口和常見異常模式,再與技術方溝通防護方案的側重點。如需結合您的具體配方與產能要求評估設備防護設計,可與利拿實業技術團隊做進一步交流。
