

輪胎硫化缺陷反復出現?先排查混煉段與硫化參數的匹配
輪胎硫化缺陷反復?先從混煉段找變量,再談硫化機調試
輪胎硫化后出現氣泡、缺膠、熟化不均,很多廠家第一反應是調硫化機的溫度、時間或壓力。調了一整天,不良率卻降不下來。原因往往不在硫化段本身,而是前道混煉膠的質量一致性已經出了問題。混煉膠的門尼黏度波動、填充不均、分散不良,會在硫化階段被放大成各類外觀缺陷。本文從混煉質量、硫化參數匹配和現場調試流程三個維度展開,幫助您少走彎路。
為什么混煉膠的批次差異會直接干擾硫化機調參
硫化機調試的前提,是進入硫化環節的膠料狀態相對穩定。同一個配方,上一批膠料門尼黏度偏高,這一批偏低,在同樣的硫化條件下,硫化速度和流動性都會不同。如果只盯著硫化機的溫度表調,不回頭查混煉過程中的填充系數、轉子轉速和排膠溫度,調試就缺少基準。
混煉環節的溫控精度尤其關鍵。排膠溫度波動大,膠料的焦燒時間就不穩定,硫化時容易出現局部熟化不均或缺膠。調試硫化機之前,先確認混煉批次的均勻性和溫控記錄,往往能直接排除掉一半的變量。
硫化溫度、壓力與時間的匹配,不是照搬參數表
輪胎硫化沒有通用的萬能參數。同一臺硫化機,換一個膠種配方,或換一批原材料,硫化曲線就可能明顯偏移。調試時建議重點關注兩點:
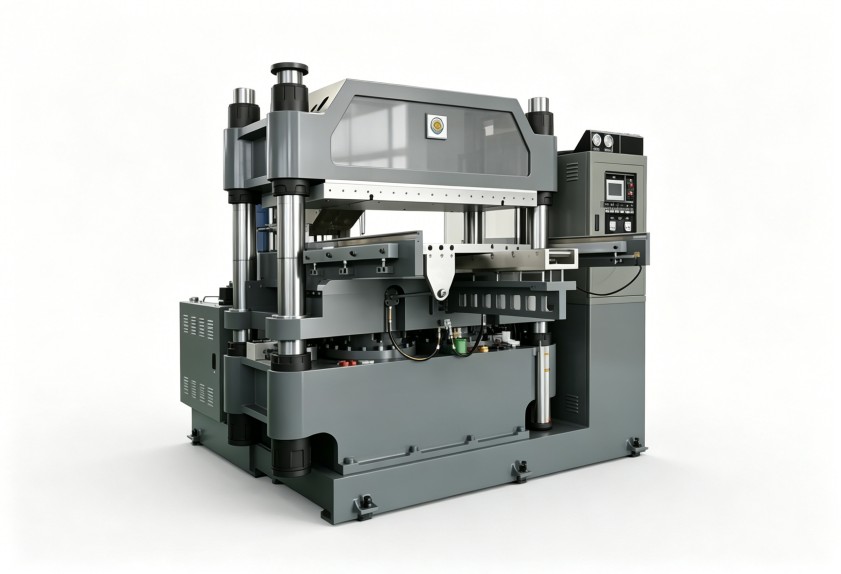
- 熱板或熱介質溫度場的均勻性:如果模腔不同區域溫差超過工藝允許范圍,硫化程度就會不一致。調試時應先做溫度分布測試,再談設定值。
- 壓力保持與排氣動作的配合:排氣不充分會導致氣泡殘留,壓力建立過慢則容易缺膠。這兩個動作的時序配合,有時比單純升高壓力更有效。
現場調試時,不要一次性鎖定全部參數。先固定溫度,微調時間和壓力,每輪只改一個變量,記錄對應結果。這樣積累的數據,比一次“大調”更有參考價值。
從單機調試走向產線協同,是減少反復調機的方向
輪胎生產是連續流程,密煉機、開煉機、擠出機和硫化機之間的工藝銜接,直接影響硫化質量。如果混煉段排膠溫度偏高、膠料焦燒時間偏短,到了硫化機這邊,無論怎么調都會覺得“參數不對”。
更合理的做法是把硫化機調試放到整條產線里看:混煉膠的來料波動范圍是多少,停放時間是否固定,返回膠摻用比例有沒有變化。把這些信息與硫化機實際運行曲線對照,會發現很多“硫化問題”其實是前道工序的波動積累。利拿實業在橡塑混煉成型設備領域積累了多年經驗,對密煉機與下游成型工序的工藝銜接有較多應用實踐,可以為客戶提供從混煉到硫化的整體設備與工藝思路參考。
調試記錄要形成閉環,才能減少重復試錯
每次硫化機調試后,建議把膠料批次信息、混煉參數、硫化設定值和成品質量結果整理成對應記錄。持續積累兩三周,就能看到哪些變量在真正影響缺陷率。不要把調試當成一次性的“救火行動”,而是形成定期回顧的流程。這樣即使換操作人員或換膠種,也能快速找到調整方向。
如需結合您的具體膠種配方、產能要求和生產工況評估方案,可與利拿實業技術團隊進一步溝通。
