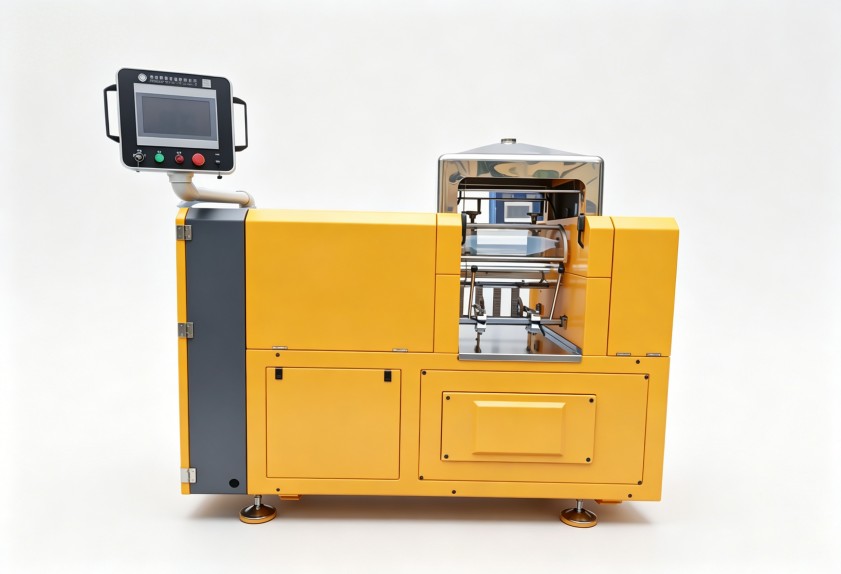
塑料開煉機打樣分散不均勻?先看輥溫與剪切力的配合
塑料開煉機的輥溫與剪切控制,決定改性分散質量
塑料改性廠打樣時,不少配方工程師都遇到過這種情況:同一鍋料,換一臺開煉機后,分散效果忽然不對了,要么粘輥,要么局部焦燒,怎么調都回不到原來的狀態。問題往往不是配方變了,而是開煉機的工藝參數——特別是輥溫、剪切力和加料節奏——沒有配合好。本文從這三個維度拆解參數之間的關聯,幫您在打樣階段減少試錯次數,更快判斷問題是出在設備還是操作上。
輥溫控制,決定物料能否順利塑化包輥
用塑料開煉機打樣時,很多操作人員習慣按經驗設定輥溫,但不同牌號樹脂的軟化點差異很大。輥溫低于樹脂軟化點,物料難以充分塑化,助劑無法均勻滲入基體,樣片容易出現白點或團塊;輥溫偏高則容易粘輥,嚴重時還會燒焦變色。比較穩妥的做法是參考原料供應商推薦的軟化點范圍,在此基礎上設置前后輥溫差——前輥略低、后輥略高,讓物料穩定地包附在操作輥上。溫控方式也需要關注,冷卻與加熱配合的調溫系統,輥溫響應更快、波動更小。
剪切分散效率,主要看輥距、速比與輥面狀態
剪切力是否足夠,直接決定粉體助劑能否被打散并均勻分布在樹脂中。輥距越小,物料通過輥縫時受到的擠壓越強,但過小的輥距會明顯增大設備負荷,操作時需要逐次收緊,而不是一步到位。速比決定了物料在輥面上被反復折疊和剪切的頻率:速比偏低,混煉效率上不去;速比偏高,剪切熱劇增,輥溫不容易穩住。輥面狀態同樣不能忽略,表面磨損或粘附雜物都會改變實際剪切效果。通過薄通配合翻料,能明顯改善分散均勻性,但薄通次數要控制在合理范圍,避免過度剪切造成材料降解。
加料順序與混煉時間,直接影響批次穩定性
同樣的配方,加料順序不同,最終的分散效果可能差很多。常見做法是先把主體樹脂投入輥縫,待其形成連續包輥后,再分批加入粉體助劑,最后加入容易揮發或對熱敏感的組分。混煉時間則要根據配方對剪切熱和溫度升高的耐受程度來定:時間過短,粉體團聚體沒有打散;時間過長,樹脂可能發生熱降解。比較實用的判斷方法是每間隔一段時間取樣觀察斷面,看有沒有未分散的干粉或透明顆粒,再決定是否繼續混煉或調整輥距。
打樣與量產對設備配置的要求不一樣
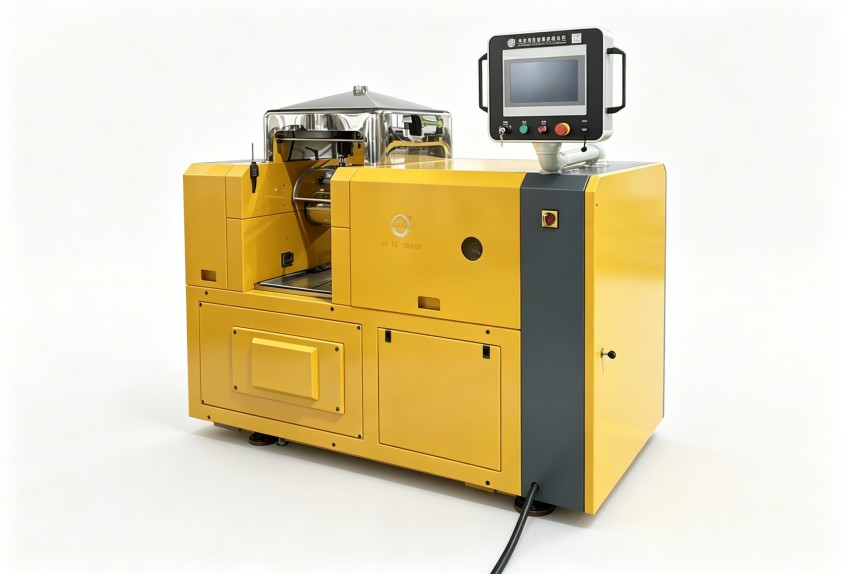
打樣階段,配方切換頻繁,設備要容易清理,溫控要靈活;到了批量生產,則更看重輥筒剛性、冷卻效率和長時間運行的穩定性。選購塑料開煉機時,不能只看輥筒尺寸,還要結合自己主要生產的改性料類型,確認速比范圍、溫控精度和冷卻面積是否匹配。利拿實業在橡塑混煉設備領域有多年研發積累,這類評估可以從實際工況出發,減少配置與工藝脫節的風險。
利拿實業可根據您的實際需求,提供全流程非標定制化的橡塑混煉成型解決方案。